


Wenn die Versiegelung der Beutelmaschine nicht fest ist, liegt das in den meisten Fällen nicht nur an der Temperatur. Überprüfen Sie zunächst, ob die Voröffnung des Beutels aufgeblasen wurde, ob der Siegelmesserdruck gleichmäßig ist und ob die Servo-Abreißsequenz auf die Folienstruktur abgestimmt ist, bevor Sie die Temperatur anpassen. Führen Sie die Fehlerbehebung in der Reihenfolge “Beutelmundzustand → Siegelmesserdruck → Abreißsequenz → Codierparameter” durch; in der Regel lässt sich das Problem innerhalb von drei Schritten lokalisieren. Die folgende Vergleichstabelle gilt für die Jiu Yi JY AutoBag-Beutelverpackungsmaschinen mit vorgeöffneter Beutelmündung in Rollenform sowie für die integrierten TTO-Modelle, darunter JYZN-350GDK, JYZN-450GDK, JYZN-350SZ usw.
Phänomen 1 bei der Beutelverpackungsmaschine: Die Versiegelungsnaht ist an einigen Stellen weißlich und lässt sich durch leichtes Ziehen öffnen
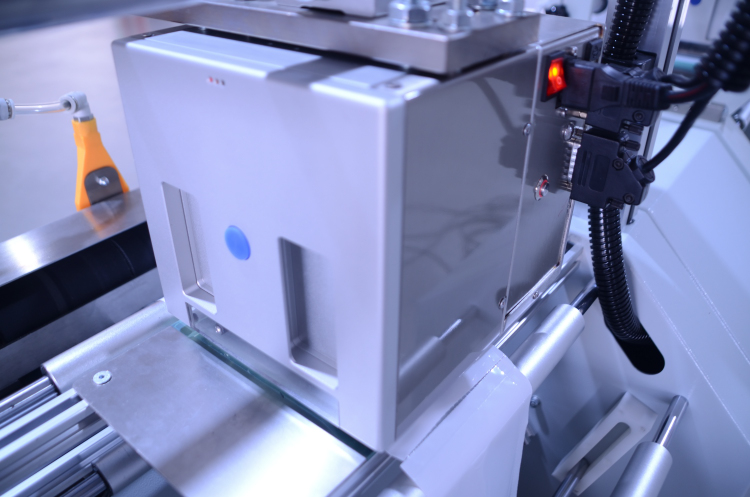
Eine weiße Schweißnaht deutet in der Regel auf ungleichmäßigen Druck oder eine zu niedrige Temperatur hin und nicht auf ein Problem mit der Folie selbst. Halten Sie die Maschine zunächst an und überprüfen Sie die Schweißklinge auf Klebstoffreste oder Fremdkörper. Führen Sie einen leeren, vorgeöffneten Beutel aus einer Endlosrolle durch die Maschine und beobachten Sie, ob die Breite der Schweißnaht gleichmäßig ist.
| Phänomen | Mögliche Ursachen | Beurteilungsmethode |
|---|---|---|
| Die Versiegelungsnaht weist stellenweise eine weiße Verfärbung auf | Ungleichmäßiger Druck auf die Verschlussklinge, Alterung der Silikonpolster | Leere Beutel durch die Maschine laufen lassen und die Abweichung der Siegelnahtbreite prüfen; bei einer Abweichung von mehr als 1 mm muss eine Nivellierung vorgenommen werden. |
| Die Versiegelung ist über die gesamte Länge zu flach | Die Siegeltemperatur ist zu niedrig oder die Siegelzeit zu kurz | Durchführung eines stufenweisen Temperaturversiegeltests an der Verbundfolie, in 5-°C-Schritten |
| Faltenbildung am Verschlussrand | Zu hohe Temperatur oder zu hoher Druck | Temperatur um 5–10 °C senken und erneut messen, um zu prüfen, ob die Folienoberfläche eben ist |
Durchzuführende Maßnahme: Nehmen Sie 10 vorperforierte Beutel aus derselben Rolle und führen Sie diese nacheinander durch die Servo-Versiegelungsstation. Führen Sie an jedem einzelnen Beutel einen Handzugtest durch und notieren Sie den Anteil an weißem Bereich. Wenn dieser Anteil 2/10 übersteigt, stellen Sie zunächst die Parallelität der Versiegelungsklinge ein und passen Sie anschließend die Temperaturparameter an.
Phänomen Nr. 2 bei der Beutelverpackungsmaschine: Die Beutelöffnungen sind nicht geöffnet, hoher Anteil an leeren Beuteln
Die Funktion des Voröffnungsdesigns besteht darin, die Beutelöffnung bereits während des Beutelherstellungsprozesses vorab zu trennen, sodass das Entnehmen und Öffnen des Beutels in einem Arbeitsgang erfolgt. Sollte die Rate der leeren Beutel steigen, prüfen Sie zunächst, ob die Beutelöffnung durch Anhaftung geöffnet wurde, und anschließend, ob die Folienrolle feucht ist oder ob die Öffnung verklebt ist. Die Kompatibilität der Voröffnungsfunktion des JYZN-P350S mit dem JYZN-P350 muss je nach Beuteltyp überprüft werden.
- Überprüfung der Tiefe der vorgefertigten Öffnung: Bei unzureichender Öffnungstiefe kann der Saugnapf die Beutelöffnung nicht festhalten, was zu einer höheren Quote an leeren Beuteln führt. Messen Sie die Öffnungstiefe von fünf Beuteln mit einem Messschieber und notieren Sie den kleinsten Wert.
- Überprüfung der Lagerung von Folienrollen: Laminierte Folien und aluminiumbeschichtete Folien neigen nach Feuchtigkeitsaufnahme dazu, an den Öffnungen zu verkleben. Es wird empfohlen, sie bei einer Temperatur von 20–25 °C und einer relativen Luftfeuchtigkeit von 50%–60% zu lagern.
- Position der Saugnäpfe überprüfen: Bei einer Abweichung von 1–2 mm kann es zu Greiffehlern kommen; die Maschine anhalten und mithilfe von Positionierungsmarken neu ausrichten.
Prüfreihenfolge: Zuerst die Öffnungstiefe prüfen, dann die Position der Saugnäpfe und schließlich eine andere Folienrolle zum Vergleich verwenden. Wenn die Rate der leeren Beutel nach dem Folienwechsel sinkt, liegt das Problem bei der Folienrolle und nicht bei der Anlage. Informationen zu geeigneten vorperforierten Endlosfolien finden Sie unterEinseitig vorgeperforierte FolienrolleTechnische Daten.
Phänomen Nr. 3 bei der Absackmaschine: Nach dem Verschließen reißt die Naht nicht sauber ab
Die servogesteuerte, abreißbare Versiegelung gehört zur Standardausstattung der vorperforierten Beutelverpackungsmaschine von 91. Sollte der Abreißvorgang nicht sauber funktionieren, überprüfen Sie zunächst, ob die Folienbeschaffenheit mit den eingestellten Parametern übereinstimmt. Da sich die Abreißkraft bei Verbundfolien und aluminiumbeschichteten Folien deutlich unterscheidet, muss nach einem Folienwechsel der Abreißzeitablauf angepasst werden.
- Die aktuelle Rezeptur aufrufen und die Bruchverzögerung sowie die Versiegelungszeit notieren.
- Führen Sie nach dem Membranwechsel zunächst einen Testlauf mit 20 Stück in kleinen Chargen durch und beobachten Sie, ob sich die Verbindungsstellen zwischen den Beuteln vollständig lösen.
- Wenn mehr als 3 von 20 Verbindungspunkten übrig bleiben, passen Sie die Abreißverzögerung in Schritten von 0,1 s an und führen Sie jeweils eine erneute Prüfung an 10 Verbindungspunkten durch.
Hier kommt die Bedeutung der parametrisierten Rezepturverwaltung zum Tragen: Der Produktionswechsel wird von einer einzigen Person durchgeführt, und die Einrichtungszeit beträgt nur etwa zehn Minuten. Es wird empfohlen, die Reißsequenz für jeden Beuteltyp und jede Folienstruktur als eigenständige Rezeptur zu speichern, die beim Produktionswechsel direkt abgerufen werden kann, um wiederholte Einstellvorgänge zu vermeiden.
Phänomen 4 bei der Absackmaschine: Unscharfe TTO-Codierung oder Positionsabweichung
Bei integrierten Lösungen zum Befüllen, Verschließen und Codieren wird eine fehlerhafte Codierung häufig fälschlicherweise als Defekt des Druckkopfes interpretiert. Überprüfen Sie zunächst, ob sich die Codierposition entsprechend der Beutellänge ändert, und prüfen Sie anschließend, ob das Thermotransferband Falten aufweist.
| Das Phänomen der Codierung | Mögliche Ursachen | Beurteilungsmethode |
|---|---|---|
| Fehlende Striche oder Unterbrechungen bei Schriftzeichen | Das Farbband ist zerknittert oder der Druckkopf übt zu wenig Druck aus | Nach dem Einlegen einer neuen Farbbandrolle und einer erneuten Prüfung sollte der Druckkopfdruck angepasst werden, falls die Markierungen weiterhin fehlen. |
| Die Position der Codierung weicht von Beutel zu Beutel ab | Die angegebenen Beutellängen stimmen nicht mit den tatsächlichen Beutellängen überein | Menge: 10 Beutel, Durchschnittswert ermitteln, Rückfüllmischung |
| Die Ränder der Zeichen sind unscharf | Die Drucktemperatur ist zu hoch oder die Geschwindigkeit stimmt nicht überein | Senkung um 5 °C oder Verlangsamung um 10% – erneute Messung |
Der Vorteil des bedarfsorientierten Druckens (TTO) besteht darin, dass der Etiketteninhalt sofort geändert werden kann, ohne dass vorgedruckte Etiketten vorrätig sein müssen. Nach einer Änderung des Druckinhalts empfiehlt es sich, zunächst fünf Musterexemplare zu drucken, um die Zeichenhöhe und -position zu überprüfen, bevor der Seriendruck gestartet wird. Bei der Auswahl des Farbbands können Sie sich an folgenden Hinweisen orientieren:Thermotransfer-FarbbänderAnleitung zur Anpassung.
Reihenfolge der schrittweisen Fehlerbehebung bei der Absackmaschine und Nachmessung des Durchmessers
Gehen Sie in der folgenden Reihenfolge vor: Ändern Sie bei jedem Schritt nur eine Variable, führen Sie nach jeder Änderung erneut einen Test mit 10 Exemplaren durch und notieren Sie die Ergebnisse:
- Zustand der Beutelöffnung: Öffnungstiefe, Position der Saugnäpfe, ist die Folienrolle feucht?
- Versiegelungsdruck: Überschreitet die Abweichung der Versiegelungsnahtbreite 1 mm?
- Versiegelungstemperatur: Stufenweise Versiegelungsprüfung in 5-°C-Schritten, um die niedrigste Temperatur zu ermitteln, bei der keine Faltenbildung auftritt.
- Zeitpunkt des Abreißens: Einstellung in Schritten von 0,1 s, wobei nicht mehr als 3 von 10 Verbindungspunkten verbleiben dürfen.
- TTO-Codierung: Bei den ersten 5 Stück die Höhe und Position der Zeichen überprüfen.
Empfehlung für die Nachprüfung der Kalibrierung: 30 Stück in Folge; der Anteil der Verschlüsse, die sich von Hand nicht öffnen lassen, ohne zu reißen, muss mindestens 28 von 30 betragen; der Anteil leerer Beutel darf höchstens 2 von 30 betragen; die Abweichung der Codierungsposition darf 1 mm nicht überschreiten. Bei dieser Kalibrierung wird nicht eine absolut fehlerfreie Produktion angestrebt, sondern es soll dem Einkauf und den Anlageningenieuren eine Abnahmegrenze vorgegeben werden, die sie abzeichnen können.
Wie lassen sich Wiederholungsfehler bei der Absackmaschine vermeiden?
- Speichern Sie Beuteltyp, Folienstruktur, Versiegelungstemperatur und Reißzeit als Rezeptur, um diese bei Produktionsumstellungen direkt abzurufen und manuelle Parameteränderungen zu reduzieren.
- Vor jedem Schichtbeginn werden 5 leere Beutel durch die Maschine laufen gelassen, um die Breite der Schweißnaht und den Öffnungszustand der Beutelmündung zu überprüfen.
- Die Folienrollen werden nach dem First-in-First-out-Prinzip gelagert, um zu verhindern, dass die Öffnungen feucht werden und zusammenkleben.
- Das Farbband und der Druckkopf werden nach jeder Schicht gereinigt; vom ersten bedruckten Stück wird ein Muster zur Vergleichszwecken aufbewahrt.
Was die Kompatibilität von Anlagen und Verbrauchsmaterialien angeht, empfehlen wir, bereits in der Auslegungsphase Testabfüllungen mit den tatsächlichen Beuteltypen und Materialien durchzuführen. Möchten Sie eine Kompatibilitätsprüfung für Ihre Beuteltypen und Materialien durchführen lassen?Kontaktieren Sie uns, um eine Auswahlberatung und ein Angebot für Musterbeutel zu erhalten。