


预开口连卷袋包装机怎么选型?先看袋:袋宽与膜结构决定机型下限,再看节拍与换产频次决定自动化程度,最后核对打码方式与占地。任一项不满足,就不要进入比价环节。以下清单按现场可验证顺序排列,采购可直接打印打钩。
一、先判适用边界:三类场景对号入座
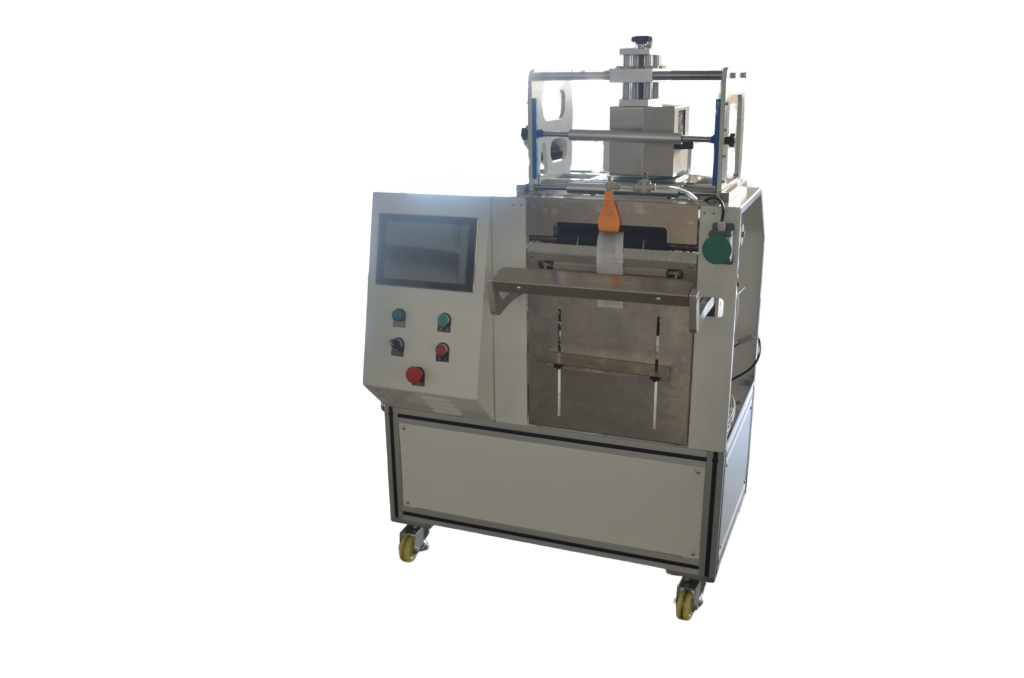
不是所有装袋需求都该上预开口连卷袋包装机。它解决的是小批量、多品种、多规格的柔性装袋,靠预开口设计减少空袋率。判断方法看三个变量。
- 日产量与批次:单批次数量少、一天换 2 次以上规格,桌面式上料更有优势。
- 袋型来源:使用预开口连卷袋或单面预开口连卷膜,取袋开袋一次到位;普通平口袋需要另配开袋机构。
- 打码需求:袋面要即时换内容,选带 TTO 热转印打码的一体机;内容固定且量大,可评估预印袋。
反过来说,单一规格、24 小时不停线、袋宽超出机型范围的场景,应转看氿亿 XM9Y 的视觉计数包装机或筒膜、预制膜产线,不要硬套桌面机型。
二、袋型与膜结构兼容:量三个尺寸,试一种膜
兼容性是选型第一道硬门槛。以九一 JY AutoBag 的 JYZN-P350 Pre-Cut Continuous-Roll Bag Packaging Machine 与 JYZN-P350S High-Speed Pre-Opened Continuous-Roll Bag Packaging Machine 为例,先量袋宽、袋长、卷芯内径,再确认膜结构。
- 袋宽与袋长:超出机型标称范围一律不试,避免封口偏位。
- 膜结构:复合膜、镀铝膜等需确认伺服封口能否拉断分离;膜偏薄易拉丝,偏厚则分离不畅。
- 卷芯与卷径:上料轴能否装下整卷,决定换卷频次与停机时间。
动作:让耗材供应商提供 1 卷同结构预开口膜,上机连续跑 200 袋,记录空袋率与封口外观。空袋率明显偏高,先查膜,不要急着改机器参数。
三、封口、打码与配方:三项功能对照打钩
预开口连卷袋包装机怎么选型的核心,是这三项能否同时满足。逐项打钩,缺一项就记下条件。
| 勾选项 | Criteria for Determination | Verification Action |
|---|---|---|
| Sealing Methods | 伺服封口可拉断分离,封口线平整无虚封 | 抽 20 袋做剥离与静压检查 |
| Coding Methods | 内容需即时更换则选 TTO,免预印库存 | 换 3 组不同标签内容,记录切换耗时 |
| 配方管理 | 换产由 1 人完成,调整时间从十几分钟起 | 换一种袋长,计时并记录操作步骤 |
| 一体化程度 | 装袋、封口、打码一台完成,减少中间环节 | 数一数产线中间转运次数 |
打码内容频繁变的场景,优先看 Thermal Transfer Coding Machine 与装袋机的一体化配置,标签即时更换,零标签浪费。内容一年不变的,预印袋仍可算账比较。
四、验收与换产:按流程走一遍再签字
验收不要只看空机运转。按下面顺序做,每步留记录,作为预开口连卷袋包装机怎么选型的最终依据。
- 空载跑 10 分钟,听封口与拉袋动作有无异响。
- 用正式膜与正式物料连续跑 30 分钟,统计空袋率与卡袋次数。
- 换一次规格,由当班 1 人独立完成,记录调整时间。
- 核对打码内容与位置,抽 10 袋比对日期与批号。
- 检查占地与桌面上料高度,确认与现有工位动线匹配。
任何一步需要两人以上协作,或调整时间明显超出十几分钟,都要在验收单上写明条件,作为后续调试依据。
五、成本与换产影响:算三笔账
决策清单最后一栏是成本。算预印库存占用、标签浪费、换产停机三笔。TTO 按需打印省掉预印库存与报废;参数化配方把换产压到 1 人操作;桌面上料占地小,适合多品种柔性排产。袋宽超出范围时,可对照氿亿 XM9Y 的 JYZN-350GDK预开口连卷袋包装机 看更大袋型方案,再回到同一张表上比较换产与打码成本。
六、常见问题
袋型、膜、打码三类问题最容易在试袋阶段暴露。先按清单记录现象,再谈改造或换型。