


Jika penyegelan mesin pengemas kantong tidak kuat, hal ini umumnya bukan hanya disebabkan oleh masalah suhu saja. Pertama, pastikan apakah lubang awal pada ujung kantong telah terbuka, apakah tekanan pisau penyegel merata, dan apakah urutan pemotongan servo sesuai dengan struktur film, baru kemudian sesuaikan suhu. Lakukan pemeriksaan berurutan sesuai urutan “kondisi ujung kantong → tekanan pisau penyegel → urutan pemotongan → parameter pencetakan”, biasanya masalah dapat diidentifikasi dalam 3 langkah. Tabel perbandingan berikut berlaku untuk mesin pengemas kantong gulungan dengan lubang pembuka awal JY AutoBag dari Jiuyi serta model terintegrasi TTO, termasuk JYZN-350GDK, JYZN-450GDK, JYZN-350SZ, dan lainnya.
Fenomena pertama pada mesin pengemas: Garis segel tampak memutih di beberapa bagian dan mudah terbuka jika ditarik sedikit
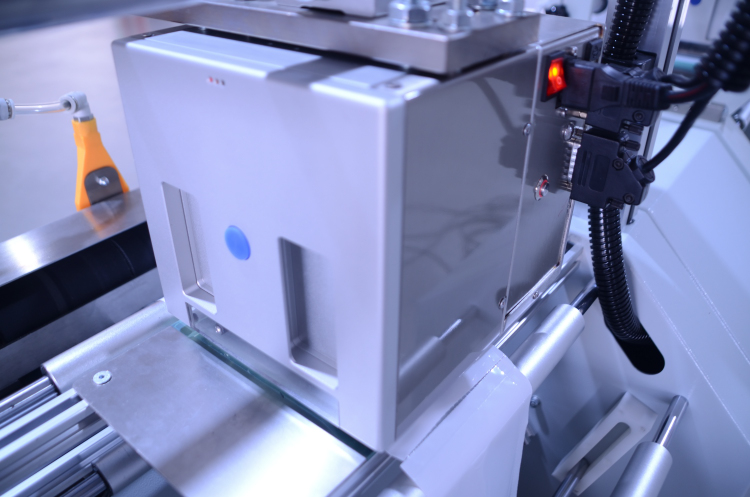
Garis penyegelan yang berwarna putih biasanya menandakan tekanan yang tidak merata atau suhu yang terlalu rendah, bukan masalah pada film itu sendiri. Matikan mesin terlebih dahulu dan periksa apakah ada sisa lem atau benda asing pada permukaan pisau penyegel. Jalankan satu kantong kosong dari gulungan kantong yang sudah dipotong sebelumnya melalui mesin, lalu amati apakah lebar garis penyegelannya seragam.
| Fenomena | Kemungkinan penyebabnya | Metode Penilaian |
|---|---|---|
| Garis segel tampak memutih di beberapa bagian | Tekanan penutupan pisau tidak merata, bantalan silikon sudah aus | Periksa selisih lebar garis segel pada kantong kosong saat melewati mesin; jika selisihnya melebihi 1 mm, perlu dilakukan penyesuaian |
| Seluruh bagian segelnya agak dangkal | Suhu penyegelan terlalu rendah atau waktu penyegelan terlalu singkat | Lakukan uji penyegelan dengan suhu bertahap pada film komposit, dengan selisih 5 °C per tahap |
| Tepi segel mengerut | Suhu terlalu tinggi atau tekanan terlalu tinggi | Turunkan suhu 5–10 ℃, lakukan pengukuran ulang, dan periksa apakah permukaan film sudah rata |
Tindakan yang dapat dilakukan: Ambil 10 kantong dari gulungan yang sama yang sudah memiliki lubang pembuka, lalu lewati secara berurutan melalui stasiun penyegelan servo. Lakukan uji tarikan manual satu per satu, dan catat persentase pemutihan. Jika persentase pemutihan melebihi 2/10, sesuaikan terlebih dahulu kesejajaran pisau penyegel, baru kemudian ubah parameter suhu.
Fenomena kedua pada mesin pengemas: mulut kantong tidak terbuka, tingkat kantong kosong tinggi
Fungsi desain lubang pembuka awal adalah untuk memisahkan bagian mulut kantong terlebih dahulu pada tahap pembuatan kantong, sehingga pengambilan dan pembukaan kantong dapat dilakukan sekaligus. Jika tingkat kantong kosong meningkat, periksa terlebih dahulu apakah mulut kantong terbuka karena terhisap, kemudian periksa apakah gulungan film lembap atau bagian lubang pembuka saling menempel. Kompatibilitas fitur pembukaan awal pada JYZN-P350S dan JYZN-P350 perlu diverifikasi sesuai dengan jenis kantong.
- Periksa kedalaman lubang yang telah dibuat sebelumnya: Jika kedalaman lubang tidak cukup, cangkir hisap tidak dapat mencengkeram mulut kantong, sehingga tingkat kantong kosong meningkat. Ukur kedalaman lubang pada 5 kantong menggunakan penggaris ukur, lalu catat nilai terkecilnya.
- Pemeriksaan penyimpanan gulungan film: Film komposit dan film berlapis aluminium rentan mengalami perekat pada bagian yang terbuka jika terkena kelembapan; disarankan untuk menyimpannya pada suhu 20–25 ℃ dan kelembapan relatif 50%–60%.
- Periksa posisi cangkir hisap: Jika cangkir hisap bergeser 1–2 mm, kemungkinan terjadi kegagalan pengambilan; hentikan mesin dan gunakan stiker penanda untuk mengembalikannya ke posisi semula.
Urutan pemecahan masalah: Pertama, periksa kedalaman lubang, kemudian periksa posisi cangkir hisap, dan terakhir ganti gulungan film untuk membandingkan. Jika tingkat kantong kosong menurun setelah mengganti film, hal ini menunjukkan bahwa masalahnya terletak pada gulungan film, bukan pada peralatan. Untuk film gulungan dengan lubang siap pakai yang sesuai, silakan lihat referensi berikutFilm gulungan dengan lubang terbuka di satu sisiSpesifikasi produk.
Fenomena ketiga pada mesin pengemas: setelah disegel, bagian yang terputus tidak terlepas dengan bersih
Fitur penyegelan servo dengan pemisahan melalui tarikan merupakan fitur standar pada mesin pengemasan kantong gulungan pra-terbuka model 91. Jika pemisahan melalui tarikan tidak sempurna, periksa terlebih dahulu apakah struktur film sesuai dengan pengaturan parameter. Perbedaan kekuatan tarik antara film komposit dan film berlapis aluminium sangat signifikan; oleh karena itu, setelah mengganti film, urutan waktu pemisahan melalui tarikan harus disesuaikan.
- Buka resep saat ini, catat waktu putus dan waktu penyegelan.
- Setelah mengganti membran, lakukan terlebih dahulu uji coba dalam jumlah kecil sebanyak 20 buah untuk mengamati apakah titik sambungan antar kantong telah terlepas sepenuhnya.
- Jika sisa titik sambungan melebihi 3 dari 20, sesuaikan waktu tunda pemutusan dengan langkah 0,1 detik, dan lakukan pengujian ulang sebanyak 10 titik setiap kali.
Di sinilah peran manajemen resep parametrik terlihat: pergantian produksi dapat dilakukan oleh satu orang, dengan waktu penyesuaian mulai dari belasan menit. Disarankan untuk menyimpan urutan waktu putus untuk setiap jenis kantong dan struktur film sebagai resep terpisah, sehingga dapat langsung digunakan saat pergantian produksi, guna mengurangi pengulangan proses penyesuaian.
Fenomena keempat pada mesin pengemas: Tanda cetak TTO kabur atau posisinya tidak tepat
Dalam solusi terintegrasi pengemasan, penyegelan, dan pencetakan kode, masalah pada pencetakan kode sering kali salah diartikan sebagai kerusakan pada kepala cetak. Periksa terlebih dahulu apakah posisi pencetakan kode berubah seiring dengan panjang kantong, kemudian periksa apakah pita transfer panas mengalami kerutan.
| Fenomena pengaburan kode | Kemungkinan penyebabnya | Metode Penilaian |
|---|---|---|
| Huruf yang kurang goresan atau terputus | Pita tinta kusut atau tekanan kepala cetak tidak cukup | Ganti satu gulungan pita dan lakukan pengujian ulang; jika masih ada garis yang hilang, sesuaikan tekanan kepala cetak |
| Posisi penandaan bergeser pada setiap kantong | Parameter panjang kantong tidak sesuai dengan panjang kantong yang sebenarnya | Ambil sampel 10 kantong, hitung nilai rata-ratanya, lalu sesuaikan komposisi campuran |
| Tepi karakter tampak kabur | Suhu pencetakan terlalu tinggi atau kecepatan tidak sesuai | Penurunan 5 ℃ atau penurunan kecepatan 10%, lakukan pengukuran ulang |
Keunggulan pencetakan sesuai permintaan (TTO) adalah konten label dapat diganti secara instan, tanpa perlu menyimpan stok cetakan sebelumnya. Setelah konten pencetakan diganti, disarankan untuk mencetak 5 buah sampel terlebih dahulu guna memeriksa ketinggian dan posisi karakter, sebelum melanjutkan ke produksi massal. Untuk pemilihan pita warna, dapat merujuk padaPita transfer panasPetunjuk pemasangan.
Urutan pemecahan masalah per item pada mesin pengemas dan pengukuran ulang diameter
Lakukan eliminasi berdasarkan urutan berikut, ubah hanya satu variabel pada setiap langkah, lalu lakukan pengujian ulang terhadap 10 ekor setelah perubahan dan catat hasilnya:
- Kondisi mulut kantong: kedalaman bukaan, posisi cangkir hisap, dan apakah gulungan film terkena kelembapan.
- Tekanan pisau penyegel: Apakah selisih lebar garis penyegelan melebihi 1 mm?
- Suhu penyegelan: Lakukan uji penyegelan bertahap, dengan selisih 5 °C per tahap, untuk menentukan suhu terendah yang tidak menyebabkan kerutan.
- Waktu putus: Sesuaikan dengan langkah 0,1 detik, dengan sisa titik sambungan tidak lebih dari 3 dari 10.
- TTO Pencetakan Kode: Pada 5 buah pertama, periksa tinggi dan posisi karakter.
Rekomendasi kriteria pengujian ulang: 30 buah secara berturut-turut, dengan persentase kemasan yang segelnya tidak pecah saat ditarik dengan tangan tidak kurang dari 28 dari 30, tingkat kemasan kosong tidak lebih dari 2 dari 30, dan penyimpangan posisi pencetakan tidak melebihi 1 mm. Kriteria ini tidak mengharuskan tidak adanya cacat sama sekali, melainkan memberikan batas penerimaan yang dapat disetujui oleh tim pembelian dan insinyur peralatan.
Bagaimana cara mencegah terjadinya kembali pada mesin pengemas kantong?
- Simpan jenis kantong, struktur film, suhu penyegelan, dan waktu putus sebagai resep; saat berganti produksi, resep tersebut dapat langsung digunakan, sehingga mengurangi kebutuhan penyesuaian parameter secara manual.
- Sebelum mesin dinyalakan pada setiap shift, masukkan 5 kantong kosong ke dalam mesin untuk memeriksa lebar garis segel dan kondisi bukaan mulut kantong.
- Gulungan membran disimpan dengan prinsip “first in, first out” (FIFO) untuk mencegah bagian yang terbuka terkena kelembapan dan saling menempel.
- Pita tinta dan kepala cetak dibersihkan setiap shift, dan sampel produk pertama yang dicetak disimpan untuk perbandingan.
Mengenai masalah kesesuaian antara peralatan dan bahan habis pakai, disarankan untuk melakukan uji coba kantong menggunakan jenis kantong dan bahan yang sebenarnya sejak tahap pemilihan model. Apakah Anda memerlukan uji kesesuaian berdasarkan jenis kantong dan bahan yang Anda gunakan?Hubungi kami untuk mendapatkan saran pemilihan produk dan penawaran uji coba kemasan。