


卷膜走偏与封口不牢,多数不是单一故障。按“放卷—导辊—封口—打码”顺序逐项排除,先静态后动态,通常能在1–2小时内定位。判断依据是试袋复测数据,不是手感。预开口连卷袋装袋机对卷膜张力与袋口质量更敏感,排查时优先看放卷与预开口环节。
现象对照:卷膜走偏、封口不牢、打码错位分别对应什么原因
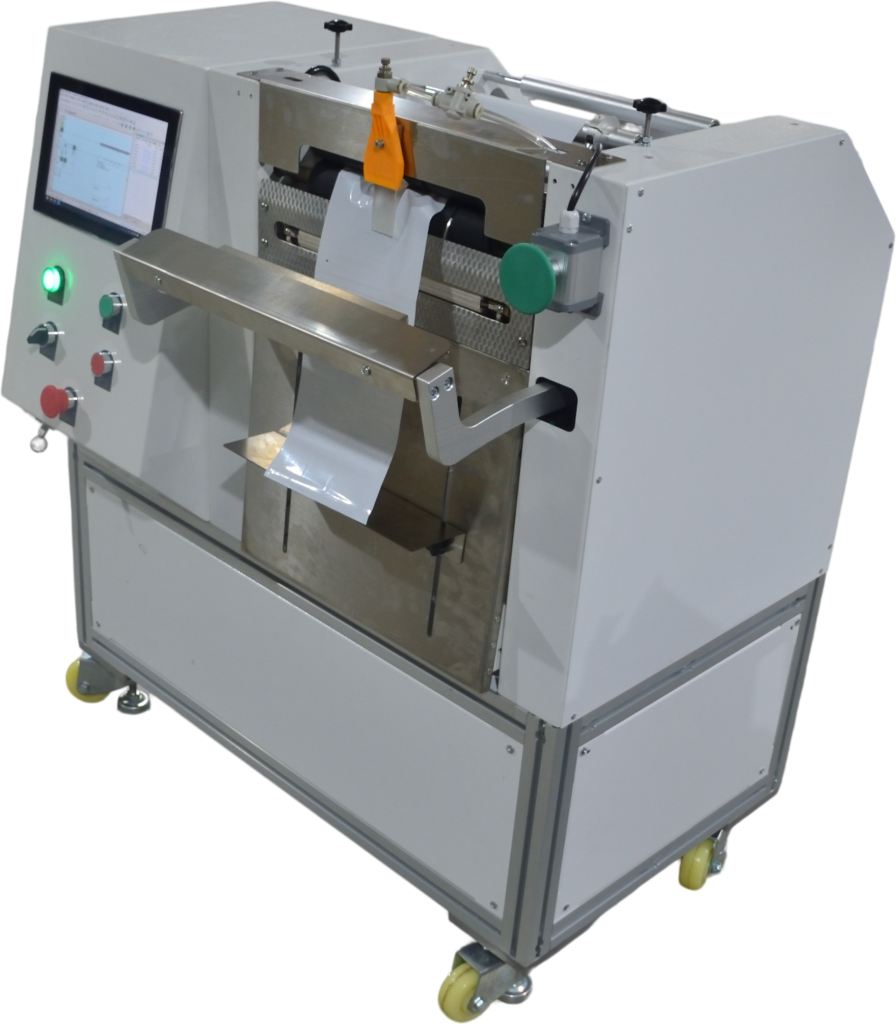
先建立现象与原因的对应关系,再动手。下表以JYZN-P350S、JYZN-P350GDK等预开口连卷袋装袋机常见工况为参照,判断方法均可在机台上直接执行。
| Fenomena | Kemungkinan penyebabnya | Metode Penilaian |
|---|---|---|
| 卷膜向一侧持续跑偏 | 放卷张力两侧不均、导辊不平行、卷膜端面不齐 | 停机量导辊两端间距,误差超过0.5mm先校辊;空转放卷观察膜边偏移方向是否随卷径变小而加剧 |
| 封口线局部未熔合 | 封口温度偏低、压力不足、封口面有膜屑 | 用同一卷膜做5袋连续试封,标记未熔合位置;若集中在同侧,查封口刀座平行度 |
| 封口处膜被拉断或起皱 | 封口温度过高、冷却时间不足、张力过大 | 降5℃再试;观察断口是否发白脆化,脆化多为过温 |
| TTO打码位置前后漂移 | 光电检测信号抖动、袋长参数与实际不符、打码触发延迟 | 连续打码10袋,量打印位置到封口线距离,极差超过2mm查光电与袋长设定 |
| 预开口袋取袋失败或空袋率上升 | 袋口预开口深度不足、膜面静电、取袋吸盘位置偏移 | 抽检20袋量开口深度一致性;用静电测试仪或目视膜面吸附情况判断 |
卷膜走偏是后续封口与打码异常的常见源头。先解决走偏,再调封口参数,否则参数会反复漂移。
逐项排除顺序:从放卷到封口的四步检查
排除顺序按“静态几何—动态张力—热封参数—打码同步”推进,每步只改一个变量。
第一步:静态检查卷膜安装与导辊
停机状态下,确认卷膜端面与放卷轴垂直,卷膜装夹后手动转动一周,观察膜边是否周期性摆动。摆动幅度超过1mm,优先查卷膜端面平整度与纸芯是否变形。随后用卡尺量导辊两端到机架基准面的距离,多数机型的平行度要求控制在0.5mm以内。导辊不平行是卷膜走偏的机械根因,调参数前先校辊。
第二步:动态观察放卷张力与膜边位置
空载运行,从满卷到小卷观察膜边位置。偏移量随卷径变小而增大,说明张力控制跟随不足,需检查放卷制动或伺服张力反馈。偏移方向恒定且不随卷径变化,多为导辊或纠偏传感器零点问题。预开口连卷膜因袋口已分开,膜面刚性略低,张力设定一般比普通卷膜低,具体值以试袋不跑偏、不拉伸为准。
第三步:封口参数对照与单变量调整
封口温度、压力、时间三参数中,先固定压力与时间,每次只调温度,幅度5℃。复合膜与镀铝膜的热封窗口不同,镀铝膜通常温度略低、压力略小。伺服封口可拉断分离的机型,还要确认拉断力与封口强度的匹配:拉断后封口线不应有撕裂缺口。
第四步:打码同步与袋长复核
TTO打码位置漂移,先复测实际袋长与系统设定值,误差超过1mm需重新标定袋长。再查光电检测是否被膜面图案干扰,可换用预开口连卷膜空白区触发验证。打印控制系统集成在AUTOMATIC系列智能系统中,触发延迟参数建议由设备工程师在试袋阶段锁定,不做现场随意修改。
处置与复测:参数调整后用什么口径验收
每完成一项调整,做一组试袋并记录,不要凭单袋判断。建议连续取20袋作为一组,按以下口径验收。
- 卷膜走偏:连续运行5分钟,膜边偏移量不超过1mm,且不随卷径变化持续增大。
- 封口强度:20袋逐袋做手拉剥离,封口线连续熔合,无局部发白或未熔合点。
- 打码位置:连续10袋打印位置到封口线距离极差不超过2mm。
- 空袋率:预开口袋取袋20次,失败次数记录并换算;异常时回到预开口深度与吸盘位置排查。
参数调整后若封口合格但走偏复发,回到第二步查张力,不要继续加温补偿。验收记录建议保留卷膜批次号、环境温湿度与参数值,便于追溯。卷膜与色带的匹配也会影响打码清晰度,可参考Pita transfer panas的选型说明同步核对。
如何预防复发:点检项与换卷动作规范
多数走偏与封口问题在换卷时埋下。换卷后先手动转一周看膜边,再低速运行30秒确认无偏移,最后升到生产速度。每班点检导辊表面是否有膜屑与胶渍,封口刀座每班清洁一次。预开口连卷膜的存放环境建议控制湿度,膜面受潮会改变张力表现。涉及装袋与打码一体化产线,可参考Mesin pengemas kantong gulungan dengan lubang terbuka的机型说明核对本机结构差异。长期记录每卷膜的走偏趋势,能在批次差异扩大前发现来料波动。
Pertanyaan yang Sering Diajukan
问:卷膜走偏调了导辊还是偏,怎么办?
答:先确认卷膜本身端面是否整齐。取同批次另一卷装上对比,若换卷后正常,问题在来料;若仍偏,查放卷轴与机架的垂直度,必要时用百分表测放卷轴径向跳动。
问:封口不牢但温度已经很高了,还能加温吗?
答:不建议继续加温。先查压力与封口时间,再看封口面是否有膜屑或硅胶垫老化。温度过高会导致封口线脆化,手拉时断在封口线外侧,这属于过温特征。
问:预开口袋空袋率突然升高怎么查?
答:按“袋口开口深度—吸盘位置—膜面静电”顺序查。抽20袋量开口深度一致性,再查吸盘是否偏移,最后确认环境湿度。开口深度不足多与卷膜来料有关,换卷对比即可判断。
问:TTO打码位置忽前忽后,和卷膜有关系吗?
答:有关系。卷膜张力波动会引起袋长瞬时变化,打码触发随之漂移。先排除走偏与张力问题,再复测袋长标定值。若卷膜图案干扰光电,换空白区触发验证。
需要按您的袋型和物料做适配验证?Hubungi KamiDapatkan saran pemilihan produk dan proposal uji coba kemasan.