


プレカットロール式袋包装機の機種選定方法は?まず袋を確認します:袋の幅とフィルムの構造によって機種の下限が決まります。次に、サイクルタイムと生産切り替えの頻度によって自動化レベルを決定し、最後に印字方式と設置面積を確認します。いずれかの項目が条件を満たさない場合は、価格比較の段階に進まないでください。以下のチェックリストは現場で確認可能な順序で並べてありますので、調達担当者は直接印刷してチェックを入れてください。
1. 適用範囲の判断:3つのシナリオから該当するものを選ぶ
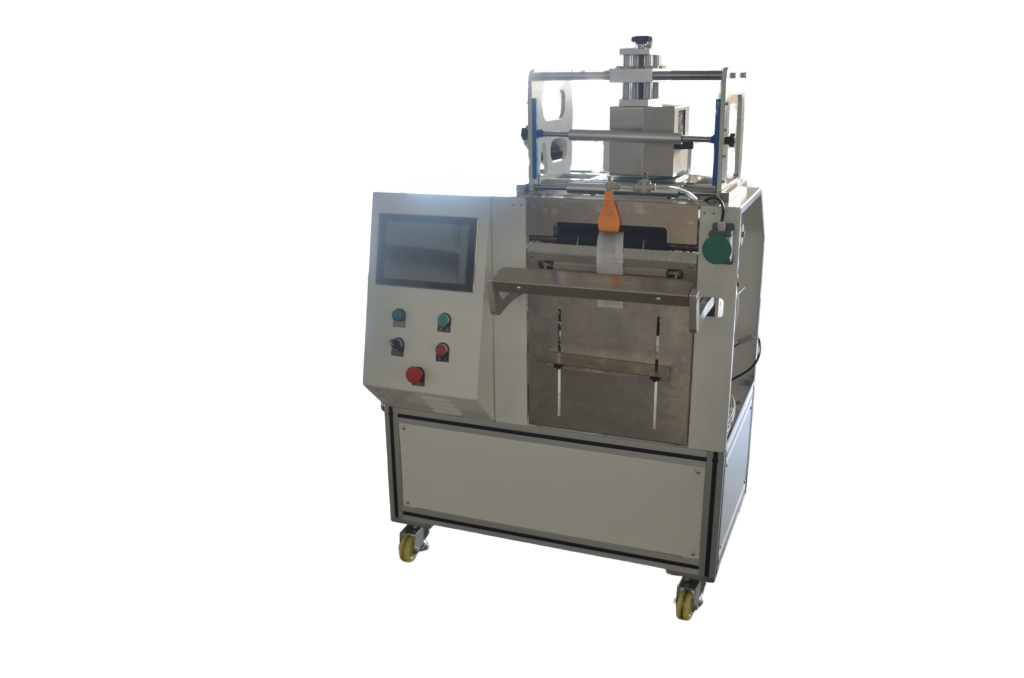
すべての袋詰めニーズに、あらかじめ切り込みが入ったロール式袋包装機が適しているわけではありません。この機械は、小ロット・多品種・多規格の柔軟な袋詰めに対応し、あらかじめ切り込みが入った設計によって空袋率を低減します。判断にあたっては、3つの要素を考慮する必要があります。
- 1日あたりの生産量とロット数:1ロットあたりの数量が少なく、1日に2回以上仕様を変更する場合、卓上型の供給装置の方が有利です。
- 袋の形状:あらかじめ開口部が設けられた連続ロール袋または片面開口連続ロールフィルムを使用し、袋の取り出しと開封を一度の動作で完了します。通常の平袋の場合は、別途開封機構が必要となります。
- 印字要件:袋面の印刷内容を随時変更する必要がある場合は、TTO(熱転写)印字機能を備えたオールインワン機を選択してください。印刷内容が固定されており、生産量が多い場合は、プリプリント袋の導入を検討してください。
逆に言えば、単一規格で24時間連続稼働が必要であり、袋の幅が機種の対応範囲を超えるようなケースでは、卓上型を無理に適用するのではなく、氿億のXM9Yビジジュアルカウント包装機、あるいは筒状フィルム・プレフォームフィルム生産ラインを検討すべきです。
2. バッグの形状と膜構造の適合性:3つの寸法を測定し、1種類の膜を試す
互換性は、製品選定における最初の大きなハードルです。九一 JY AutoBag を例に挙げると、 JYZN-P350 プレカットロール式袋包装機 与 JYZN-P350S 高速プレカットロール式袋包装機 例として、まず袋の幅、長さ、芯の内径を測定し、次にフィルムの構造を確認します。
- 袋の幅と長さ:機種の定格範囲を超えるものは一切テストを行いません。これにより、シール位置のずれを防ぎます。
- 膜構造:複合膜、アルミ蒸着膜などについては、サーボシールで引き裂いて分離できるかどうかを確認する必要がある。膜が薄すぎると糸引きが生じやすく、厚すぎると分離がスムーズに行われない。
- ロールコアとロール径:供給軸にロール全体が収まるかどうかによって、ロール交換の頻度と停止時間が決まります。
対応:消耗品サプライヤーに、同一構造のプレカットフィルムを1ロール提供してもらい、機械にセットして200袋連続で生産させ、空袋率とシール外観を記録する。空袋率が著しく高い場合は、まずフィルムを確認し、急いで機械のパラメータを変更しないこと。
3. 密封、印字、配合:3つの機能について、該当する項目にチェックを入れる
プレカットロール袋包装機の選定において重要なのは、以下の3つの条件をすべて満たせるかどうかです。項目ごとにチェックを入れ、満たしていない条件があればその条件をメモしておきましょう。
| チェックボックス | 判断基準 | アクションの検証 |
|---|---|---|
| 封止方法 | サーボ式シールは引きちぎって分離でき、シールラインは平らで、シール不良がない | 20袋を抽出し、剥離試験および静圧試験を実施する |
| コードの付与方法 | コンテンツを随時変更する必要がある場合はTTOを選択し、プリプリント在庫を省く | 3組の異なるラベルの内容に切り替え、切り替えにかかる時間を記録する |
| レシピ管理 | 生産切り替えは1人で完了し、調整時間は10数分から | 袋の長さを変えて、時間を計りながら操作手順を記録する |
| 統合の度合い | 袋詰め、密封、印字を1台で完結し、中間工程を削減 | 生産ラインにおける中間搬送の回数を数えてみてください |
コードの内容が頻繁に変わる場合は、まずこちらを確認してください 熱転写式マーキング機 袋詰め機との一体型構成により、ラベルを即座に交換でき、ラベルの無駄が一切ありません。内容が1年間変わらない場合は、プリプリント袋とのコスト比較も可能です。
4. 検収と生産切り替え:手順通りに一通り確認してから署名する
検収の際は、空運転だけを見るのではなく、以下の順序に従って作業を行い、各手順の記録を残してください。これを、開口式連続袋詰め機の選定における最終的な判断材料としてください。
- 無負荷状態で10分間運転し、封口や袋引きの動作に異音がないか確認する。
- 正式なフィルムと正式な材料を使用して30分間連続運転を行い、空袋率と詰まり回数を集計する。
- 仕様を1回変更する際、当直の1人が単独で作業を行い、調整時間を記録する。
- 印字内容と位置を確認し、10袋を抜き取り、製造年月日とロット番号を照合する。
- 設置面積と作業台への材料供給高さを確認し、既存の作業動線と整合しているかを確認する。
いずれかの工程で2人以上の協力が必要となる場合、または調整に10数分以上を明らかに要する場合は、検収書にその条件を明記し、その後のデバッグの根拠とするものとする。
5. コストと生産切り替えの影響:3つの計算を行う
意思決定チェックリストの最後の項目はコストです。プリプリント在庫の占有、ラベルの無駄、生産切り替え時の停止時間の3項目を算入します。TTOのオンデマンド印刷により、プリプリント在庫と廃棄を削減できます。パラメータ化されたレシピにより、生産切り替え作業を1人で完了できます。デスクトップ型の材料供給装置は設置面積が小さく、多品種生産の柔軟なスケジュール編成に適しています。袋の幅が許容範囲を超える場合は、氿億 XM9Y を参照してください。 JYZN-350GDK プレカットロール式袋包装機 より大きな袋の案を確認し、同じ表に戻って、生産切り替えコストと印字コストを比較してください。
6. よくある質問
袋の形状、フィルム、印字の3つの問題は、試作段階で最も顕在化しやすい。まずはチェックリストに従って現象を記録し、その後で改良や型替えについて検討する。