


袋詰め機のシールがしっかりしない場合、その多くは単なる温度の問題だけではありません。まず、袋口のプレカットが開いていないか、シール刃の圧力が均一か、サーボによる切断タイミングがフィルムの構造に合っているかを確認してから、温度を調整してください。「袋口の状態→シール刃の圧力→切断タイミング→印字パラメータ」の順に点検すれば、通常3ステップ以内に原因を特定できます。以下の対照表は、九一 JY AutoBag のプレカットロール式袋詰め機および TTO 一体型機種(JYZN-350GDK、JYZN-450GDK、JYZN-350SZ など)に適用されます。
袋詰め機の現象その1:シールラインの一部が白くなり、軽く引っ張ると開いてしまう
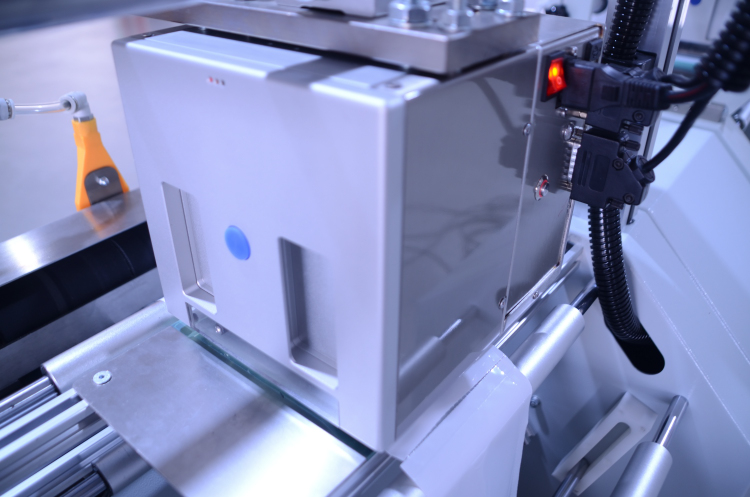
シールラインが白くなるのは、通常、圧力のムラや温度が低すぎることを示しており、フィルム自体の問題ではありません。まず機械を停止し、シール刃の表面に接着剤の残留物や異物がないか確認してください。あらかじめ切り込みが入った連続巻きの空袋を1枚通して、シールラインの幅が均一かどうかを確認してください。
| 現象 | 考えられる原因 | 判断方法 |
|---|---|---|
| シールラインの一部が白くなっている | 封止圧力の不均一、シリコンパッドの劣化 | 空の袋を機械に通し、シール線の幅のばらつきを確認する。ばらつきが1 mmを超える場合は、調整を行う。 |
| シール全体がやや浅い | シール温度が低すぎる、またはシール時間が短すぎる | 複合フィルムを用いて段階的な温度でのシール試験を行い、各段階ごとに5℃ずつ |
| 封口部の縁が縮れている | 温度が高すぎる、または圧力が強すぎる | 5~10℃下げて再測定し、膜面が平坦であるかを確認する |
実施手順:同一ロットのプレカット連袋を10枚取り出し、サーボ式シールステーションで連続して加工し、1枚ずつ手引き試験を行い、白化率を記録する。白化率が2/10を超えた場合は、まずシールナイフの平行度を調整し、その後、温度パラメータを調整する。
袋詰め機の現象その2:袋の口が開かない、空袋の割合が高い
プレカット設計の役割は、製袋工程において袋の開口部をあらかじめ切り離し、袋の取り出しと開封を一度の作業で完了させることです。空袋率が高まった場合は、まず袋の開口部が吸着されて開いていないかを確認し、次にフィルムロールが湿気を帯びていないか、あるいは開口部がくっついていないかを確認してください。JYZN-P350S と JYZN-P350 のプレカット機能の適合性については、袋の形状に応じて検証する必要があります。
- 開口部の深さを確認する:開口部の深さが不十分な場合、吸盤が袋の口をつかむことができず、空袋の割合が増加する。ノギスを使用して5つの袋の開口部の深さを測定し、最小値を記録する。
- フィルムロールの保管状況の確認:ラミネートフィルムやアルミ蒸着フィルムは、湿気を吸うと開封部分がくっつきやすいため、20~25℃、相対湿度50%~60%の条件下で保管することをお勧めします。
- 吸着盤の位置を確認する:吸着盤が1~2 mmずれると、吸着に失敗する可能性があるため、機械を停止し、位置決めマーカーを使用して位置を修正する。
確認順序:まず切り込みの深さを確認し、次に吸盤の位置を確認し、最後にフィルムを1ロール交換して比較する。フィルムを交換した後、空袋の発生率が低下したことから、問題は装置ではなくフィルムロールにあることが判明した。適合するプレカット連続フィルムの参考情報はこちら片面プレカットロールフィルムの仕様説明。
袋詰め機の現象その3:シール後に引きちぎってもきれいに分離しない
サーボ式シール部の引き裂き分離機能は、九一社のプレカット連続ロール式袋詰め機の標準機能です。引き裂きが不完全な場合は、まずフィルムの構造がパラメータ設定と一致しているかを確認してください。複合フィルムとアルミ蒸着フィルムでは引き裂き強度に明らかな違いがあるため、フィルムを交換した後は、引き裂きタイミングを調整する必要があります。
- 現在のレシピを呼び出し、引き裂き遅延時間とシール時間を記録する。
- フィルムを交換した後、まず20個の少量ロットで試験運転を行い、袋同士の接合部が完全に分離しているかどうかを確認する。
- 接続点の残数が20個中3個を超える場合は、0.1秒単位で引き抜き遅延時間を調整し、その都度10個ずつ再測定を行う。
ここで、パラメータ化されたレシピ管理の役割が発揮されます。生産切り替えは1人で完了し、調整時間は10数分程度から可能です。各袋の形状やフィルム構造ごとの引張破断特性のタイムシーケンスを独立したレシピとして保存し、生産切り替え時に直接呼び出すことで、繰り返し行う調整作業を削減することをお勧めします。
袋詰め機の現象その4:TTOの印字がぼやけている、または位置がずれている
袋詰め・封口・印字を一体化したソリューションにおいて、印字異常はしばしばプリントヘッドの故障と誤認されがちです。まず、印字位置が袋の長さに応じて変化しているかどうかを確認し、次に熱転写リボンにしわがないかを確認してください。
| コードの消去現象 | 考えられる原因 | 判断方法 |
|---|---|---|
| 文字の筆画が欠けている、あるいは途切れている | リボンにしわが寄っている、またはプリントヘッドの圧力が不足している | リボンを1本交換して再測定したが、依然として印が欠けている場合は、プリントヘッドの圧力を調整する |
| 各袋ごとにマーキング位置がずれている | 袋の長さの仕様値と実際の袋の長さが一致しない | 10個の袋の長さを測定し、その平均値を算出し、充填レシピに反映する |
| 文字の縁がぼやけている | 印刷温度が高すぎる、または印刷速度が合わない | 5℃低下、または速度低下 10% 再測定 |
TTO(オンデマンド印刷)の利点は、ラベルの内容を即座に変更でき、事前に印刷した在庫を保管する必要がないことです。印字内容を変更した後は、まず5個のサンプルを印刷し、文字の高さや位置を確認してから、大量印刷を行うことをお勧めします。リボンの選定については、以下を参考にしてください。熱転写リボンの対応に関する説明。
袋詰め機の項目ごとの排除順序と再測定口径
以下の順序で原因を特定し、各ステップで変数を1つだけ変更し、変更後に10匹を再測定して結果を記録する:
- 袋口の状態で確認すべき点:開口部の深さ、吸盤の位置、フィルムロールの湿気。
- シール圧力:シール線の幅のばらつきが 1 mm を超えていないか。
- シール温度:段階的にテストを行い、各段階ごとに5℃ずつ温度を上げ、しわが寄らない最低温度を特定する。
- 断線タイミング:0.1秒単位で調整し、接続点の残留数が10個中3個以下となるようにする。
- TTO 印字:最初の5個について、文字の高さと位置を確認する。
再検査の基準案:30個連続して検査し、手で引っ張っても破れない割合が28/30以上、空袋の割合が2/30以下、印字位置のずれが1 mm以内であること。この基準は、欠陥ゼロを絶対的な目標とするものではなく、購買担当者や設備エンジニアが承認できる受入基準を示すものである。
袋詰め機で再発を防ぐには
- 袋の形状、フィルム構造、シール温度、破断時間をレシピとして保存し、製品切り替え時に直接呼び出すことで、手動でのパラメータ変更を削減します。
- 各シフトの稼働開始前に、空の袋を5枚通して、シール線の幅と袋口の開き具合を確認する。
- 膜ロールは先入れ先出し方式で保管し、開封部分が湿気によってくっつくのを防ぐ。
- リボンとプリントヘッドはシフトごとに清掃し、印字の最初の1枚をサンプルとして保管し、比較を行う。
機器と消耗品の適合性については、機種選定の段階で、実際の袋の形状と材料を用いて試作検証を行うことをお勧めします。お客様の袋の形状と材料に合わせた適合性検証が必要ですか?製品選定のアドバイスやサンプル袋のご提案については、弊社までお問い合わせください。。