


TTO色带打码不清晰,多数不是色带报废,而是打印温度、压力、速度、张力与袋材表面能中某一项偏离匹配区间。建议先按现象分类,再逐项排除,每步只改一个变量,避免一次调乱所有参数。
现象排查:先分清打不上与打不牢
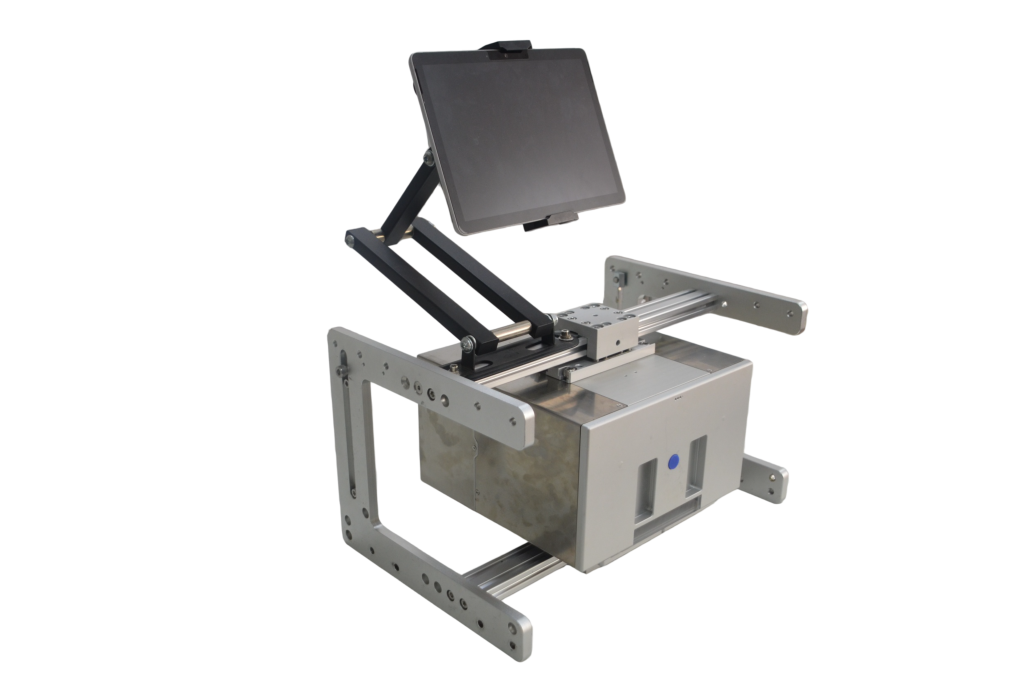
TTO色带问题分两类。打不上表现为字符缺划、局部空白;打不牢表现为边缘发虚、胶带剥离后掉墨。两类原因的排查顺序相反。打不上优先查打印头与色带安装;打不牢优先查温度与袋材表面能。
以 JYZN-T107115 电动热转印打码机为例,打印头与色带路径为开放结构。装带后手动走带 0.5–1 米,观察 TTO色带 是否起皱、跑偏。起皱会在袋面形成纵向白条,这类现象与温度无关,调温无效。
再看色带宽度与设备规格是否匹配。色带窄于打印宽度会出现边缘缺字;色带过宽则增加张力波动。装机前量一次色带实际宽度,与控制面板设定的打印宽度核对,差值一般控制在 0–2 mm。
TTO色带常见现象、原因与判断方法对照表
| Phenomenon | Possible Causes | Methods of Determination |
|---|---|---|
| 字符缺划、局部空白 | 打印头局部脏污或色带起皱 | 用无纺布蘸无水乙醇清洁打印头,走带观察色带是否平整 |
| 整体偏淡、边缘发虚 | 打印温度偏低或压力不足 | 固定速度,温度按 5°C 步进上调,看黑度是否收敛 |
| 字符拖尾、糊边 | 温度偏高或打印速度过快 | 降速 10% 复打,糊边减轻则指向速度匹配问题 |
| 剥离掉墨 | 袋材表面能偏低或色带型号不匹配 | 用达因笔测袋面,低于 38 dyn/cm 时先处理材料 |
| 色带断带 | 张力过大或收卷轴不同步 | 手动放带感受阻力,检查收卷轴是否打滑 |
| 色带粘袋 | 温度过高或冷却不足 | 降 10°C 复打,观察剥离点是否仍有粘连 |
| 打印位置偏移 | 光电感应与袋面标记不同步 | 打 5 个样袋,量首尾字符到袋边的距离差 |
表中温度步进与达因值范围是常见机型的参考区间,具体以袋材供应商提供的表面能数据为准。色带型号应与膜结构匹配,复合膜、镀铝膜的适配差异较大。建议在 Thermal Transfer Ribbons 页面核对宽度与类型后再试打。
逐项排除顺序:从机械到材料
排除顺序建议为打印头清洁、色带安装与走带、温度与压力、速度与张力、袋材表面能。改完一步打 3–5 个样袋,编号留存,便于回溯。
温度与压力要一起看。温度偏高时压力可略降,避免糊边;温度偏低时单纯加压力会加速打印头磨损。一般机型温度调整区间在 120–200°C,以 5°C 步进找到黑度不再明显上升的拐点即停止上调。速度与温度存在补偿关系,产线提速后需同步复核温度设定。
袋材表面能是关键变量。PE 膜与复合膜对 TTO色带 的接受度不同,达因值低于 38 dyn/cm 时,即便温度正常也可能掉墨。此时应更换适配色带或对袋面做电晕处理,不建议继续加温硬打。镀铝膜打码前先做一次小样,确认墨层附着力再上量。
处置与复测:按剥离测试与条码等级验收
调整后按三步复测。用 3M 胶带在字符表面垂直剥离一次,字符保留率应达到 90% 以上;用条码检测仪读取等级,一般要求达到 C 级以上;连续打 30 袋,检查首袋与末袋黑度是否一致。三步都通过再上线。
复测记录建议包含温度设定、压力档位、速度、色带批号、袋材批号、达因值、剥离结果。下次出现同类现象可快速回溯。JYZN-T107115 Electric Thermal Transfer Coding Machine 的可调项集中在控制面板,常用袋型建议把参数存为配方,减少重复调试。
如何预防复发:把色带纳入日常点检
- 每班开机前清洁打印头一次,停机超过 4 小时再清洁一次。
- 色带装机前检查是否受潮、起皱,库存按先进先出使用。
- 更换袋材批号时先测达因值,再决定是否调整温度。
- 每月记录打印头累计使用时长,作为更换参考而非固定周期。
- 把 TTO色带 的批号与打印参数一并记入点检表,便于追责与复现。
TTO色带 问题多数可通过参数对照与单变量复测解决。需要按您的袋型和物料做适配验证?Contact UsGet product selection recommendations and sample bag options.