


Si la machine d'ensachage ne scelle pas correctement, cela n'est généralement pas dû à un seul problème de température. Vérifiez d’abord si l’ouverture pré-découpée du sachet est bien ouverte, si la pression de la lame de soudure est uniforme et si la séquence de découpe servo est adaptée à la structure du film, avant de régler la température. En effectuant le dépannage dans l’ordre suivant : “ état de l’ouverture du sachet → pression de la lame de soudure → séquence de découpe → paramètres de marquage ”, il est généralement possible d’identifier la cause en trois étapes. Le tableau de référence ci-dessous s’applique aux ensacheuses à rouleaux pré-ouverts JY AutoBag de Jiu Yi ainsi qu’aux modèles intégrés TTO, notamment les JYZN-350GDK, JYZN-450GDK et JYZN-350SZ.
Phénomène n° 1 sur la machine d'ensachage : la ligne de soudure présente des zones blanchies et s'ouvre dès qu'on tire légèrement dessus
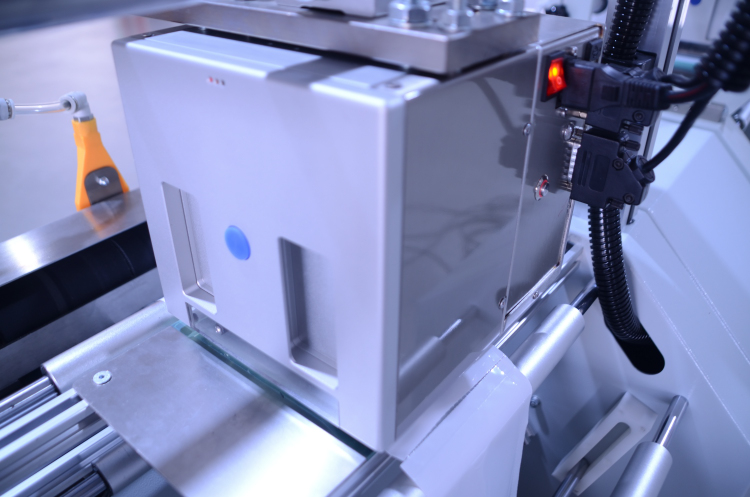
Une ligne de soudure blanchâtre indique généralement une pression inégale ou une température trop basse, et non un problème lié au film lui-même. Arrêtez d'abord la machine pour vérifier s'il y a des résidus de colle ou des corps étrangers sur la surface de la lame de soudure. Faites passer un sac vide pré-découpé provenant d'un rouleau continu dans la machine et observez si la largeur de la ligne de soudure est régulière.
| Phénomène | Causes possibles | Méthodes d'évaluation |
|---|---|---|
| Légère décoloration blanche au niveau de la ligne de soudure | Pression inégale au niveau de la lame de scellage, vieillissement du tampon en silicone | Passer le sac vide dans la machine pour vérifier l'écart de largeur de la ligne de soudure ; si l'écart dépasse 1 mm, il faut le corriger. |
| Le scellage est trop peu profond sur toute la longueur | Température de scellage trop basse ou durée de scellage trop courte | Réaliser des essais de scellage à température progressive sur un film composite, par paliers de 5 °C |
| Bords de fermeture fripés | Température trop élevée ou pression trop forte | Attendre que la température baisse de 5 à 10 °C, puis refaire la mesure et vérifier si la surface du film est lisse. |
Action à effectuer : prélever 10 sachets pré-ouverts provenant du même rouleau, les faire passer en continu sur le poste de scellage asservi, effectuer un test de traction manuel sur chacun d'entre eux et noter le pourcentage de blanchiment. Si ce pourcentage dépasse 2/10, régler d'abord le parallélisme de la lame de scellage, puis modifier les paramètres de température.
Phénomène n° 2 lié à la machine d'ensachage : le haut du sac ne s'ouvre pas, taux élevé de sacs vides
La conception à ouverture préalable permet de séparer l'ouverture du sachet à l'avance lors de la phase de fabrication, ce qui permet de prélever et d'ouvrir le sachet en une seule opération. Si le taux de sachets vides augmente, vérifiez d'abord si l'ouverture du sachet a été ouverte par adhérence, puis vérifiez si le rouleau de film est humide ou si l'ouverture présente des collages. La compatibilité de la pré-ouverture des modèles JYZN-P350S et JYZN-P350 doit être vérifiée en fonction du type de sachet.
- Vérifier la profondeur de l'ouverture préliminaire : si celle-ci est insuffisante, la ventouse ne parvient pas à saisir l'ouverture du sac, ce qui entraîne une augmentation du taux de sacs vides. Mesurer la profondeur de l'ouverture de 5 sacs à l'aide d'un pied à coulisse et noter la valeur minimale.
- Contrôle du stockage des bobines de film : les films composites et les films métallisés ont tendance à coller au niveau des ouvertures lorsqu'ils sont exposés à l'humidité ; il est donc recommandé de les stocker à une température comprise entre 20 et 25 °C et à une humidité relative comprise entre 50% et 60%.
- Vérifier la position de la ventouse : un décalage de 1 à 2 mm peut entraîner un défaut de préhension ; arrêter la machine et la remettre en place à l'aide d'un repère de positionnement.
Ordre de vérification : vérifier d'abord la profondeur de l'ouverture, puis la position des ventouses, et enfin remplacer le rouleau de film pour comparer. Si le taux de sacs vides diminue après le remplacement du film, cela indique que le problème provient du rouleau de film et non de l'équipement. Pour trouver un film en continu pré-découpé adapté, vous pouvez vous référer àFilm en rouleau pré-perforé sur une faceSpécifications techniques.
Phénomène n° 3 sur l'ensacheuse : après le scellage, la séparation n'est pas nette
Le scellage par servomoteur avec rupture par déchirement est une fonctionnalité standard de la machine d'emballage en rouleaux pré-ouvertes « 91 ». En cas de rupture incomplète, vérifiez d'abord si la structure du film correspond aux paramètres définis. La force de rupture varie considérablement entre les films composites et les films métallisés ; après un changement de film, il est indispensable de réajuster la séquence de rupture.
- Récupérer la recette actuelle, noter le temps de rupture et le temps de scellage.
- Après avoir remplacé la membrane, effectuez d'abord un essai sur un petit lot de 20 pièces afin de vérifier si les points de jonction entre les sachets se séparent complètement.
- Lorsque le nombre de points de connexion restants est supérieur à 3 sur 20, ajuster le délai de rupture par incréments de 0,1 s, en testant à nouveau 10 points à chaque fois.
C'est là que réside l'intérêt de la gestion paramétrique des recettes : le changement de production est effectué par une seule personne, et le temps d'ajustement ne dépasse pas une dizaine de minutes. Il est recommandé d'enregistrer les séquences de rupture pour chaque type de sachet et chaque structure de film sous forme de recettes distinctes, afin de pouvoir les réutiliser directement lors du changement de production et de réduire ainsi les réglages répétitifs.
Phénomène n° 4 sur les ensacheuses : impression TTO floue ou décalée
Dans les solutions intégrées d'ensachage, de scellage et de marquage, les anomalies de marquage sont souvent confondues à tort avec un dysfonctionnement de la tête d'impression. Vérifiez d'abord si la position du marquage varie en fonction de la longueur du sachet, puis vérifiez si le ruban de transfert thermique présente des plis.
| Le phénomène du « codage » | Causes possibles | Méthodes d'évaluation |
|---|---|---|
| Caractères comportant des traits manquants ou interrompus | Le ruban est froissé ou la pression de la tête d'impression est insuffisante | Remplacer le ruban et refaire le test ; si le trait manque toujours, régler la pression de la tête d'impression. |
| Décalage de la position du marquage d'un sac à l'autre | Les paramètres de longueur des sachets ne correspondent pas à la longueur réelle des sachets | Mesurer 10 sachets et calculer la moyenne, puis reconstituer la formule |
| Les contours des caractères sont flous | Température d'impression trop élevée ou vitesse inadaptée | Baisse de 5 °C ou réduction de la vitesse de 10% – nouveau test |
L'avantage de l'impression à la demande (TTO) réside dans la possibilité de modifier instantanément le contenu des étiquettes, sans avoir à constituer de stock d'étiquettes pré-imprimées. Une fois le contenu à imprimer modifié, il est recommandé de commencer par imprimer 5 échantillons pour vérifier la hauteur et la position des caractères avant de lancer la production en série. Pour le choix du ruban, vous pouvez vous référer àRuban de transfert thermiqueInstructions d'installation.
Séquence d'élimination des défauts et calibre de contrôle de la machine d'ensachage
Procédez à l'élimination des variables dans l'ordre suivant, en ne modifiant qu'une seule variable à la fois. Après chaque modification, testez à nouveau les 10 échantillons et consignez les résultats :
- État de l'ouverture du sac : profondeur de l'ouverture, position des ventouses, présence d'humidité sur le rouleau de film.
- Pression de scellage : la différence de largeur de la ligne de scellage dépasse-t-elle 1 mm ?
- Température de scellage : effectuer un test de scellage par paliers de 5 °C afin de déterminer la température minimale à laquelle aucun plissement n'apparaît.
- Séquence de rupture : réglage par incréments de 0,1 s, avec un nombre maximal de 3 points de connexion résiduels sur 10.
- Marquage TTO : pour les 5 premiers articles, vérifier la hauteur et la position des caractères.
Recommandations concernant les critères de contrôle : 30 pièces consécutives ; le pourcentage de sachets dont la fermeture ne se déchire pas lorsqu'on tire dessus à la main ne doit pas être inférieur à 28/30 ; le taux de sachets vides ne doit pas dépasser 2/30 ; le décalage de la position du marquage ne doit pas dépasser 1 mm. Ces critères ne visent pas à atteindre zéro défaut absolu, mais à fournir aux responsables des achats et aux ingénieurs en équipement une ligne de réception pouvant faire l'objet d'une validation.
Comment prévenir les récidives sur une ensacheuse ?
- Enregistrer les types de sachets, la structure du film, la température de scellage et le temps de rupture dans des recettes, afin de pouvoir les sélectionner directement lors des changements de production et de réduire ainsi les interventions manuelles pour modifier les paramètres.
- Avant chaque démarrage de la ligne, faire passer 5 sachets vides dans la machine afin de vérifier la largeur de la ligne de soudure et l'ouverture du sachet.
- Les rouleaux de film doivent être stockés selon le principe « premier entré, premier sorti » afin d'éviter que l'ouverture ne s'humidifie et ne colle.
- Nettoyer le ruban et la tête d'impression à chaque poste de travail ; conserver un échantillon de la première pièce marquée à des fins de comparaison.
En ce qui concerne la compatibilité entre l'équipement et les consommables, nous vous recommandons de procéder à des essais de validation avec les modèles de sachets et les matériaux réels dès la phase de sélection. Avez-vous besoin d'une validation de compatibilité adaptée à vos modèles de sachets et à vos matériaux ?Contactez-nous pour obtenir des conseils sur le choix des produits et des propositions d'échantillons。