


Pour choisir une ensacheuse, il faut d'abord définir cinq éléments : le type de sachet et la structure du film, la cadence calculée par lot, l'intégration ou non du marquage, la personne chargée du changement de production et les critères de réception. Si l'un de ces cinq éléments n'est pas défini, les paramètres ne correspondront pas à la ligne de production. Cochez chaque élément un par un dans le tableau de cet article, puis procédez à l'essai de la machine.
Formes des sacs et structures en membrane : commencer par définir ces éléments avant d'aborder le reste
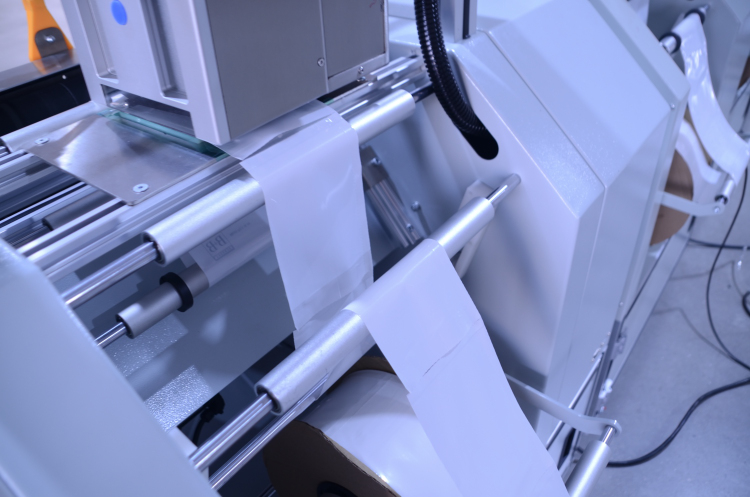
La capacité d'une ensacheuse à prélever les sachets de manière stable dépend de la forme de l'ouverture et de la structure du film des sachets pré-ouverts, et non de la vitesse nominale de la machine. Classez la liste des produits en trois catégories selon leurs dimensions, leur poids et leur forme, chaque catégorie correspondant à un format de sachet spécifique. Les structures telles que les films composites ou les films métallisés doivent faire l'objet d'une validation des paramètres de scellage sur la même machine ; le scellage servo-commandé doit permettre une séparation nette par rupture.
Action à mener : prélever 50 exemplaires de chacun des 3 types de produits représentatifs, puis noter la largeur, la longueur et la position de l'ouverture de chaque sachet. Demander au fournisseur d'effectuer un essai avec les bobines de film correspondantes et observer si le prélèvement des sachets s'effectue correctement du premier coup. Critères d'évaluation : le nombre d'interventions nécessitant un arrêt de la machine sur une série de 100 sachets doit généralement être limité à un chiffre. En cas de dépassement, il convient de modifier d'abord le modèle de sachet ou la structure du film, et non de régler la machine. Il s'agit de l'étape la plus souvent négligée lors du choix d'une ensacheuse AutoBag.
Le rythme est calculé par lot, et non en fonction des pics
Le coût réel d'une ligne de production flexible à petits lots réside dans les changements de production, et non dans la vitesse de pointe. Il convient de diviser les commandes quotidiennes en lots : si un lot est important et que les changements de spécifications sont rares, on peut se concentrer sur le rythme de production en continu ; si un lot ne compte que quelques centaines d'unités et qu'il y a plus de cinq changements de production par jour, il faut privilégier le temps de changement de production et la gestion des recettes.
| Éléments de décision | Critères d'évaluation | Action de validation | Erreurs d'appréciation courantes |
|---|---|---|---|
| Structures en forme de sac et structures à membrane | Prélèvement du sac en une seule fois ; le sac vide peut être manipulé | 50 sacs de chacun des 3 types de matériaux | Se contenter de vérifier la largeur du sachet sans tester la structure du film |
| Cadence et lots | Calculé en fonction du nombre d'unités par lot et du nombre de changements de production quotidiens | Compter le nombre d'arrêts lors d'une course continue de 30 minutes | Estimer la capacité de production à partir de la vitesse de pointe |
| Intégration de la génération de codes | Le contenu des étiquettes peut être modifié instantanément | Modifier sur place le contenu de 3 groupes d'étiquettes | Acheter d'abord la machine, puis l'équipement de marquage |
| Formule de changement de production | Peut être réalisé par une seule personne ; le temps nécessaire commence à une dizaine de minutes | Changer les dimensions du sac et chronométrer | Opération effectuée par un ingénieur du fabricant |
| Critères de réception | Taux de sacs vides, résistance de la fermeture, lisibilité du contenu de l'étiquette | Enregistrer chaque élément conformément au tableau d'échantillonnage | Vérifier uniquement si l'appareil s'allume |
Les paramètres de vitesse sont donnés à titre indicatif uniquement ; il est demandé aux fournisseurs d'indiquer deux éléments : “ le temps de changement de production + le rythme de fonctionnement stable ”, et non pas uniquement la vitesse maximale. Il convient de vérifier la compatibilité en fonction des dimensions des sachets, en se référant au tableau ci-dessous.Machine d'emballage pour sachets pré-ouverts en rouleau continuDescription des types de sacs compatibles.
Intégration du marquage ou installation ultérieure ?
Sur les lignes de production où le contenu des étiquettes change fréquemment, l'impression TTO à la demande permet d'éviter les stocks d'étiquettes pré-imprimées et d'éliminer tout gaspillage d'étiquettes. L'achat séparé des équipements implique deux systèmes de contrôle distincts (pour l'ensachage et le marquage), deux opérations d'alignement et deux fournisseurs. La solution intégrée regroupe l'ensachage, le scellage et le marquage sur une seule machine, réduisant ainsi les étapes intermédiaires. Points à vérifier : le système de contrôle d’impression fait-il partie du même ensemble que le système d’ensachage ? Les modèles d’étiquettes peuvent-ils être enregistrés dans les recettes ? Une validation efficace consiste à modifier sur place le contenu de 3 groupes d’étiquettes et à chronométrer l’opération. Pour les modèles concernés, voirImprimante à transfert thermiqueCatégories.
Qui se charge du changement de production ? Comment se déroule la réception après les essais ?
L'intérêt de la gestion paramétrique des recettes se manifeste lors des changements de production. Nous demandons aux fournisseurs de démontrer qu'une seule personne peut effectuer le changement de production : réglage de la longueur des sachets, de la température de scellage et du contenu du marquage, le tout chronométré. Sur la plupart des modèles, le temps de réglage commence à une dizaine de minutes, en fonction des différences de dimensions des sachets et de la nécessité ou non de changer la bobine de film. Critère d’évaluation : le processus de changement de production ne nécessite aucun démontage ni remontage de pièces mécaniques ; les paramètres sont réglés depuis l’interface des recettes. Si chaque changement de production nécessite l’intervention d’un ingénieur du fabricant, ce coût doit être pris en compte dans le calcul des coûts à long terme dès la phase de devis.
La mise en service se déroule en trois étapes. Effectuer un essai de 30 minutes avec les matériaux et les bobines de film de l’entreprise, en notant le nombre d’arrêts et leurs causes ; changer une fois de format de sachet et chronométrer l’opération, afin de vérifier qu’une seule personne peut l’effectuer ; contrôler par échantillonnage la résistance des soudures et la lisibilité du marquage, en prélevant généralement entre 5 et 10 sachets par lot. Le formulaire de réception doit comporter des rubriques à remplir concernant le taux de sacs vides, la résistance à la rupture des soudures et l’exactitude du contenu des étiquettes ; il doit être signé par les deux parties. Les modèles à chargement par le haut et à faible encombrement conviennent aux ateliers où l’espace est limité ; lors de l’essai, vérifier également la hauteur de chargement et l’espace nécessaire à la manipulation.
Critères de devis et suppléments courants
Le devis doit être ventilé en six postes : l'unité principale, le module de marquage, le logiciel de formulation, l'installation et la mise en service, les pièces de rechange et les consommables. Les suppléments courants comprennent les moules pour formats de sachets non standard, les autorisations supplémentaires pour les formulations, le nombre de interventions de mise en service sur site, ainsi que les quantités minimales de commande pour les rubans et les bobines de film. Le fait de consigner ces éléments dans une annexe au contrat reflète mieux le coût total qu’une simple comparaison du prix unitaire de la machine complète. La dernière étape du choix d’une ensacheuse AutoBag consiste à inscrire les critères de réception dans le contrat, plutôt que de se contenter d’engagements verbaux. Il est nécessaire de procéder à des tests d’adaptation en fonction du type de sachet et du matériau utilisé, ce qui peut se faireNous contacterObtenir des conseils pour le choix des produits et des propositions de sacs d'essai.