


Konfigurasi pencetakan TTO disesuaikan dengan industri; pertama-tama perhatikan bahan permukaan kantong dan posisi pencetakan, kemudian perhatikan frekuensi pergantian produk dan panjang konten. Untuk produk perkakas, pencetakan umumnya dilakukan di area permukaan kantong yang rata dan memerlukan pita tinta yang tahan aus; untuk produk makanan, perlu dikontrol jarak antara area pencetakan dan garis penyegelan; sedangkan untuk produk farmasi, penekanan diberikan pada penggantian konten secara instan. Perbedaan konfigurasi ketiga jenis bahan tersebut pada satu mesin pengemas kantong memiliki pengaruh yang lebih besar terhadap tingkat kelulusan produk akhir dibandingkan dengan pemilihan model mesin. Saat diperlukan verifikasi penyesuaian berdasarkan bahan, dapat dilakukan melalui skema uji kantong.
Mengapa satu set konfigurasi pencetakan TTO tidak dapat digunakan untuk ketiga jenis bahan tersebut?
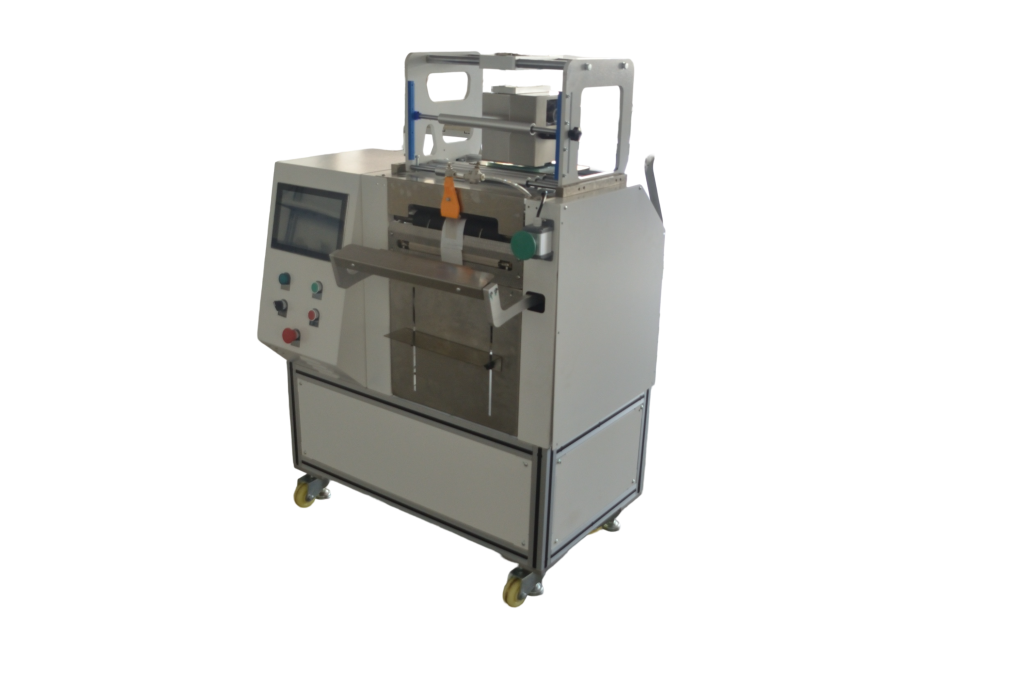
Kualitas cetakan pada unit pencetakan TTO pada mesin pengemas kantong gulungan dengan lubang terbuka dipengaruhi oleh tiga variabel: energi permukaan film kantong, tingkat kesesuaian kontak antara kepala cetak dan permukaan kantong, serta kesesuaian pita tinta dengan bahan film. Perbedaan permukaan pada film komposit dan film berlapis aluminium akan secara langsung memengaruhi hasil transfer lapisan tinta. Saat proses penyegelan dan pemotongan menggunakan motor servo, jika area pencetakan terlalu dekat dengan garis penyegelan, panas dan tekanan akan menyebabkan huruf tercetak menjadi tertekuk.
Kantong yang berisi komponen logam kecil sering kali mengandung debu halus; jika ada partikel debu yang menempel di antara kepala cetak dan permukaan kantong, akan terjadi garis cetak yang terlewat. Kantong makanan ringan umumnya memiliki desain penyegelan tengah atau tiga sisi, sehingga area cetak harus menghindari bagian pembukaan kantong yang telah disediakan. Untuk kemasan obat-obatan dan alat kesehatan, yang isinya sering berganti, nilai dari manajemen formula berbasis parameter lebih penting daripada kecepatan cetak itu sendiri.
Metode penilaian: Ambil film kantong dan pita warna yang sebenarnya, lalu lakukan tiga kali pencetakan pada mesin pengemas kantong gulungan dengan lubang terbuka JYZN-350GDK yang sama, dengan masing-masing mengubah suhu pencetakan, kecepatan pencetakan, dan posisi pencetakan, kemudian catat tingkat kegagalan cetak dan daya rekat. Jangan gunakan kertas kosong sebagai pengganti film kantong untuk proses penerimaan.
Perbandingan cara pengolahan tiga jenis bahan: jenis kantong, pita warna, dan posisi pencetakan
Perbandingan di bawah ini disusun berdasarkan bahan-bahan yang umum digunakan dalam industri masing-masing, sedangkan parameternya merupakan kisaran yang berlaku untuk sebagian besar model mesin; hasil uji kantonglah yang menjadi acuan utama.
| Kategori bahan | Bahan yang Umum | Jenis Kantong dan Bahan Film | Pemilihan pita tinta | Posisi pencetakan | Tindakan verifikasi |
|---|---|---|---|---|---|
| Perlengkapan Logam dan Perangkat Pengencang | Sekrup dan mur, ring, O-ring, pegas | Kantong gulungan dengan lubang siap pakai, film komposit, atau film berlapis aluminium | Pita tinta tahan aus, dengan kepadatan cetakan yang sedikit lebih tinggi | Bagian datar di tengah kantong, berjarak 8–15 mm dari garis penyegelan | Uji pelepasan pita perekat, untuk memeriksa adanya goresan dan lunturnya tinta |
| Makanan ringan dan camilan hewan peliharaan | Camilan hewan peliharaan, paket benih, pengering | Kantong dengan penyegelan tengah atau tiga sisi, film komposit | Pita tinta serbaguna, pencetakan suhu rendah | Hindari area lubang yang telah dibuat sebelumnya, dengan jarak minimal 10 mm dari garis penyegelan | Cetak 30 kantong berturut-turut, lalu periksa apakah tulisan tersebut tercetak dengan jelas |
| Obat-obatan dan Alat Kesehatan | Kartrid filter, konektor, sekring | Kantong gulungan dengan lubang yang sudah dibuat sebelumnya, dengan persyaratan kebersihan yang tinggi | Pita warna kelas medis yang sesuai dengan bahan membran | Area tetap, memudahkan pemeriksaan ulang | Pemeriksaan ulang pertama setelah penggantian bahan, catat parameter dan formulasi |
Tiga jenis bahan ini memiliki kesamaan, yaitu: kualitas cetakan tidak bergantung pada kepala cetak itu sendiri, melainkan pada kombinasi antara film, pita tinta, suhu, kecepatan, dan posisi. Dengan mengkristalisasi kombinasi tersebut menjadi formula, saat berganti produksi, yang perlu disesuaikan hanyalah formula, bukan mesin, sehingga waktu pergantian produksi dapat dimulai dari belasan menit.
Tindakan Verifikasi dan Penerimaan: Apa yang Harus Diukur pada Tahap Uji Kantong
Pada tahap pengujian kantong, disarankan untuk memeriksa setiap langkah berikut ini satu per satu guna menghindari pekerjaan ulang setelah produksi massal.
- Ukur jarak antara area cetak dan garis segel: ukur 10 kantong menggunakan penggaris ukur, catat nilai terkecil, dan pastikan nilainya tidak kurang dari 8 mm.
- Mengukur daya rekat tinta: Tempelkan selotip 3M pada area cetak, tekan hingga rapat, lalu lepaskan dengan cepat, dan amati persentase sisa lapisan tinta.
- Pemeriksaan Kekurangan Garis: Kemas 50 kantong secara berturut-turut, periksa setiap kantong secara visual, catat jumlah kantong yang garisnya kurang, lalu hitung persentase kekurangan garis.
- Waktu penggantian kemasan: Catat dengan stopwatch waktu yang dibutuhkan mulai dari penggantian film kemasan hingga produksi produk pertama yang memenuhi standar, untuk memastikan apakah waktu tersebut berada dalam rentang waktu mulai dari belasan menit.
- Penyesuaian kecepatan: Sesuaikan ritme mesin pengemas dengan kecepatan pencetakan, dan pastikan unit pencetakan tidak menjadi penghambat.
Kriteria penerimaan harus dicantumkan dalam kontrak pengadaan: tingkat kekurangan, metode penilaian daya rekat, serta prosedur pemeriksaan sampel pertama. Dapat digunakanMesin pencetak kode dengan transfer panasPada halaman produk, periksa tipe mesin dan lebar cetak, lalu tentukan konfigurasinya berdasarkan hasil uji kantong.
Dampak Biaya dan Pergantian Produk: Bagaimana Cara Menghitung Persediaan Pita dan Label
TTO (Thermal Transfer Overprint) memungkinkan pencetakan sesuai kebutuhan, sehingga isi label dapat diganti secara instan tanpa perlu menyimpan stok label yang sudah dicetak sebelumnya, sehingga tidak ada pemborosan label. Inilah perbedaan biaya utama dibandingkan dengan solusi label yang sudah dicetak sebelumnya. Pita tinta merupakan bahan habis pakai yang berkelanjutan, dan biayanya bergantung pada luas area cetak serta kepadatan cetakan. Semakin luas area cetak dan semakin tinggi kepadatan cetakan, semakin cepat pula pita tinta habis.
Langkah-langkah pengendalian biaya: Kurangi kepadatan cetakan dengan tetap memastikan daya rekat yang memadai; persingkat panjang konten cetakan hingga batas yang diperlukan; lakukan penggantian konten secara terpusat per batch untuk mengurangi cetakan kosong. Bagian pengadaan dapat meminta pemasok untuk memberikan metode perkiraan konsumsi pita warna, bukan angka tetap.
Dampak pergantian produksi terlihat dari segi tenaga kerja. Manajemen formula parametrik memungkinkan pergantian produksi dilakukan oleh 1 orang saja. Pada lini produksi dengan beragam varian dan volume kecil, yang sering mengalami pergantian produksi, manfaat manajemen formula semakin terlihat jelas. Untuk pencocokan pita warna dengan bahan film, dapat merujuk padaPita transfer panasHalaman.
Pertanyaan yang Sering Diajukan
Bagaimana cara mengatasi masalah tanda cetak TTO yang selalu terlewat saat memasukkan komponen logam ke dalam kantong yang berdebu?
Periksa terlebih dahulu apakah ada partikel di antara kepala cetak dan permukaan kantong, kemudian periksa apakah pita cetak sesuai dengan bahan film. Anda dapat menambahkan langkah pembersihan debu sebelum pengemasan, serta menyesuaikan posisi pencetakan ke area permukaan kantong yang rata. Jika garis putus-putus masih terjadi, menurunkan kecepatan pencetakan lebih efektif daripada menaikkan suhu.
Area pencetakan pada kantong makanan terlalu dekat dengan garis penyegelan, sehingga huruf-hurufnya tercetak berlekuk
Pindahkan posisi pencetakan ke bagian tengah permukaan kantong, pastikan jaraknya minimal 10 mm dari garis penyegelan. Saat penyegelan servo dilakukan dengan pemotongan dan pemisahan, jangkauan pengaruh panas bergantung pada tekanan penyegelan; saat menguji kantong, ulangi proses tersebut dengan menggunakan parameter penyegelan yang sebenarnya.
Apakah mesin penandaan TTO dapat dipasang langsung pada mesin pengemas kantong yang sudah ada?
Hal ini bergantung pada apakah sistem kontrol mesin pengemas kantong bersifat terbuka. Sistem kontrol pencetakan Grup kami dikembangkan secara mandiri dan terintegrasi secara terpusat dalam mesin pengemas film pra-bentuk seri AUTOMATIC. Untuk modifikasi peralatan yang sudah ada, perlu dilakukan pengecekan terhadap antarmuka dan ruang pemasangan; disarankan untuk melakukan uji coba pencetakan pada mesin tunggal terlebih dahulu.
Bagaimana cara memilih pita tinta? Apakah semakin mahal semakin baik?
Pilihlah berdasarkan jenis bahan film dan konten cetakan, bukan berdasarkan harga. Film komposit dan film berlapis aluminium memiliki persyaratan yang berbeda terkait karakteristik transfer pita tinta. Cara memverifikasinya adalah dengan melakukan uji pelepasan pita menggunakan bahan film yang sebenarnya, lalu membandingkan sisa lapisan tinta dari berbagai jenis pita tinta.
Apakah Anda memerlukan verifikasi kesesuaian pencetakan TTO sesuai dengan jenis kantong dan bahan Anda?Hubungi KamiDapatkan saran pemilihan produk dan proposal uji coba kemasan.