


Die TTO-Codierung wird je nach Branche konfiguriert: Zunächst werden das Material der Beuteloberfläche und die Druckposition berücksichtigt, anschließend die Häufigkeit des Produktwechsels und die Länge des Druckinhalts. Bei Metallteilen erfolgt der Druck meist auf ebenen Bereichen der Beuteloberfläche, wobei abriebfeste Farbbänder erforderlich sind; bei Lebensmitteln muss der Abstand zwischen Druckbereich und Verschlussnaht kontrolliert werden; bei Arzneimitteln liegt der Schwerpunkt auf der sofortigen Austauschbarkeit der Druckinhalte. Die Unterschiede bei der Konfiguration dieser drei Materialarten auf einer einzigen Beutelverpackungsmaschine haben einen größeren Einfluss auf die Konformitätsrate der Endprodukte als die Wahl des Maschinenmodells. Wenn eine Anpassung an das jeweilige Material erforderlich ist, kann dies durch einen Testlauf mit Musterbeuteln überprüft werden.
Warum kann eine einzige TTO-Codierungskonfiguration nicht für alle drei Materialarten verwendet werden?
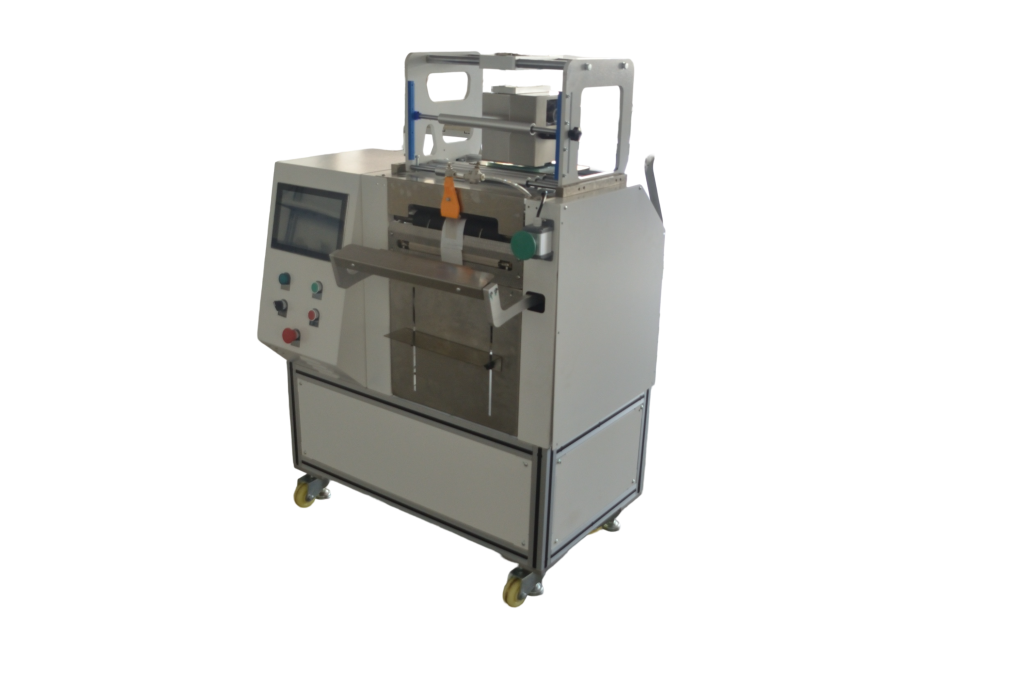
Bei der TTO-Codiereinheit einer Beutelverpackungsmaschine für vorperforierte Beutelrollen wird die Druckqualität von drei Variablen bestimmt: der Oberflächenenergie der Beutelfolie, dem Anpressdruck des Druckkopfs auf die Beuteloberfläche und der Kompatibilität zwischen Farbband und Folienmaterial. Unterschiede in der Oberflächenbeschaffenheit von Verbundfolien und aluminiumbeschichteten Folien wirken sich direkt auf die Übertragung der Tintenschicht aus. Beim Servo-Versiegeln und Abreißen liegt der Druckbereich zu nahe an der Siegelnaht, sodass Hitze und Druck die Schriftzeichen eindrücken.
Kleinteile aus dem Bereich Eisenwaren weisen beim Verpacken häufig leichte Staubablagerungen auf. Sobald sich Partikel zwischen dem Druckkopf und der Beuteloberfläche befinden, kommt es zu Druckausfällen. Bei Snackverpackungen handelt es sich meist um mittig oder an drei Seiten versiegelte Beutel, wobei der Druckbereich den Bereich der vorgefertigten Öffnung am Beutelrand meiden muss. Bei Verpackungen für Arzneimittel und medizinische Geräte wechselt der Inhalt häufig, sodass die parametrische Rezepturverwaltung einen größeren Mehrwert bietet als die Druckgeschwindigkeit an sich.
Prüfverfahren: Nehmen Sie die tatsächliche Beutelfolie und das Farbband und führen Sie drei Druckversuche auf derselben Beutelverpackungsmaschine vom Typ JYZN-350GDK mit vorperforierten Rollen durch. Variieren Sie dabei jeweils die Drucktemperatur, die Druckgeschwindigkeit und die Druckposition und notieren Sie die Ausfallrate sowie die Haftfestigkeit. Verwenden Sie bei der Abnahme kein leeres Papier als Ersatz für die Beutelfolie.
Vergleich der Vorgehensweisen für drei Materialarten: Beutelform, Farbband, Druckposition
Die folgende Übersicht ist nach den in der jeweiligen Branche üblichen Materialien gegliedert; die angegebenen Parameter entsprechen dem für die meisten Maschinenmodelle geltenden Bereich, wobei die Ergebnisse der Testbeutel als maßgeblich gelten.
| Materialkategorie | Typische Materialien | Beuteltyp und Folienmaterial | Auswahl des Farbbands | Druckposition | Überprüfungsaktion |
|---|---|---|---|---|---|
| Metallwaren und Befestigungselemente | Schrauben, Muttern, Unterlegscheiben, O-Ringe, Federn | Vorgeöffnete Beutel auf Rollen, Verbundfolie oder aluminiumbeschichtete Folie | Abriebfestes Farbband, etwas höhere Druckintensität | Der flache Bereich in der Mitte der Verpackung, 8–15 mm von der Verschlussnaht entfernt | Klebeband-Abziehprüfung zur Überprüfung auf Kratzer und Farbverlust |
| Snacks und Tierfutter | Leckerlis für Haustiere, Samenpäckchen, Trockenmittel | Beutel mit mittlerer Versiegelung oder dreiseitiger Versiegelung, Verbundfolie | Universelles Farbband, Druck bei niedrigen Temperaturen | Den vorgestanzten Bereich meiden und einen Abstand von mindestens 10 mm zur Verschlusslinie einhalten | 30 Beutel hintereinander verpacken und prüfen, ob die Beschriftung eingeprägt wurde |
| Arzneimittel und Medizinprodukte | Filterpatronen, Steckverbinder, Sicherungen | Vorgeöffnete Beutel auf Rollen, hohe Anforderungen an die Reinheit | Medizinische Farbbänder, die auf das Membranmaterial abgestimmt sind | Festgelegter Bereich, zur leichteren Überprüfung | Erste Überprüfung nach dem Austausch des Inhalts, Aufzeichnung der Parameter und der Rezeptur |
Diesen drei Materialarten ist gemeinsam, dass die Druckqualität nicht vom Druckkopf selbst abhängt, sondern von der Kombination aus Folie, Farbband, Temperatur, Geschwindigkeit und Position. Da diese Kombination in einer Rezeptur festgehalten ist, muss bei einem Produktionswechsel lediglich die Rezeptur angepasst werden und nicht die Maschine, sodass der Produktionswechsel bereits in wenigen Minuten erfolgen kann.
Prüf- und Abnahmeverfahren: Was ist in der Testphase zu messen?
In der Testphase wird empfohlen, die folgenden Schritte nacheinander zu überprüfen, um Nacharbeiten nach Beginn der Serienproduktion zu vermeiden.
- Abstand zwischen Druckbereich und Verschlussnaht: Mit einem Messschieber an 10 Beuteln messen, den kleinsten Wert notieren und sicherstellen, dass dieser nicht kleiner als 8 mm ist.
- Prüfung der Haftfestigkeit der Druckfarbe: 3M-Klebeband auf den Druckbereich aufbringen, fest andrücken und dann schnell abziehen; anschließend den Anteil der zurückbleibenden Druckfarbe beobachten.
- Prüfung auf fehlende Markierungen: 50 Säcke nacheinander prüfen, jeden Sack visuell kontrollieren, die Anzahl der Säcke mit fehlenden Markierungen notieren und die Fehlerquote berechnen.
- Wechselzeit: Mit einer Stoppuhr wird die Zeit vom Wechseln der Beutelfolie bis zur Herstellung des ersten einwandfreien Produkts gemessen, um zu überprüfen, ob sie im Bereich von etwa zehn Minuten liegt.
- Anpassung von Durchsatz und Geschwindigkeit: Den Takt der Abfüllmaschine an die Druckgeschwindigkeit anpassen, um sicherzustellen, dass die Druckeinheit keinen Engpass darstellt.
Die Kriterien für die Abnahme sind im Beschaffungsvertrag festzuhalten: Ausschussquote, Methoden zur Beurteilung der Haftfestigkeit, Verfahren zur Überprüfung des Erststücks. AnwendbarThermotransfer-CodiergerätÜberprüfen Sie auf der Produktseite das Modell und die Druckbreite und legen Sie die Konfiguration anhand der Ergebnisse der Testdrucke fest.
Kosten und Auswirkungen von Produktionsumstellungen: Wie werden die Bestände an Farbbändern und Etiketten verbucht?
TTO-Codierung: Druck nach Bedarf, sofortiger Austausch der Etiketteninhalte, kein Vorrat an vorgedruckten Etiketten, keine Etikettenverschwendung. Dies ist der wesentliche Kostenunterschied gegenüber Lösungen mit vorgedruckten Etiketten. Das Farbband ist ein fortlaufender Verbrauchsmaterialaufwand, dessen Kosten von der Druckfläche und der Druckintensität abhängen. Je größer die Druckfläche und je höher die Druckintensität, desto schneller wird das Farbband aufgebraucht.
Maßnahmen zur Kostenkontrolle: Senkung der Druckintensität unter Wahrung der Haftkraft; Verkürzung der Druckinhalte auf das Notwendige; gebündelter Austausch der Inhalte in Chargen, um Leerläufe zu reduzieren. Bei der Beschaffung kann vom Lieferanten verlangt werden, eine Methode zur Schätzung des Farbbandverbrauchs anzugeben, anstatt eine feste Zahl zu nennen.
Die Auswirkungen des Produktionsumstells zeigen sich in der Personalbesetzung. Dank der parametrischen Rezepturverwaltung kann der Produktionsumstell von einer einzigen Person durchgeführt werden. Bei Produktionslinien mit vielen verschiedenen Produkten und kleinen Losgrößen, bei denen häufige Produktionsumstellungen erforderlich sind, wird der Nutzen der Rezepturverwaltung besonders deutlich. Zur Abstimmung von Farbbändern und Folienmaterialien sieheThermotransfer-FarbbänderSeite.
Häufig gestellte Fragen
Die Metallteile werden staubbelastet verpackt, und beim TTO-Druck fehlen immer Striche – was kann man dagegen tun?
Prüfen Sie zunächst, ob sich Partikel zwischen dem Druckkopf und der Beuteloberfläche befinden, und überprüfen Sie anschließend, ob das Farbband mit dem Folienmaterial kompatibel ist. Vor dem Befüllen können Sie einen zusätzlichen Entstaubungsvorgang durchführen und die Druckposition auf einen glatten Bereich der Beuteloberfläche einstellen. Wenn die Druckausfälle weiterhin auftreten, ist eine Verringerung der Druckgeschwindigkeit wirksamer als eine Erhöhung der Temperatur.
Der Druckbereich auf dem Lebensmittelbeutel liegt zu nahe an der Verschlussnaht, sodass die Schrift eingeprägt wird.
Verschieben Sie die Druckposition zur Mitte der Beuteloberfläche und achten Sie darauf, dass der Abstand zur Siegelnaht mindestens 10 mm beträgt. Bei der Trennung durch Servosiegelung hängt der Wärmeeinflussbereich vom Siegeldruck ab; reproduzieren Sie diesen bei Beuteltests mit den tatsächlichen Siegelparametern.
Kann das TTO-Codiersystem direkt an eine vorhandene Abfüllmaschine angebracht werden?
Dies hängt davon ab, ob das Steuerungssystem der Beutelverpackungsmaschine offen ist. Das Drucksteuerungssystem unserer Unternehmensgruppe wurde eigenständig entwickelt und ist einheitlich in die intelligenten Folienverpackungsmaschinen der AUTOMATIC-Serie integriert. Bei der Nachrüstung bestehender Anlagen müssen die Schnittstellen und der Einbauraum überprüft werden; es wird empfohlen, zunächst einen Testdruck an einer einzelnen Maschine durchzuführen.
Wie wählt man ein Farbband aus? Gilt: Je teurer, desto besser?
Wählen Sie nach Folienmaterial und Druckinhalt, nicht nach dem Preis. Verbundfolien und alubeschichtete Folien stellen unterschiedliche Anforderungen an die Farbübergabeeigenschaften der Farbbänder. Zur Überprüfung führen Sie einen Klebeband-Abzugstest mit dem tatsächlichen Folienmaterial durch und vergleichen Sie die Farbrückstände der verschiedenen Farbbänder.
Benötigen Sie eine Anpassung und Validierung der TTO-Codierung für Ihren Beuteltyp und Ihr Material?KontaktErhalten Sie Empfehlungen zur Produktauswahl und Vorschläge für Probesacklieferungen.