


Bei der Abnahme von TTO-Drucken wird häufig nur auf die Lesbarkeit der Zeichen geachtet, was in der Serienproduktion leicht zu Nacharbeiten führen kann. Eine korrekte Abnahme von TTO-Drucken erfordert eine gemeinsame Überprüfung der drei Komponenten: Beutelmaterial, Druck und Versiegelung. Dieser Artikel unterteilt den Prozess von den Testbeuteln bis zur Serienproduktion in drei Phasen und gibt umsetzbare Maßnahmen sowie Bewertungskriterien vor.
Irrtum Nr. 1: Es werden nur Farbmuster geprüft, nicht das Beutelmaterial; die Muster zur Abnahme stammen nicht von derselben Rolle wie die Serienfolie.
Belichten Sie die Maske oder das Papier mit einem handelsüblichen Farbband; wenn die Zeichen deutlich zu erkennen sind, unterschreiben Sie. Das Problem liegt beim Folienwechsel. Die Oberflächenenergie von Verbundfolien und alubeschichteten Folien ist unterschiedlich; bei gleichen Temperatur- und Druckwerten kann es vorkommen, dass die Übertragung auf der alubeschichteten Folie unvollständig ist, was zu unscharfen Rändern oder weißen Flecken führt.
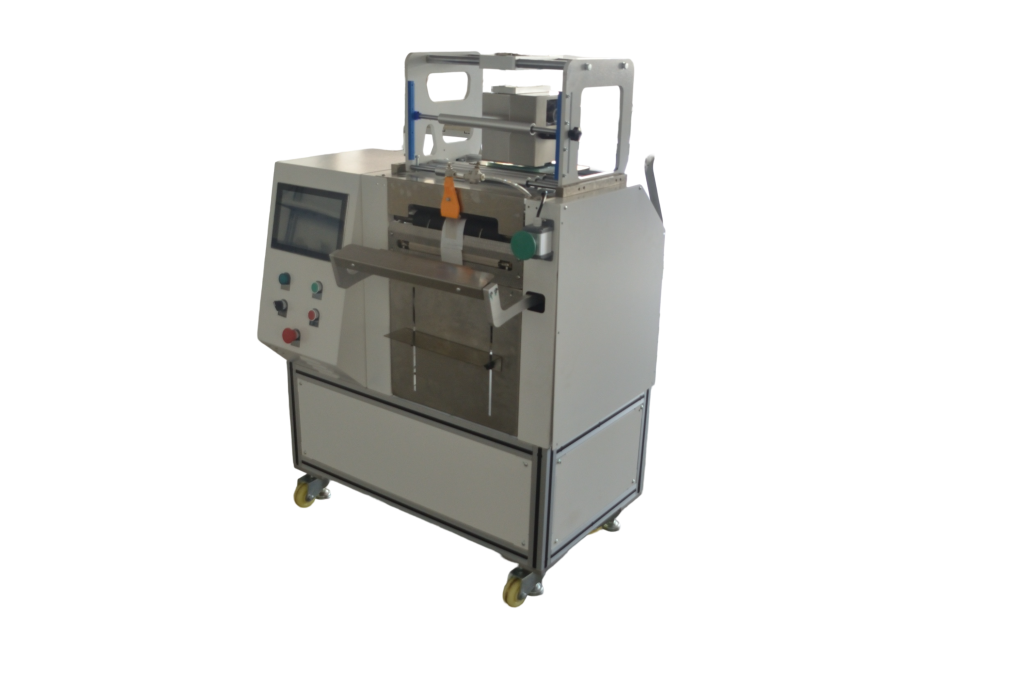
Die korrekte Vorgehensweise besteht darin, das Beutelmaterial aus der Serienproduktion als Grundlage für die Abnahme zu verwenden. Entnehmen Sie jeweils einen Abschnitt vom Anfang, der Mitte und dem Ende der Folienrolle, die in die Produktionslinie eingeführt werden soll, und bedrucken Sie diese mit dem elektrischen Thermotransfer-Codierer JYZN-T107115 mit demselben Etikett. Vergleichen Sie anschließend die Zeichenränder, die Haftfestigkeit und das Ablösen des Farbbands. Die Haftfestigkeit wird mittels Klebeband-Abziehmethode geprüft; die Zeichen dürfen nicht in ganzen Stücken abfallen. Es wird empfohlen, diesen Schritt nach der Festlegung der drei Parameter – Codiertemperatur, Druck und Geschwindigkeit – noch einmal zu wiederholen, um die Übereinstimmung der Parameter mit der Foliencharge zu bestätigen.
Der Wechsel der Foliencharge fällt unter die Änderungskriterien für die Abnahme der TTO-Codierung. Wenn der Lieferant die Struktur oder die Oberflächenbehandlung ändert, werden die Ergebnisse der vorherigen Charge nicht automatisch übernommen; es muss ein neuer Probedruck erstellt werden. Es gibt nur ein einziges Kriterium: Die auf der Serienfolie aufgedruckten Zeichen müssen auch nach dem Abziehen des Klebebands noch vollständig lesbar sein.
Irrtum Nr. 2: Es werden nur statische Muster gedruckt, ohne die Verknüpfung zu testen, wodurch der Takt der Beutelverpackung nicht mit dem Druckfenster übereinstimmt
Die TTO-Codierung erfolgt bei der Befüllmaschine für vorperforierte Beutel auf Rollen als Inline-Arbeitsschritt. Bei statischen Testdrucken ist das Druckergebnis klar; nach der Synchronisierung kann es jedoch aufgrund einer Asynchronität zwischen dem Vorschub der Beutelfolie und dem Druckauslöser zu Positionsabweichungen oder Druckausfällen kommen. Zur Beurteilung sollten mindestens 50 Beutel hintereinander verarbeitet werden, wobei die Anzahl der Beutel mit Positionsabweichungen und der Beutel mit Druckausfällen sowie die Stabilität der Abweichungsrichtung zu protokollieren sind.
Bei der automatisierten Abnahmeprüfung werden drei Parameter gemessen: der Zyklus pro Beutel, die Verzögerung beim Auslösen des Druckvorgangs sowie die relative Position von Verschluss und Codierung. Am Beispiel der vorperforierten Beutelverpackungsmaschine JYZN-350GDK verschiebt sich das Druckfenster bei einer Änderung der Beutellänge, sodass nach einem Beuteltypwechsel eine Neuausrichtung erforderlich ist. Es wird empfohlen, die Druckposition und die Beutellänge in ein parametrisiertes Rezept zu speichern. Beim Produktionswechsel ruft eine Person das Rezept auf und überprüft das Erststück. Die Einrichtungszeit wird auf mindestens etwa zehn Minuten geschätzt und nicht als Stillstandzeit pro Beutel berechnet.
Bei Beuteltypen mit servogesteuerter Versiegelung und Abreißvorrichtung muss der Codierungsbereich am Beutelende zusätzlich überprüft werden. Wenn die Abreißstelle in den Zeichenbereich hineinragt, gilt die Etikettenintegrität als nicht konform. Dazu muss der Abstand zwischen dem Codierungsbereich und der Abreißlinie am Musterbeutel gemessen und ein ausreichender Spielraum für die Lesbarkeit vorgesehen werden.
Irrtum Nr. 3: Man betrachtet nur das erste Stück und nicht die gesamte Charge, und das Ergebnis der Abnahme beschränkt sich auf die ersten 10 Säcke nach dem Anfahren der Maschine
Dass das erste Stück den Anforderungen entspricht, bedeutet nicht, dass die gesamte Charge gleichbleibend ist. Schwankungen bei der TTO-Codierung sind meist auf die Farbbandspannung und Temperaturschwankungen des Druckkopfes zurückzuführen; nach 30 Minuten Dauerbetrieb kann sich die Zeichenintensität verändern. Bei der Abnahme sollten Stichproben aus der Charge entnommen werden: Je 3 Beutel aus dem 1., dem 50. und dem 200. Beutel nach dem Einschalten des Geräts, um die Vollständigkeit der Zeichen und die Übereinstimmung der Positionen zu überprüfen.
Wenn die Stichprobenprüfung nicht bestanden wird, überprüfen Sie zunächst die Farbbandspannung und den Druckkopfdruck – ändern Sie nicht sofort die Temperatur. Eine höhere Temperatur beschleunigt den Farbbandverbrauch und kann zudem die Oberfläche der Verbundfolie beschädigen. Gehen Sie in folgender Reihenfolge vor: Reinigen Sie den Druckkopf, überprüfen Sie die Farbbandspezifikationen, überprüfen Sie die Druckparameter und nehmen Sie erst zuletzt eine Feinjustierung der Temperatur vor.
Abgleichliste für die Abnahme von TTO-Codierungen – vom Testdruck bis zur Serienproduktion
| Phase | Prüfobjekte | Mögliche Aktionen | Durch den Durchmesser |
|---|---|---|---|
| Probebeutel | Musterkatalog für Serienproduktions-Beutelmaterialien | Je 1 Absatz am Anfang, in der Mitte und am Ende des Kapitels mit demselben Tag versehen | Die Ränder der Zeichen sind intakt, und das Klebeband lässt sich nicht in Stücken abziehen. |
| Probebeutel | Kombination aus Farbbändern und Beutelmaterialien | Probedrucke für Verbundfolie und aluminiumbeschichtete Folie getrennt erstellen | Beide Strukturen lassen sich problemlos übertragen, ohne weiße Flecken. |
| Verknüpfung | Taktfrequenz beim Abfüllen in Beutel und beim Codieren | Mehr als 50 Säcke im Dauerbetrieb | Abweichungen und die Anzahl der ausgelassenen Beutel werden protokolliert; Abweichungen lassen sich reproduzieren und lokalisieren. |
| Verknüpfung | Zusammenhang zwischen Reißlinie und Codierungsbereich | Abstand zwischen den Probenbeuteln | Zeichenbereich „Reißen, nicht drücken“ |
| Verknüpfung | Ausrichtung beim Beutelwechsel | Nach dem Aufrufen der Rezeptur das erste Stück herstellen | Die Position des ersten Teils stimmt mit dem Standardmuster überein |
| Serienproduktion | Stichproben aus einzelnen Chargen | Je 3 Beutel aus den Nummern 1, 50 und 200 | Sowohl die Zeichenintegrität als auch die Positionskonsistenz sind in Ordnung. |
Checkliste zur Selbstprüfung vor der Serienfertigung
- Stimmen die Chargennummern des Beutelmaterials mit denen der Testbeutelproben überein? Muss bei einem Chargenwechsel die Haftfestigkeitsprüfung erneut durchgeführt werden?
- Werden die Druckparameter in das Rezept geschrieben? Wird der Produktionswechsel von einer Person veranlasst und das Erststück überprüft?
- Stimmen die Farbbandspezifikationen mit der Druckkopfbreite überein, und reicht die Restmenge für eine Schicht aus?
- Soll die Zeichenkonzentration nach 30 Minuten Dauerbetrieb erneut gemessen werden?
- Überprüfen, ob bei der Stichprobenentnahme Proben aufbewahrt wurden, und Temperatur, Druck, Geschwindigkeit sowie die Chargennummer des Farbbands protokollieren und ausdrucken
- Wurde bei der Ausführung mit Abreißbeutel der Abstand zwischen dem Codierbereich und der Abreißlinie gemessen?
- Wird das erste Teil nach einem Maschinenstillstand und dem erneuten Anfahren in die Stichprobenprüfung einbezogen?
Die oben genannten Schritte können JYZN-T107115 Elektrischer Thermotransfer-Codierer Die Ausführung erfolgt in Verbindung mit einer Voröffnungs-Befüllmaschine; Informationen zu den Unterschieden in der Beutelstruktur finden Sie unter Einseitig vorgeperforierte Folienrolle Erläuterungen; Informationen zur Auswahl des Farbbands finden Sie unter Thermotransfer-Farbbänder。
Häufig gestellte Fragen
无