


Lors du contrôle de l'impression TTO, on ne se concentre que sur la netteté des caractères, ce qui peut entraîner des retouches lors de la phase de production en série. Pour un contrôle correct de l'impression TTO, il faut vérifier conjointement le matériau des sachets, l'impression et le scellage. Cet article décompose le processus, des essais de sachets à la production en série, en trois étapes et propose des mesures concrètes ainsi que des critères d'évaluation.
Idée fausse n° 1 : tester uniquement les bandes d'échantillonnage sans tester le matériau des sachets ; les échantillons de réception ne proviennent pas du même rouleau que le film destiné à la production en série.
Imprimez sur un masque ou une feuille de papier à l'aide d'un ruban d'impression standard ; si les caractères sont nets, signez. Le problème réside dans le changement de film. Les films composites et les films aluminisés présentent des énergies de surface différentes ; avec les mêmes paramètres de température et de pression, le transfert d'encre peut être incomplet sur le film aluminisé, ce qui peut entraîner des contours flous ou l'apparition de points blancs.
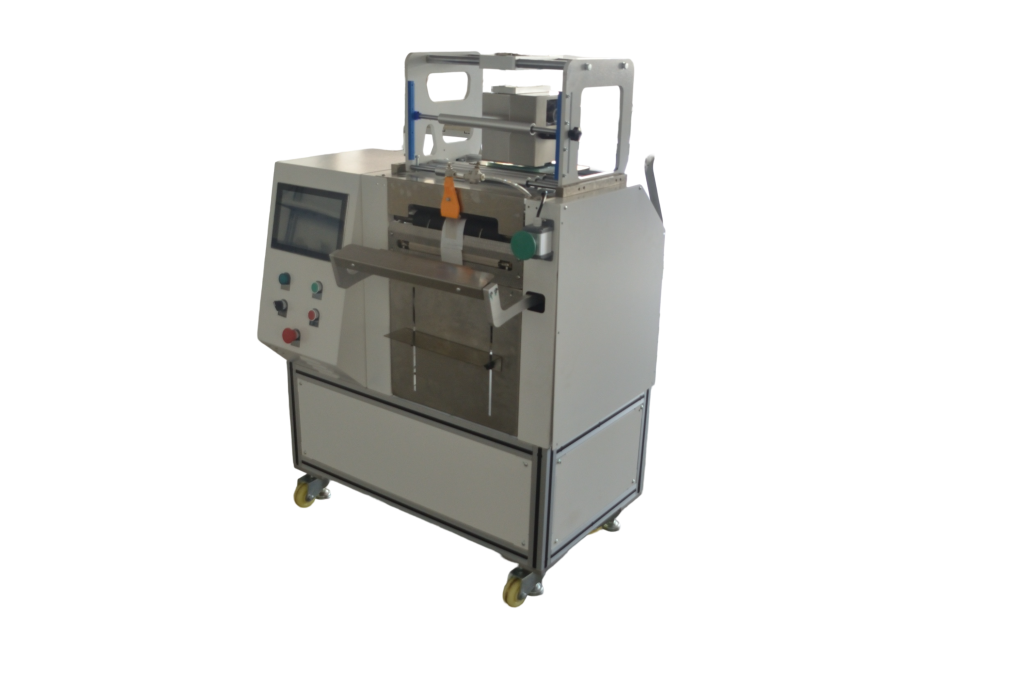
La procédure correcte consiste à utiliser des sacs issus d’un lot de production en série comme support de contrôle. Prélever respectivement un segment au début, au milieu et à la fin de chaque bobine de film devant être mise en ligne, puis imprimer la même étiquette sur la machine de marquage par transfert thermique électrique JYZN-T107115 afin de comparer les contours des caractères, la solidité de l’adhérence et le décollement du ruban. La solidité de l'adhérence est évaluée à l'aide de la méthode de déchirement au ruban adhésif ; les caractères ne doivent pas se détacher en plaques. Il est recommandé de répéter cette étape une fois que les trois paramètres (température, pression et vitesse) de marquage ont été verrouillés, afin de confirmer la correspondance entre ces paramètres et le lot de film.
Le changement de lot de film fait partie des modifications relevant du contrôle de réception du marquage TTO. En cas de modification de la structure ou du traitement de surface par le fournisseur, les conclusions du lot précédent ne sont pas automatiquement reprises ; il est nécessaire de refaire des échantillons. Il n'y a qu'un seul critère : les caractères imprimés sur le film de production doivent rester intacts et lisibles après avoir été arrachés du ruban adhésif.
Idée fausse n° 2 : on se contente d'imprimer des échantillons statiques sans tester l'interaction, ce qui entraîne un décalage entre le rythme de mise en sachet et la fenêtre d'impression
Le marquage TTO sur la machine d'emballage à sacs pré-ouverts en rouleau s'effectue en ligne. Les échantillons statiques sont nets, mais une fois le système mis en marche, un décalage de position ou des omissions d'impression peuvent survenir en raison d'un désynchronisme entre l'avance du film des sachets et le déclenchement de l'impression. Pour évaluer le problème, il convient de traiter au moins 50 sachets à la suite, de noter le nombre de sachets présentant un décalage et celui des sachets omis, et de vérifier si la direction du décalage est constante.
Le contrôle d'acceptation automatisé mesure trois paramètres : le cycle par sachet, le délai de déclenchement de l'impression et la position relative du scellage et du marquage. Prenons l'exemple de la machine d'ensachage à rouleaux pré-ouverts JYZN-350GDK : une variation de la longueur des sachets entraîne un décalage de la fenêtre d'impression, ce qui nécessite un réajustement après un changement de format. Il est recommandé d’enregistrer la position d’impression et la longueur du sachet dans une recette paramétrée. Lors d’un changement de production, une seule personne suffit pour charger la recette et vérifier la première pièce. Le temps nécessaire à ce réglage est estimé à une dizaine de minutes, sans tenir compte du temps d’arrêt par sachet.
Pour les sachets à fermeture par servomoteur et à déchirure, il convient de vérifier séparément la zone d'impression située à l'extrémité du sachet. Si la ligne de déchirure empiète sur la zone d'impression, l'intégrité de l'étiquette n'est pas conforme. Il faut donc mesurer la distance entre la zone d'impression et la ligne de déchirure sur un échantillon de sachet, en laissant une marge suffisante pour garantir la lisibilité.
Idée fausse n° 3 : ne tenir compte que du premier article et non du lot, et limiter la conclusion de la réception aux 10 sacs ouverts lors de la mise en service
Le fait que le premier article soit conforme ne garantit pas la stabilité du lot. Les variations du marquage TTO proviennent principalement de la tension du ruban et des variations de température de la tête d'impression ; la densité des caractères peut varier après 30 minutes de fonctionnement continu. Lors de la réception, il convient de prévoir des points de contrôle par échantillonnage : prélever respectivement 3 sacs parmi le 1er, le 50e et le 200e sac après le démarrage de la machine, puis vérifier l'intégralité des caractères et la cohérence de leur position.
Si les résultats des contrôles aléatoires ne sont pas satisfaisants, vérifiez d'abord la tension du ruban et la pression de la tête d'impression ; ne modifiez pas directement la température. Une température trop élevée accélère l'usure du ruban et peut endommager la surface du film composite. La procédure à suivre est la suivante : nettoyez la tête d'impression, vérifiez les caractéristiques du ruban, revérifiez les paramètres d'impression, puis procédez enfin à un réglage fin de la température.
Tableau de contrôle pour la validation du marquage TTO, de la phase d'essai à la production en série
| étape | Éléments à contrôler | Actions possibles | Par calibre |
|---|---|---|---|
| Sachet d'essai | Échantillons de matériaux pour sacs en série | Attribuer la même étiquette à un paragraphe au début, au milieu et à la fin de chaque volume | Les contours des caractères sont intacts ; le ruban adhésif ne se détache pas en un seul morceau lorsqu'on le tire. |
| Sachet d'essai | Combinaison de rubans et de matériaux pour sacs | Réalisation de maquettes séparées pour le film composite et le film aluminisé | Les deux structures se transfèrent correctement, sans points blancs. |
| Interconnexion | Cadence d'ensachage et de marquage | Fonctionnement continu pendant plus de 50 sacs | Les écarts et le nombre de sacs non emballés sont consignés ; les écarts peuvent être localisés de manière reproductible |
| Interconnexion | Relation entre la ligne de rupture et la zone de marquage | Distance entre les échantillons | Ne pas appuyer sur la zone des caractères |
| Interconnexion | Alignement lors du changement de sachet | Fabrication de la première pièce après avoir sélectionné la recette | La position de la première pièce correspond à celle de l'échantillon de référence |
| Production en série | Contrôles par échantillonnage par lot | Prendre 3 sacs chacun parmi les sacs n° 1, 50 et 200 | L'intégrité des caractères et la cohérence des positions sont toutes deux conformes. |
Liste de contrôle avant la mise en production
- Le numéro de lot du matériau du sac correspond-il à celui de l'échantillon de sac ? Faut-il refaire le test de résistance à l'adhérence en cas de changement de lot ?
- Les paramètres d'impression sont-ils consignés dans la recette ? Le changement de production est-il effectué par une seule personne, qui vérifie également la première pièce ?
- Les dimensions du ruban d'impression correspondent-elles à la largeur de la tête d'impression ? La quantité restante est-elle suffisante pour une journée de travail ?
- Faut-il refaire un test de concentration des caractères après 30 minutes de fonctionnement continu ?
- Vérifier si des échantillons ont été conservés pour les sacs contrôlés au hasard, et noter la température, la pression, la vitesse et le numéro de lot du ruban d'impression
- Pour le modèle à sachet détachable, avez-vous mesuré la distance entre la zone d'impression et la ligne de déchirement ?
- La première pièce produite après un arrêt puis un redémarrage de la machine doit-elle être incluse dans l'échantillonnage ?
Les actions susmentionnées peuvent être effectuées dans JYZN-T107115 Imprimante thermique électrique à transfert Cette opération est effectuée en liaison avec une ensacheuse à pré-ouverture ; pour les différences de structure des sacs, veuillez vous reporter à Film en rouleau pré-perforé sur une face Pour plus d'informations, consultez la section « Choix du ruban d'impression » Ruban de transfert thermique。
Foire aux questions
无