


A inspeção da impressão TTO centra-se apenas na nitidez dos caracteres, o que pode levar a retrabalhos na fase de produção em série. Uma inspeção correta da impressão TTO deve verificar a integração entre o material do saco, a impressão e a selagem. Este artigo divide o processo, desde os sacos de teste até à produção em série, em três fases, apresentando ações práticas e critérios de avaliação.
Equívoco n.º 1: Testar apenas a fita de amostra e não o material do saco; a amostra de aceitação e a película de produção em série não pertencem ao mesmo rolo
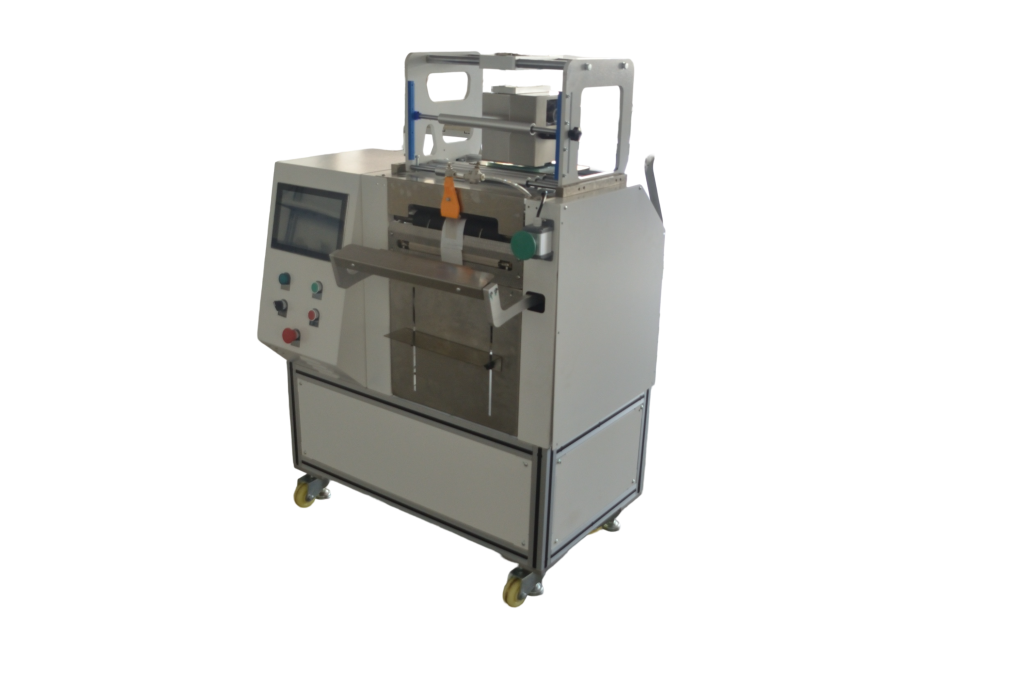
Ilumine a máscara ou o papel com uma fita de impressão pronta a usar; se os caracteres estiverem nítidos, assine. O problema reside na troca da película. As películas compostas e as películas aluminizadas têm capacidades superficiais diferentes; com a mesma combinação de temperatura e pressão, a transferência na película aluminizada pode não ser completa, resultando em contornos difusos ou no aparecimento de pontos brancos.
O procedimento correto consiste em utilizar o material de embalagem do lote de produção em série como base para a aceitação. Retire um segmento do início, do meio e do fim de cada rolo de película a ser colocado na linha de produção e imprima a mesma etiqueta na impressora elétrica de transferência térmica JYZN-T107115, comparando os contornos dos caracteres, a resistência da aderência e a remoção da fita de tinta. A resistência da aderência deve ser avaliada através do método de rasgar com fita adesiva; os caracteres não devem descolar-se em blocos. Recomenda-se repetir este passo após terem sido fixados os três parâmetros de codificação — temperatura, pressão e velocidade —, para confirmar a correspondência entre os parâmetros e o lote do rolo de película.
A mudança de lote de película constitui um elemento de alteração no processo de aceitação da marcação TTO. Caso o fornecedor altere a estrutura ou o tratamento de superfície, as conclusões do lote anterior não são automaticamente aplicadas, sendo necessário repetir a amostragem. Existe apenas um critério: os caracteres impressos na película de produção em série devem permanecer intactos e legíveis após a fita adesiva ter sido arrancada.
Equívoco n.º 2: Limitar-se a imprimir amostras estáticas sem executar o processo integrado, o que faz com que o ritmo de ensacamento não coincida com a janela de impressão
A marcação TTO numa máquina de ensacamento em rolo com abertura pré-formada é realizada numa estação de trabalho em linha. A impressão estática é nítida; no entanto, após a ligação ao sistema, podem ocorrer desvios de posição ou falhas de impressão devido à falta de sincronização entre o avanço do filme do saco e o acionamento da impressão. Para avaliar a situação, deve-se processar mais de 50 sacos consecutivamente, registando o número de sacos com desvios e o número de sacos com falhas de impressão, bem como verificar se a direção do desvio é estável.
A inspeção conjunta mede três parâmetros: o ciclo por saco, o atraso no acionamento da impressão e a posição relativa entre a selagem e a codificação. Tomando como exemplo a máquina de ensacamento de sacos em rolo pré-abertos JYZN-350GDK, a variação no comprimento do saco desloca a janela de impressão, sendo necessário reajustar o alinhamento após a mudança de modelo de saco. Recomenda-se que a posição de impressão e o comprimento do saco sejam introduzidos numa receita parametrizada. Na mudança de produção, basta que uma pessoa carregue a receita e verifique a primeira peça; o tempo de ajuste deve ser estimado a partir de cerca de dez minutos, não sendo contabilizado como tempo de paragem por saco individual.
No caso de sacos com fecho servo e separação por rasgo, é necessário verificar adicionalmente a zona de codificação na extremidade do saco. Se a posição de rasgo coincidir com a zona de codificação, a integridade da etiqueta não será considerada em conformidade. O procedimento consiste em medir a distância entre a zona de codificação e a linha de rasgo num saco de amostra, deixando uma margem suficiente para garantir a legibilidade.
Equívoco n.º 3: analisar apenas a primeira peça e não o lote, ficando a conclusão da inspeção limitada às 10 sacas analisadas no início do processo
O facto de a primeira peça estar em conformidade não significa que o lote seja estável. As variações na impressão TTO devem-se, na maioria das vezes, à tensão da fita e à variação da temperatura da cabeça de impressão; após 30 minutos de funcionamento contínuo, a densidade dos caracteres pode sofrer alterações. A aceitação deve incluir pontos de amostragem por lote: da primeira, da 50.ª e da 200.ª bolsa após o arranque, devem ser selecionadas 3 bolsas de cada, para comparar a integridade dos caracteres e a consistência do posicionamento.
Se os resultados das amostras aleatórias não forem satisfatórios, verifique primeiro a tensão da fita e a pressão do cabeçote de impressão; não altere diretamente a temperatura. Aumentar a temperatura acelera o desgaste da fita e pode causar queimaduras na superfície da película composta. A ordem de procedimentos é: limpar o cabeçote de impressão, verificar as especificações da fita, rever os parâmetros de impressão e, por último, ajustar ligeiramente a temperatura.
Tabela de verificação para a marcação em embalagens TTO, desde os ensaios até à produção em série
| fase | Objeto da inspeção | Ações que podem ser realizadas | Por diâmetro |
|---|---|---|---|
| Saco de teste | Catálogo de materiais para sacos produzidos em série | Atribuir a mesma etiqueta a um parágrafo no início, um no meio e um no final de cada volume | As bordas dos caracteres estão intactas e a fita adesiva não se descola em pedaços quando puxada |
| Saco de teste | Combinação de fitas e materiais para sacos | Fazer provas separadas da película composta e da película aluminizada | Ambas as estruturas transferem-se normalmente, sem pontos brancos |
| Interligação | Ritmo de ensacamento e codificação | Funcionamento contínuo de mais de 50 sacos | Os desvios e o número de sacos não embalados foram registados; os desvios podem ser reproduzidos e localizados |
| Interligação | Relação entre a linha de corte e a zona de codificação | Determinação do espaçamento entre os sacos de amostra | Área de caracteres «Rompa, não comprima» |
| Interligação | Alinhamento para troca de saco | Após selecionar a receita, produzir a primeira peça | A posição da primeira peça corresponde à do amostra padrão |
| Produção em série | Inspeção por amostragem de lotes | Retirar 3 sacos do 1.º, do 50.º e do 200.º saco, respetivamente | A integridade dos caracteres e a consistência da localização estão ambas em conformidade |
Lista de verificação prévia à produção em série
- O número de lote do material do saco corresponde ao da amostra de teste? É necessário repetir o teste de resistência à aderência caso se mude de lote?
- Os parâmetros de impressão são incluídos na receita? A mudança de produção é efetuada por uma única pessoa, que verifica a primeira peça?
- As especificações da fita de impressão correspondem à largura da cabeça de impressão? A quantidade disponível é suficiente para um turno?
- Após 30 minutos de funcionamento contínuo, deve-se voltar a medir a concentração de caracteres?
- Verificar se foram retidas amostras das bolsas inspecionadas e registar a temperatura, a pressão, a velocidade e o número de lote da fita de impressão
- No modelo de saco com separação por rasgo, já foi medida a distância entre a zona de codificação e a linha de rasgo?
- A primeira peça produzida após o reinício do equipamento deve ser incluída na amostragem?
As ações acima referidas podem ser realizadas em JYZN-T107115 Impressora elétrica de marcação por transferência térmica A execução é feita em conjunto com a máquina de ensacamento com abertura prévia; para diferenças na estrutura do material dos sacos, consulte Filme em rolo com abertura pré-fabricada num dos lados Para mais informações, consulte a secção sobre a escolha da fita de impressão em Fita de transferência térmica。
Perguntas frequentes
无