


TTO印字は業界ごとに設定され、まず袋の表面素材と印字位置を確認し、次に生産切り替えの頻度と印字内容の長さを検討します。金物類は袋面の平坦な部分に印刷されることが多く、耐摩耗性のあるリボンが必要です。食品類は印刷領域とシールラインの距離を管理する必要があり、医薬品類は内容の即時変更が重視されます。これら3種類の素材を1台の袋詰め機で処理する際の設定の違いは、機種選定よりも完成品の合格率に大きな影響を与えます。素材に応じた適合検証が必要な場合は、試作袋による検証で確認することができます。
なぜ1つのTTO印字設定で3種類の素材すべてに対応できないのか
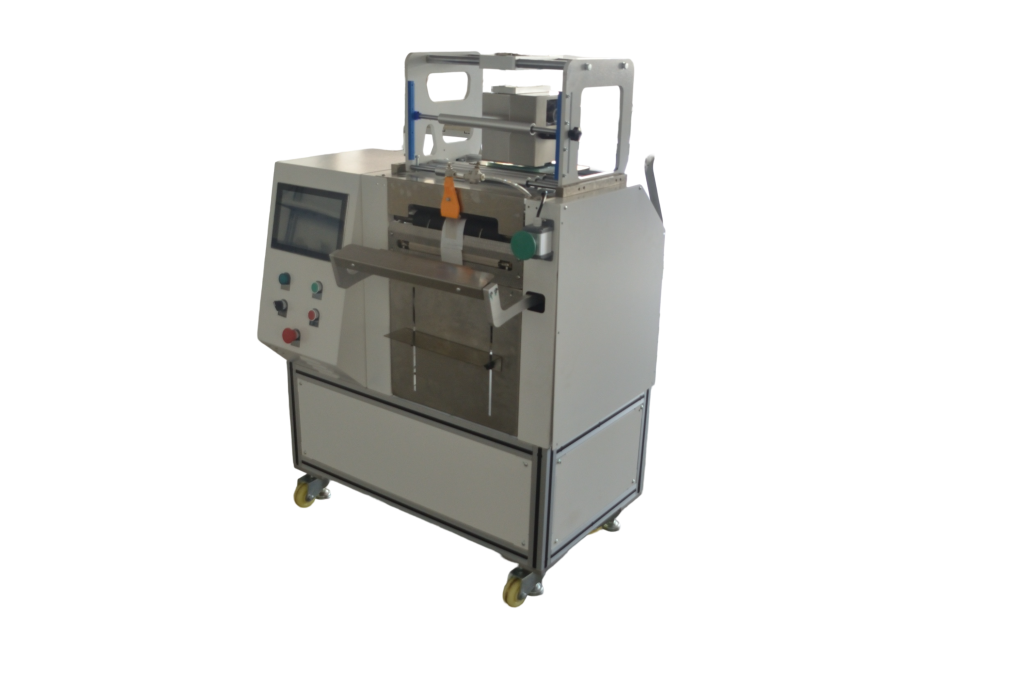
プレカットロール式袋詰め機のTTO印字ユニットにおいて、印字品質は3つの要因によって左右されます。それは、袋フィルムの表面エネルギー、印字ヘッドと袋表面の密着度、およびリボンとフィルム素材の適合性です。ラミネートフィルムやアルミ蒸着フィルムの表面特性の違いは、インク層の転写効果に直接影響を与えます。サーボ式シール・カット分離の際、印刷領域がシールラインに近すぎると、熱と圧力によって文字が押しつぶされてしまいます。
金具類の小物を入れた袋には、しばしば微量の粉塵が付着しています。プリントヘッドと袋の表面の間に粒子が入ると、印刷欠けが発生します。スナック菓子の袋は、中央シールや三方シールが主流であるため、印刷領域は袋の開口部の切り取り予定箇所を避ける必要があります。医薬品や医療機器の包装は内容物の変更頻度が高いため、パラメータ化された処方管理の価値は、印刷速度そのものよりも重要です。
判定方法:実際の袋フィルムとインクリボンを用意し、同一台の JYZN-350GDK プレカット連続袋充填機を用いて、3組の印刷試験を行う。それぞれ印刷温度、印刷速度、印刷位置を変更し、欠線率と付着力を記録する。検収の際、袋フィルムの代わりに白紙を使用してはならない。
3種類のメディアの処理方法の比較:袋の種類、リボン、印刷位置
以下の比較表は、業界で一般的に使用される材料ごとに整理したものであり、パラメータはほとんどの機種に適用される範囲を示していますが、具体的な数値については試験袋の結果を基準としてください。
| 材料の種類 | 代表的な材料 | 袋の形状とフィルム素材 | リボンの選択 | 印刷位置 | アクションの検証 |
|---|---|---|---|---|---|
| 金物・締結部品 | ネジ・ナット、ワッシャー、Oリング、バネ | あらかじめ開口部が設けられたロール状の袋、ラミネートフィルムまたはアルミ蒸着フィルム | 耐摩耗性リボン、印刷濃度がやや濃い | 袋の中央の平坦部分で、封口線から8~15 mm離れた位置 | テープ剥離試験:キズやインクの剥がれがないかを確認する |
| スナック菓子とペット用おやつ | ペット用おやつ、種子のパック、乾燥剤 | 中央シール袋または三方シール袋、複合フィルム | 汎用リボン、低温印刷 | あらかじめ開口部が設けられている箇所を避け、封口線から10 mm以上離すこと | 30袋連続で打ち、文字が型押しされていないか確認する |
| 医薬品・医療機器 | フィルターカートリッジ、コネクタ、ヒューズ | あらかじめ開口部が設けられたロール状の袋、高い清浄度が求められる | フィルム素材に適合した医療用リボン | 特定の領域を指定し、確認を容易にする | 内容変更後の初回再確認を行い、パラメータと配合を記録する |
これら3種類の材料に共通するのは、印刷品質がプリントヘッドそのものによって決まるのではなく、フィルム、リボン、温度、速度、位置の組み合わせによって決まるという点です。この組み合わせを「レシピ」として固定化しておけば、生産切り替えの際には機械の設定を変更するのではなくレシピを変更するだけで済み、切り替え時間は10数分から可能となります。
検証および検収の手順:試験袋段階では何を測定すべきか
試作段階では、量産後の手直しを避けるため、以下の手順に従って項目ごとに確認することをお勧めします。
- 印刷領域とシールラインの距離を測定する:ノギスを使用して10個の袋を測定し、最小値を記録し、8 mm以上であることを確認する。
- インクの付着力を測定する:印刷エリアに3Mテープを貼り付け、しっかりと押し付けた後、素早く剥がして、インクの残留率を確認する。
- 欠刻の確認:50袋を連続して製造し、1袋ずつ目視検査を行い、欠刻のある袋の数を記録し、欠刻率を算出する。
- フィルム交換にかかる時間:ストップウォッチを用いて、袋用フィルムの交換から合格品の最初の1個が製造されるまでの時間を計測し、その時間が10数分以上の範囲内にあるかどうかを確認する。
- 速度の整合:袋詰め機のサイクルタイムと印刷速度を合わせ、印刷ユニットがボトルネックにならないことを確認する。
検収基準を調達契約書に明記すること:欠陥率、付着力の判定方法、初回品確認の手順。利用可能熱転写式マーキング機製品ページで機種と印刷幅を確認し、試作袋の結果を踏まえて構成を決定してください。
コストと生産切り替えの影響:リボンとラベルの在庫はどのように計算すべきか
TTO(熱転写)印刷はオンデマンド印刷であり、ラベルの内容を即座に変更できるため、事前印刷済みの在庫を保有する必要がなく、ラベルの無駄が一切発生しません。これが、事前印刷ラベル方式との主なコスト上の違いです。リボンは継続的に消耗する消耗品であり、そのコストは印刷面積や印刷濃度によって異なります。印刷面積が広く、濃度が高いほど、リボンの消耗は早くなります。
コスト抑制策:接着性を確保した上で、印刷濃度を下げる。印刷内容の長さを必要な範囲に短縮する。内容をまとめて一括で更新し、空印刷を減らす。調達担当者は、サプライヤーに対し、リボン消費量の固定数値ではなく、その算出方法の提示を求めることができる。
生産切り替えの影響は人員面に現れます。パラメータ化された配合管理により、生産切り替えは1人で完了します。多品種・小ロットの生産ラインでは、生産切り替えの回数が多いため、配合管理の価値がより顕著になります。カラーテープとフィルム素材の組み合わせについては、以下を参考にしてください。熱転写リボンページ。
よくある質問
金具を袋詰めする際に粉塵が混入し、TTO印字で常に線が入らない場合はどうすればよいですか
まず、プリントヘッドと袋の表面の間に異物がないか確認し、次にリボンがフィルム素材に適しているか確認してください。袋詰め前に除塵作業を追加し、印刷位置を袋の表面が平らな部分に調整してください。印刷欠けが解消されない場合は、温度を上げるよりも印刷速度を下げる方が効果的です。
食品袋の印刷部分がシールラインに近すぎるため、文字が押しつぶされてしまっている
印刷位置を袋の中央側に移動させ、シールラインから10 mm以上離すようにしてください。サーボシールによる引き裂き分離の際、熱影響範囲はシール圧力に依存するため、試験袋では実際のシールパラメータを使用して再現してください。
TTO印字機は、既存の袋詰め機に直接取り付けることはできますか
これは、袋詰め機の制御システムがオープン仕様であるかどうかに依存します。当グループの印刷制御システムは自社開発によるもので、AUTOMATICシリーズのスマートシステム搭載プレカットフィルム包装機に統合されています。既存設備の改造にあたっては、インターフェースと設置スペースを確認する必要があり、まずは単体での試運転を行うことをお勧めします。
リボンの選び方について、高価なほど良いのでしょうか
価格ではなく、フィルム素材と印刷内容に基づいて選択してください。複合フィルムやアルミ蒸着フィルムは、リボンからの転写特性に対する要件が異なります。検証方法としては、実際のフィルム素材を用いてテープ剥離試験を行い、異なるリボンによるインク層の残留量を比較します。
お客様の袋の形状や素材に合わせて、TTO印字の適合性検証が必要ですか?お問い合わせ製品選定のアドバイスやサンプル袋の提案を入手する。