


La conséquence la plus courante d’une mauvaise sélection du film en rouleau n’est pas la panne de la machine, mais une augmentation du taux de sacs vides après mise en service, un déport du film et un scellage insuffisant. Les acheteurs ont tendance à considérer les rouleaux de film comme des pièces standardisées, en ne comparant que le prix et l’épaisseur totale. En réalité, il convient de vérifier point par point le type de sachet, le mode d’ouverture, la couche thermoscellable et le diamètre du rouleau. Nous allons ci-dessous détailler les problèmes par ordre croissant de gravité, en associant à chaque erreur de sélection des mesures de vérification concrètes.
Dépannage : sacs vides, déviation, fermeture non étanche — vérifier d'abord le rouleau de film
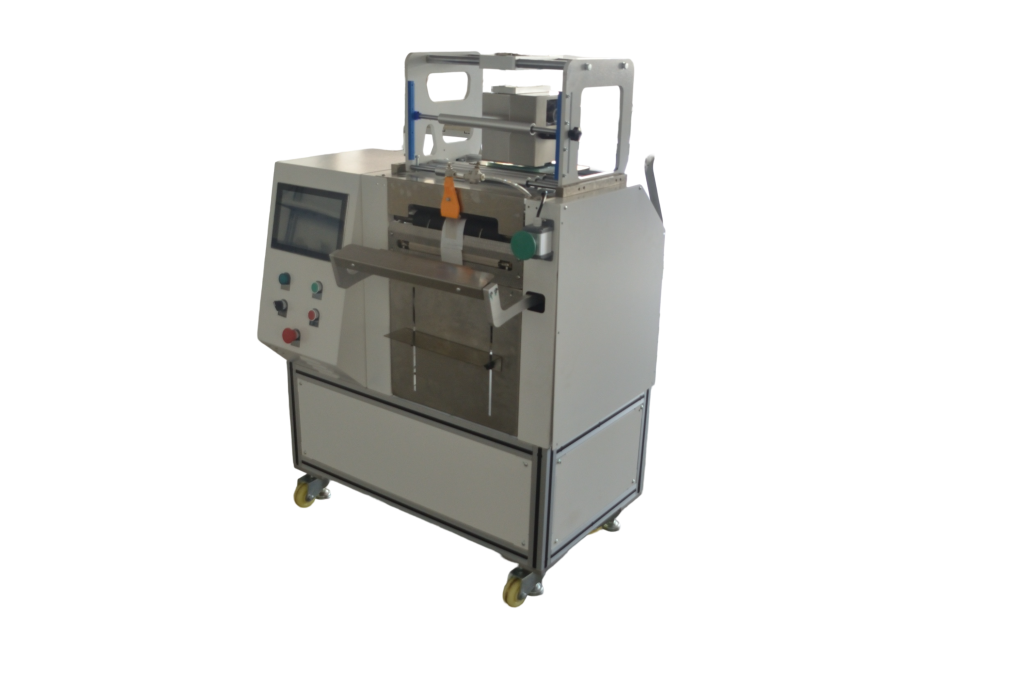
Les exigences relatives au film en rouleau pour les ensacheuses à sacs pré-ouverts en continu se concentrent sur trois points : l'ouverture effective de l'embouchure du sac, la stabilité du frottement de la surface du film et la compatibilité de la couche thermoscellable. Prenons l'exemple du modèle JYZN-350GDK : cette machine à sachets pré-ouverts en rouleau, qui se charge par le haut et occupe peu d'espace, nécessite, une fois le rouleau de film installé, de produire d'abord 20 à 30 sachets pour vérifier le taux de réussite de l'ouverture, puis 100 sachets en continu pour contrôler le déport et la qualité du scellage.
| Phénomène | Causes possibles | Méthodes d'évaluation |
|---|---|---|
| Lors du retrait des sachets, les bords adhèrent les uns aux autres, ce qui entraîne un taux élevé de sachets vides | Profondeur insuffisante de la pré-ouverture ou adhérence de la couche de film au niveau de l'ouverture | Effectuer un prélèvement à l'arrêt de 10 sachets, les ouvrir manuellement et noter le taux de réussite de l'ouverture ; si celui-ci est inférieur aux prévisions, changer de rouleau et refaire le test. |
| Déviation de la bande, position instable du sac | Diamètre des bobines irrégulier, variation du coefficient de frottement de la surface du film | Mesurer le faux-rond de la face frontale du rouleau à l'aide d'une règle ; celui-ci est généralement limité à quelques millimètres ; comparer la direction du déport entre les rouleaux d'un même lot. |
| Scellage incomplet, séparation irrégulière lors de la déchirure | La structure de la couche thermoscellée ne correspond pas à la température et à la pression actuelles | À vitesse et pression fixes, effectuer des essais d'étanchéité par paliers de température de 5 °C afin d'observer le comportement au décollement et à la rupture. |
| Décalage de la position de marquage | Fluctuations de la tension superficielle du film ou tolérances importantes sur l'épaisseur du film enroulé | Prélever 5 sachets avant et 5 après l'impression TTO, mesurer la distance entre la zone d'impression et le bord du sachet, et vérifier si l'écart dépasse les exigences du processus. |
Idée reçue n° 1 : choisir le film en rouleau uniquement en fonction de son épaisseur totale, sans tenir compte de la couche thermoscellable
À épaisseur totale égale, les différences de structure composite peuvent entraîner des variations importantes au niveau des fenêtres de scellage. Les couches thermoscellables des films composites et des films aluminisés présentent des caractéristiques différentes en termes de température et de pression de scellage ; si la commande est passée en fonction de l'épaisseur totale, on risque de constater, une fois le film installé sur la machine, que le scellage n'est pas suffisamment solide. Il s'agit là de l'une des erreurs les plus insidieuses dans le choix des films en rouleau, car elle n'apparaît absolument pas sur les plans.
Une alternative consiste à demander au fournisseur une description de la structure, afin de vérifier au minimum la composition et l'épaisseur de la couche thermoscellable, puis d'effectuer des essais de scellage avec un gradient de température sur le modèle actuel. Sur les machines de scellage servo-commandées telles que le modèle JYZN-350GDK, les paramètres de scellage peuvent être enregistrés par recette. Lors des essais de scellage, il suffit de noter une série de valeurs pour la température, la pression et la durée, puis de les rappeler directement lors de la production en série. Critères de validation : l’aspect des scellages doit être homogène sur 50 sachets consécutifs, et le point de rupture doit être stable.
Idée fausse n° 2 : considérer les ouvertures pré-découpées comme une caractéristique universelle, sans vérifier le type et la profondeur de l'ouverture
L'ouverture préalable consiste à séparer à l'avance l'ouverture du sachet lors de la phase de fabrication, ce qui permet de prélever et d'ouvrir le sachet en une seule opération. La profondeur et le côté de l'ouverture varient d'un fournisseur à l'autre, ce qui peut nuire à la coordination entre la ventouse et la buse de la machine de remplissage.
Lors de l'achat, vérifiez s'il s'agit d'une ouverture sur un seul côté ou sur les deux côtés, la plage de profondeur d'ouverture, ainsi que si un traitement anti-adhérence a été appliqué au niveau de l'ouverture. Lors des essais avec les sacs JYZN-P350S ou JYZN-P350, effectuez d’abord une série de 30 sacs pour calculer le taux de réussite d’ouverture, puis une série de 100 sacs pour vérifier si les sacs vides se concentrent sur une partie spécifique du rouleau de film. Une concentration de sacs vides indique un problème d’uniformité du lot de film, et non un problème lié aux paramètres de la machine.
Idée fausse n° 3 : négliger le diamètre du rouleau et le mandrin, en ne tenant compte que de la largeur du film
Des diamètres de bobine irréguliers peuvent entraîner des fluctuations de tension dans le circuit du film ; les déviations et les décalages de marquage proviennent souvent de là. Les modèles à chargement par le haut sont plus sensibles au diamètre de la bobine et au diamètre intérieur du mandrin : si la bobine est trop grande, elle ne tient pas bien en place ; si elle est trop petite, les changements de bobine sont fréquents.
Points de contrôle à effectuer : mesurer le faux-rond de la face frontale du rouleau, mesurer le jeu entre le diamètre intérieur du mandrin et l'arbre de déroulement de la machine, vérifier que la tension d'enroulement est uniforme. Après le changement de bobine, effectuez d’abord un cycle à vide de 5 à 10 sachets pour vérifier si le fil de film est bien centré, puis passez au rythme de production normal. Vérifiez la plage de diamètre de bobine en vous référant au manuel d’utilisation de la machine ; ne vous fiez pas à une estimation visuelle basée sur votre expérience.
Idée reçue n° 4 : se fier au prix plutôt qu'aux échantillons d'essai et ne pas procéder à une validation en machine
Le prix unitaire des films en rouleau est bas, mais le taux de sacs vides sur la machine est élevé, ce qui entraîne en réalité une augmentation du coût global. Les sacs vides nécessitent une retouche manuelle,Imprimante à transfert thermiqueLes rubans utilisés pour l'impression sont également gaspillés.
Une autre approche consiste à considérer l'essai de conditionnement comme une étape du processus d'approvisionnement : produire 100 à 200 sachets avec le matériau, le format et la cadence ciblés, puis noter le taux de sachets vides, le nombre de déviations et le nombre de scellages défectueux. Le volume de commande est déterminé en fonction des résultats de cet essai. Les spécifications des bobines de film pré-découpées peuvent être comparées à celles-ci.Machine d'emballage pour sachets pré-ouverts en rouleau continuVérifiez bien les instructions relatives au type de sachet à utiliser afin d'éviter de devoir réajuster la machine à plusieurs reprises en raison d'un film inadapté.
Traitement et nouvelle mesure : ne modifier qu'une seule variable à la fois
Lors du dépannage, ne changez pas simultanément le film en rouleau et les paramètres de la machine. Commencez par fixer les paramètres de la machine, puis effectuez uniquement des comparaisons en changeant le film en rouleau ; une fois le problème lié au film identifié, ajustez ensuite la température, la pression et la vitesse. Effectuez les nouveaux tests en trois étapes : une première évaluation sur 30 sachets, une confirmation sur 100 sachets, puis une vérification de la stabilité sur 300 sachets consécutifs. Notez à chaque étape le taux de sachets vides et le nombre de soudures défectueuses. Si le problème provient de la zone de marquage, vérifiez simultanément les paramètres TTO et la tension de la pellicule.
Comment prévenir les récidives : inclure les films en rouleau dans la liste de réception
- Conserver un échantillon de chaque lot de film en rouleau, en indiquant la structure, la couche thermoscellable, le mode d'ouverture et le diamètre du rouleau.
- Pour chaque nouveau lot, commencer par produire 30 sacs afin de vérifier le taux de réussite de l'ouverture et l'aspect de la fermeture, puis passer à la production en série.
- Les paramètres de température, de pression et de vitesse sont enregistrés sous forme de recettes par lot de film en rouleau ; le changement de production est effectué par une seule personne, et le temps nécessaire au réglage commence à une dizaine de minutes.
- Enregistrer le taux de sacs vides et le nombre de défauts de marquage ; en cas d'anomalie, vérifier d'abord le lot de film en rouleau, puis la machine.
La plupart des erreurs de choix de film en rouleau peuvent être mises en évidence grâce à un seul essai de fabrication de sachets conforme aux spécifications. Avez-vous besoin d'une validation d'adéquation en fonction de votre modèle de sachet et de votre produit ?Nous contacterObtenir des conseils pour le choix des produits et des propositions de sacs d'essai.