


A consequência mais comum dos erros na escolha do rolo de película não é a avaria da máquina, mas sim o aumento da taxa de sacos vazios após a instalação, o desvio do percurso da película e a selagem instável. Os responsáveis pelas compras tendem a tratar o rolo de película como um componente padrão, comparando apenas o preço e a espessura total. Na realidade, é necessário verificar cada um dos aspetos, como o tipo de saco, o método de abertura, a camada de selagem a quente e o diâmetro do rolo. A seguir, analisamos os problemas por ordem de ocorrência e solução, associando a cada erro de seleção de rolos de película uma ação de verificação prática.
Resolução de problemas: sacos vazios, desvio, selagem instável — verifique primeiro o rolo de película
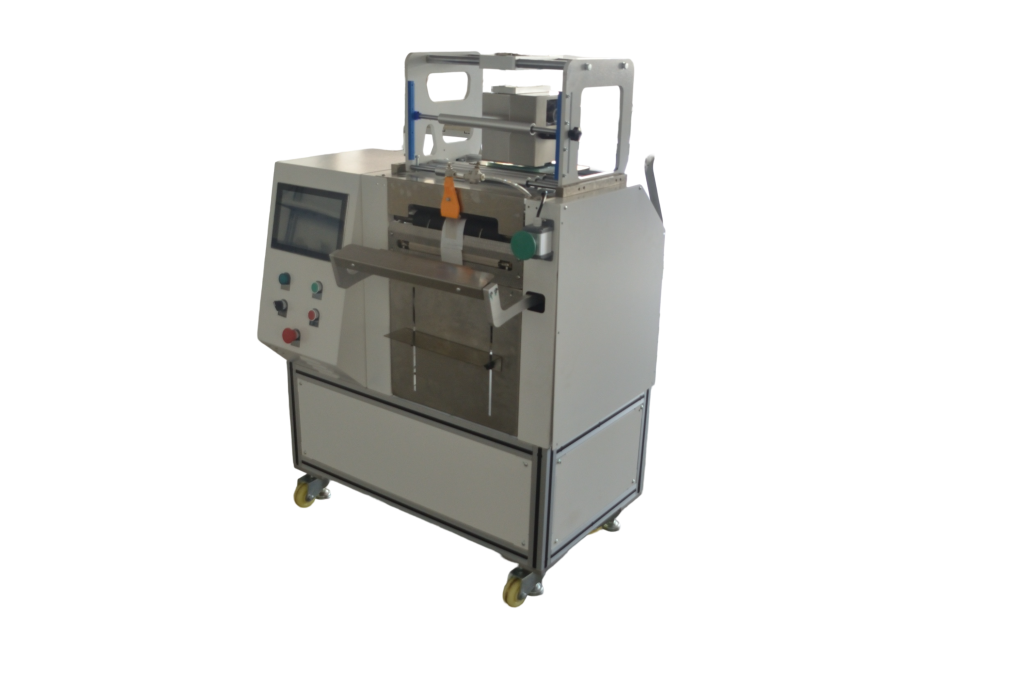
Os requisitos da máquina de ensacamento de sacos pré-abertos em rolo em relação ao rolo de película concentram-se em três aspetos: se a abertura do saco está realmente aberta, se o atrito da superfície da película é estável e se a camada de selagem térmica é adequada. Tomando como exemplo o modelo de máquina de ensacamento com rolo contínuo e abertura pré-definida JYZN-350GDK, que permite a alimentação de material a partir da mesa e ocupa pouco espaço, após a instalação do rolo de película, devem-se produzir primeiro 20 a 30 sacos para verificar a taxa de sucesso da abertura e, em seguida, 100 sacos em sequência para verificar o desvio e a selagem.
| Fenómeno | Possíveis causas | Método de avaliação |
|---|---|---|
| Ao retirar os sacos, a boca dos mesmos fica colada, o que resulta numa elevada taxa de sacos vazios | Profundidade insuficiente da abertura prévia ou aderência da camada de película na zona da abertura | Retirar 10 sacos da linha de produção e abrir-los manualmente, registando a taxa de sucesso por vez; se for inferior ao esperado, trocar o rolo e repetir o teste |
| Desvio da membrana na linha de produção, posição do saco instável | Diâmetros dos rolos irregulares, flutuações no coeficiente de atrito da superfície da película | Medir a oscilação da face lateral do rolo com uma régua; normalmente, esta deve ser mantida dentro de alguns milímetros; comparar a direção do desvio entre rolos da mesma remessa |
| Selagem incompleta, separação por ruptura inconsistente | A estrutura da camada de selagem a quente não corresponde à temperatura e à pressão atuais | Manter a velocidade e a pressão constantes e realizar ensaios de vedação com gradiente de temperatura em intervalos de 5 °C, para avaliar o comportamento em termos de descolamento e ruptura. |
| Desvio da posição de codificação | Flutuações na tensão superficial da película ou grandes tolerâncias na espessura da película enrolada | Selecione 5 sacos antes e 5 sacos depois da impressão do código TTO, meça a distância entre a área de impressão e a borda do saco e verifique se o desvio excede os requisitos do processo |
Equívoco n.º 1: escolher a película em rolo apenas com base na espessura total, sem ter em conta a camada de selagem a quente
Com a mesma espessura total, mas estruturas compostas diferentes, as características de selagem variam significativamente. As camadas de selagem a quente das películas compostas e das películas aluminizadas apresentam respostas diferentes em termos de temperatura e pressão de selagem; se a encomenda for feita com base apenas na espessura total, é fácil só se perceber, após a colocação na máquina, que a selagem não é firme. Este é o erro mais subtil na escolha de películas em rolo, que não é de todo visível nos desenhos técnicos.
Uma alternativa consiste em solicitar ao fornecedor as especificações da estrutura, confirmando, no mínimo, o tipo de material da camada de selagem a quente e a sua proporção em termos de espessura, e, em seguida, realizar testes de selagem com gradiente de temperatura utilizando o modelo de máquina atual. Nos modelos de selagem servo-controlados, como o JYZN-350GDK, os parâmetros de selagem podem ser guardados de acordo com a fórmula. Durante os testes de selagem, registe um conjunto de valores para temperatura, pressão e tempo, para que possam ser diretamente utilizados na produção em série. Critérios de validação: 50 sacos consecutivos com aspeto de selagem uniforme e ponto de ruptura estável.
Equívoco n.º 2: considerar as aberturas pré-definidas como uma característica genérica, sem verificar o tipo e a profundidade das aberturas
A pré-abertura consiste em separar antecipadamente a abertura do saco durante o processo de fabrico, permitindo que a retirada e a abertura do saco sejam realizadas de uma só vez. A profundidade e o lado da abertura variam consoante o fornecedor, o que pode afetar a coordenação entre a ventosa e o bocal da máquina de enchimento.
No momento da aquisição, verifique se a abertura é unilateral ou bilateral, o intervalo de profundidade da abertura e se foi aplicado um tratamento antiaderente na zona da abertura. Ao testar sacos com o JYZN-P350S ou o JYZN-P350, processe primeiro 30 sacos para calcular a taxa de sucesso na abertura e, em seguida, processe 100 sacos para verificar se os sacos vazios se concentram num determinado segmento do rolo de película. A concentração de sacos vazios indica um problema de consistência do lote do rolo de película e não um problema relacionado com os parâmetros da máquina.
Equívoco n.º 3: Ignorar o diâmetro do rolo e o núcleo, prestando atenção apenas à largura da película
O diâmetro irregular dos rolos pode causar flutuações na tensão do percurso da película, sendo que o desvio e a deriva da marcação resultam frequentemente desta situação. Os modelos com alimentação de material pela mesa são mais sensíveis ao diâmetro do rolo e ao diâmetro interno do tubo central: se o rolo for demasiado grande, não fica estável; se for demasiado pequeno, é necessário substituí-lo com frequência.
Pontos de verificação a executar: medir a oscilação da face transversal do rolo, medir o diâmetro interno do núcleo do rolo e a folga de encaixe no eixo de desenrolamento da máquina, e verificar se a tensão de enrolamento é uniforme. Após a troca do rolo, faça um teste em vazio com 5 a 10 sacos para verificar se o percurso da película está centrado e, só depois, inicie o ciclo de produção normal. Verifique o intervalo de diâmetros do rolo de acordo com o manual da máquina; não se baseie na experiência ou na observação visual.
Equívoco n.º 4: Substituir os ensaios de sacos pelo preço e ignorar a verificação na máquina
Embora o preço unitário do filme em rolo seja baixo, a elevada taxa de sacos vazios na máquina faz com que o custo global acabe por aumentar. Os sacos vazios têm de ser retrabalhados manualmente,Impressora de codificação por transferência térmicaAs fitas de impressão também são desperdiçadas.
Uma alternativa consiste em considerar o teste de ensacamento como uma etapa do processo de aquisição: produzir 100 a 200 sacos com o material, o tipo de saco e o ritmo de produção pretendidos, registando a taxa de sacos vazios, o número de desvios e o número de selagens defeituosas. Após a aprovação do teste de ensacamento, negocia-se o lote. As especificações do rolo de película pré-aberto podem ser verificadas em comparação comMáquina de embalagem de sacos em rolo com abertura pré-formadaVerifique as instruções relativas ao tipo de saco adequado, para evitar ter de ajustar repetidamente a máquina com uma película incompatível.
Tratamento e nova medição: alterar apenas uma variável de cada vez
Durante a análise, não se deve substituir o rolo de película e ajustar os parâmetros da máquina ao mesmo tempo. Primeiro, fixe a configuração da máquina e faça apenas a substituição do rolo de película para comparação; só depois de confirmar que o problema está no rolo de película é que se deve ajustar a temperatura, a pressão e a velocidade. A nova medição deve seguir um processo em três etapas: avaliação inicial com 30 sacos, confirmação com 100 sacos e análise da estabilidade com 300 sacos consecutivos, registando em cada etapa a taxa de sacos vazios e o número de selagens defeituosas. Se o problema se situar na zona de codificação, verifique simultaneamente os parâmetros do TTO e a tensão da superfície da película.
Como prevenir recidivas: incluir a película enrolada na lista de verificação
- Guarde uma amostra de cada lote de película enrolada, indicando a estrutura, a camada de selagem térmica, o tipo de abertura e o diâmetro do rolo.
- Numa nova remessa, testar primeiro 30 sacos para confirmar a taxa de sucesso na abertura e o aspeto da vedação, antes de avançar para a produção em série.
- A temperatura, a pressão e a velocidade são guardadas como fórmulas por lote de película enrolada; a mudança de produção é realizada por uma única pessoa, e o tempo de ajuste começa a partir de uma dezena de minutos.
- Registar a taxa de sacos vazios e o número de erros de codificação; em caso de anomalia, verificar primeiro o lote da bobina de película e, em seguida, a máquina.
A maioria dos erros na escolha do rolo de película pode ser identificada através de um único teste de ensacamento conforme as normas. Precisa de realizar uma verificação de compatibilidade com o seu tipo de saco e material?Contacte-nosObter recomendações sobre a escolha do modelo e propostas de sacos de teste.