


Konsekuensi paling umum dari kesalahan pemilihan gulungan film bukanlah kerusakan mesin, melainkan meningkatnya tingkat kantong kosong setelah dipasang, jalur film yang miring, dan penyegelan yang tidak kuat. Bagian pembelian sering kali menganggap gulungan film sebagai komponen standar, sehingga hanya membandingkan harga dan ketebalan total. Padahal, pemilihan harus dilakukan dengan memeriksa setiap aspek secara terperinci, seperti bentuk kantong, cara pembukaan, lapisan penyegelan panas, dan diameter gulungan. Berikut ini akan dijelaskan secara berurutan mulai dari gejala hingga penanganannya, serta mengaitkan setiap kesalahan pemilihan gulungan film dengan tindakan verifikasi yang dapat dilakukan.
Pemeriksaan masalah: Kantong kosong, penyimpangan jalur, penyegelan tidak rapat—periksa terlebih dahulu gulungan film
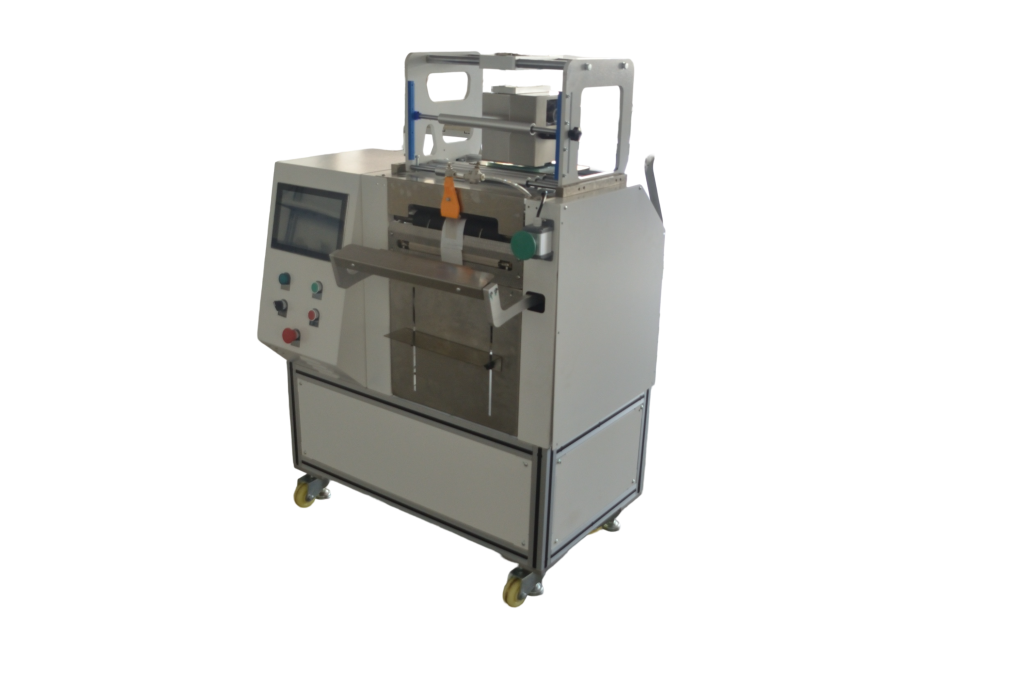
Persyaratan mesin pengemas kantong gulungan dengan lubang terbuka pada gulungan film berfokus pada tiga hal: apakah mulut kantong benar-benar terbuka, apakah gesekan permukaan film stabil, dan apakah lapisan penyegelan panas sesuai. Ambil contoh model mesin pengemas kantong gulungan pra-terbuka JYZN-350GDK: mesin ini menggunakan sistem pengisian bahan dari atas meja dan memiliki ukuran yang ringkas. Setelah gulungan film dipasang, mesin akan diuji dengan memproduksi 20–30 kantong terlebih dahulu untuk memeriksa tingkat keberhasilan pembukaan, kemudian dilanjutkan dengan memproduksi 100 kantong secara berurutan untuk memeriksa kemungkinan penyimpangan jalur dan kualitas penyegelan.
| Fenomena | Kemungkinan penyebabnya | Metode Penilaian |
|---|---|---|
| Saat mengambil kantong, bagian mulut kantong saling menempel, sehingga tingkat kantong kosong tinggi | Kedalaman lubang yang dibuat sebelumnya tidak cukup atau lapisan film di bagian lubang menempel kembali | Hentikan mesin, ambil 10 kantong yang dibuka secara manual, dan catat tingkat keberhasilan pembukaan; jika hasilnya di bawah ekspektasi, ganti gulungan dan lakukan pengujian ulang |
| Selubung melenceng, posisi kantong tidak stabil | Diameter gulungan tidak seragam, koefisien gesekan permukaan film berfluktuasi | Ukur fluktuasi permukaan ujung gulungan menggunakan penggaris lurus; biasanya dikendalikan dalam kisaran beberapa milimeter; bandingkan arah penyimpangan antara gulungan film dari batch yang sama |
| Segel tidak rapat, pemisahan saat ditarik tidak seragam | Struktur lapisan penyegelan panas tidak sesuai dengan suhu dan tekanan saat ini | Dengan kecepatan dan tekanan tetap, lakukan uji penyegelan bertahap berdasarkan suhu dengan selisih 5°C, untuk mengamati perilaku pelepasan dan patahan |
| Pergeseran posisi penandaan | Fluktuasi tegangan permukaan film atau toleransi ketebalan film gulungan yang besar | Ambil masing-masing 5 kantong sebelum dan sesudah pencetakan kode di TTO, ukur jarak dari area pencetakan ke tepi kantong, dan periksa apakah penyimpangannya melebihi persyaratan proses |
Kesalahpahaman Pertama: Memilih film gulungan hanya berdasarkan ketebalan total, tanpa memperhatikan lapisan penyegelan panas
Meskipun ketebalan totalnya sama, perbedaan struktur komposit dapat menyebabkan perbedaan yang sangat besar pada hasil penyegelan. Lapisan penyegelan pada film komposit dan film berlapis aluminium memiliki respons suhu dan tekanan yang berbeda; jika pemesanan dilakukan berdasarkan ketebalan total saja, sering kali baru terungkap setelah proses produksi bahwa penyegelannya tidak kuat. Ini adalah salah satu kesalahan paling tersembunyi dalam pemilihan jenis film gulungan, yang sama sekali tidak terlihat dari gambar teknis.
Alternatifnya adalah meminta spesifikasi struktur dari pemasok, setidaknya untuk memastikan komposisi bahan lapisan penyegelan panas dan persentase ketebalannya, kemudian melakukan uji penyegelan dengan gradien suhu menggunakan model mesin yang ada. Pada model penyegelan servo seperti JYZN-350GDK, parameter penyegelan dapat disimpan sesuai resep. Saat uji penyegelan, catat satu set nilai suhu, tekanan, dan waktu, lalu gunakan langsung saat produksi massal. Kriteria verifikasi: 50 kantong berturut-turut harus memiliki tampilan penyegelan yang konsisten, dan posisi pemisahan saat ditarik harus stabil.
Kesalahpahaman Kedua: Menganggap bukaan yang telah ditentukan sebagai atribut umum, tanpa memeriksa jenis dan kedalaman bukaan
Pembukaan awal adalah proses dalam pembuatan kantong di mana bagian atas kantong dipisahkan terlebih dahulu, sehingga pengambilan dan pembukaan kantong dapat dilakukan sekaligus. Kedalaman dan sisi pembukaan yang berbeda-beda antar pemasok dapat memengaruhi kesesuaian antara cangkir hisap dan corong pada mesin pengisi kantong.
Saat melakukan pembelian, pastikan untuk memeriksa apakah pembukaannya satu sisi atau dua sisi, kisaran kedalaman pembukaan, serta apakah bagian pembukaan telah diberi perlakuan anti-lengket. Saat melakukan uji coba kantong dengan JYZN-P350S atau JYZN-P350, jalankan terlebih dahulu 30 kantong untuk menghitung tingkat keberhasilan pembukaan, kemudian jalankan 100 kantong lagi untuk melihat apakah kantong kosong terkonsentrasi pada bagian tertentu dari gulungan film. Jika terkonsentrasi, hal ini menunjukkan adanya masalah konsistensi batch gulungan film, bukan masalah parameter mesin.
Kesalahpahaman ketiga: Mengabaikan diameter gulungan dan inti gulungan, serta hanya memperhatikan lebar film
Diameter gulungan yang tidak seragam dapat menyebabkan fluktuasi tegangan pada jalur film; penyimpangan jalur dan pergeseran pencetakan sering kali disebabkan oleh hal ini. Mesin dengan sistem pengisian bahan dari atas meja lebih sensitif terhadap diameter gulungan dan diameter dalam inti gulungan; gulungan yang terlalu besar tidak dapat diletakkan dengan stabil, sedangkan gulungan yang terlalu kecil akan sering diganti.
Poin-poin pemeriksaan yang harus dilakukan: mengukur getaran permukaan gulungan, mengukur diameter dalam inti gulungan dan celah kesesuaiannya dengan poros penggulung mesin, serta memastikan kekencangan penggulungan konsisten. Setelah mengganti gulungan, jalankan mesin tanpa beban selama 5–10 kantong untuk memastikan jalur film berada di tengah, baru kemudian lanjutkan ke siklus produksi normal. Rentang diameter gulungan harus diperiksa sesuai dengan manual mesin, jangan hanya mengandalkan perkiraan visual berdasarkan pengalaman.
Kesalahpahaman keempat: Mengganti uji kantong dengan harga, dan melewatkan verifikasi pada mesin
Harga satuan film gulungan memang rendah, tetapi tingkat kantong kosong saat diproses di mesin tinggi, sehingga biaya keseluruhan justru meningkat. Kantong kosong harus diperbaiki secara manual,Mesin pencetak kode dengan transfer panasPita tinta yang digunakan untuk mencetak kode juga terbuang percuma.
Alternatifnya adalah menjadikan uji coba kantong sebagai salah satu tahap dalam proses pembelian: produksi 100–200 kantong dengan bahan, model kantong, dan ritme produksi yang ditargetkan, lalu catat tingkat kantong kosong, jumlah penyimpangan jalur, dan jumlah penyegelan yang tidak sempurna. Berdasarkan hasil uji coba kantong tersebut, barulah dibahas jumlah pesanan. Spesifikasi gulungan film dengan lubang pembuka dapat dibandingkan denganMesin pengemas kantong gulungan dengan lubang terbukaPeriksa deskripsi jenis kantong yang sesuai untuk menghindari pengaturan ulang mesin berulang kali karena menggunakan film yang tidak sesuai.
Penanganan dan Pengujian Ulang: Ubah variabel satu per satu
Saat melakukan pemeriksaan, jangan mengganti gulungan film dan menyesuaikan parameter mesin secara bersamaan. Pertama-tama, tetapkan pengaturan mesin terlebih dahulu, lalu lakukan perbandingan hanya dengan mengganti gulungan film; setelah memastikan masalahnya ada pada gulungan film, barulah sesuaikan suhu, tekanan, dan kecepatan. Pengujian ulang dilakukan dalam tiga tahap: penilaian awal pada 30 kantong, konfirmasi pada 100 kantong, dan pemantauan stabilitas pada 300 kantong berturut-turut; catat tingkat kantong kosong dan jumlah segel yang tidak sempurna pada setiap tahap. Jika masalah terletak di area pencetakan, periksa kembali parameter TTO dan tegangan permukaan film secara bersamaan.
Cara mencegah kekambuhan: Cantumkan selubung gulungan dalam daftar pemeriksaan penerimaan
- Simpan sampel dari setiap batch gulungan film, dan cantumkan informasi mengenai struktur, lapisan penyegelan panas, cara pembukaan, serta diameter gulungan.
- Lakukan uji coba dengan memproduksi 30 kantong terlebih dahulu untuk memastikan tingkat keberhasilan pembukaan dan penampilan segelnya, baru kemudian dilanjutkan ke produksi massal.
- Simpan pengaturan suhu, tekanan, dan kecepatan sebagai resep berdasarkan batch film gulungan; pergantian produksi dapat dilakukan oleh 1 orang, dengan waktu penyesuaian mulai dari belasan menit.
- Catat tingkat kantong kosong dan jumlah kesalahan pencetakan; jika terjadi ketidakteraturan, periksa terlebih dahulu nomor batch gulungan film, baru kemudian periksa mesinnya.
Sebagian besar kesalahan dalam pemilihan film gulungan dapat terungkap melalui satu kali uji coba kantong yang sesuai standar. Apakah Anda memerlukan verifikasi kesesuaian berdasarkan jenis kantong dan bahan yang Anda gunakan?Hubungi KamiDapatkan saran pemilihan produk dan proposal uji coba kemasan.