


卷膜选型误区最常见的后果不是机器先坏,而是上机后空袋率升高、膜路跑偏、封口不牢。采购容易把卷膜当标准件,只比价格和总厚度。实际要按袋型、开口方式、热封层和卷径逐项核对。下面按现象到处置的顺序拆开,并把每个卷膜选型误区对应到可执行的验证动作。
现象排查:空袋、跑偏、封口不牢先查卷膜
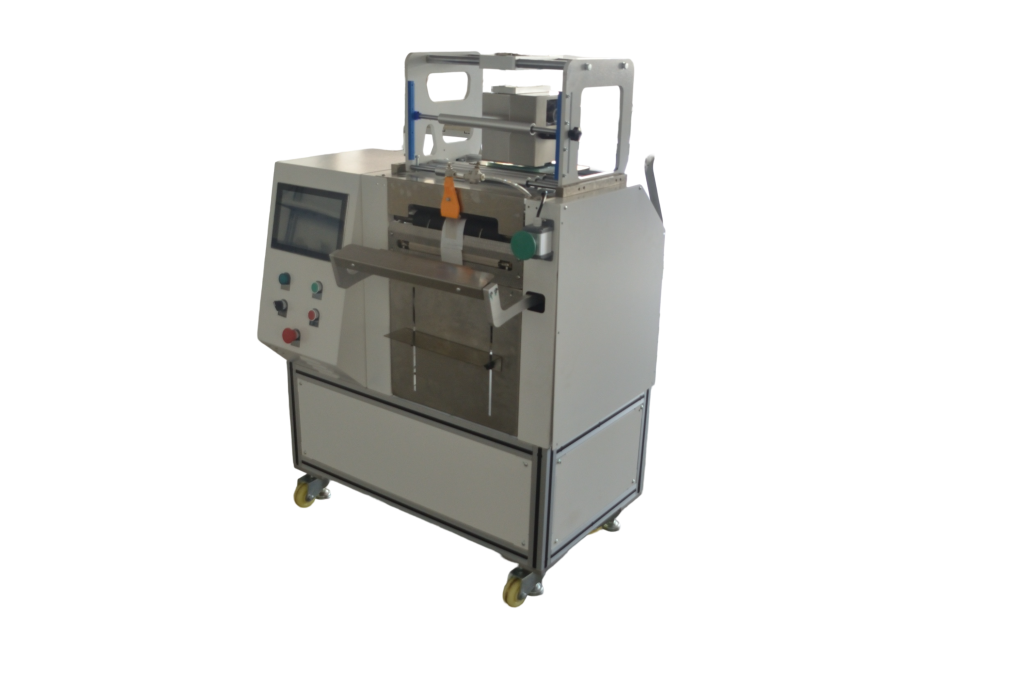
预开口连卷袋装袋机对卷膜的要求集中在三处:袋口是否真开口、膜面摩擦是否稳定、热封层是否匹配。以 JYZN-350GDK 预开口连卷袋机型为例,桌面上料、占地小,卷膜装上后先跑 20–30 袋看开口成功率,再连续跑 100 袋看跑偏和封口。
| Fenomeno | Possibili cause | Metodi di valutazione |
|---|---|---|
| 取袋时袋口粘连,空袋率高 | 预开口深度不足或开口处膜层回粘 | 停机抽取 10 袋手工撑开,记录一次撑开成功率;低于预期则换卷复测 |
| 膜路跑偏、袋位不稳 | 卷径不齐、膜面摩擦系数波动 | 用直尺量卷端面跳动,通常控制在数毫米内;同批膜换卷对比跑偏方向 |
| 封口虚封、拉断分离不一致 | 热封层结构与当前温度、压力不匹配 | 固定速度与压力,温度以 5℃ 为步长做梯度试封,看剥离与拉断表现 |
| 打码位置漂移 | 膜面张力波动或卷膜厚度公差大 | 在 TTO 打码前后各取 5 袋,量打印区到袋边距离,看偏差是否超工艺要求 |
误区一:只按总厚度选卷膜,不看热封层
总厚度相同,复合结构不同,封口窗口差别很大。复合膜、镀铝膜的热封层起封温度与压力响应不一样,按总厚度下单容易在上机后才发现封不牢。这是卷膜选型误区里最隐蔽的一条,图纸上完全看不出来。
替代做法是向供应商要结构说明,至少确认热封层材料与厚度占比,再用当前机型做温度梯度试封。JYZN-350GDK 这类伺服封口机型,封口参数可按配方保存,试封时把温度、压力、时间各记一组,量产直接调用。验证口径:连续 50 袋封口外观一致,拉断分离位置稳定。
误区二:把预开口当通用属性,不核对开口方式与深度
预开口是制袋环节把袋口预先分开,取袋、开袋一次到位。不同供应商的开口深度和开口侧别不统一,装袋机吸盘与吹嘴的配合会受影响。
采购时要核对单面开口还是双面开口、开口深度范围、开口处是否做过防回粘处理。用 JYZN-P350S 或 JYZN-P350 试袋时,先跑 30 袋统计一次撑开成功率,再跑 100 袋看空袋是否集中出现在某一段卷膜。集中出现说明卷膜批次一致性有问题,不是机器参数问题。
误区三:忽略卷径与卷芯,只看膜宽
卷径不齐会造成膜路张力波动,跑偏和打码漂移往往从这里来。桌面上料的机型对卷径和卷芯内径更敏感,卷太大放不稳,卷太小换卷频繁。
可执行的核对项:量卷端面跳动、量卷芯内径与机器放卷轴配合间隙、确认收卷松紧一致。换卷后先空跑 5–10 袋看膜路是否居中,再进正式节拍。卷径范围按机器说明书核对,不要凭经验目测。
误区四:用价格替代试袋,跳过上机验证
卷膜单价低但上机空袋率高,综合成本反而上升。空袋要人工返工,Stampante a trasferimento termico打码用的色带同样被浪费。
替代做法是把试袋当成采购流程的一步:用目标物料、目标袋型、目标节拍跑 100–200 袋,记录空袋率、跑偏次数、封口不良数。试袋通过再谈批量。预开口卷膜的规格可对照Confezionatrice per sacchetti pre-tagliati in rotolo continuo适用袋型说明核对,避免拿着不匹配的膜反复调机。
处置与复测:把变量一次只改一个
排查时不要同时换卷膜又调机器参数。先固定机器配方,只换卷膜对比;确认卷膜问题后再调温度、压力、速度。复测按 30 袋初判、100 袋确认、连续 300 袋看稳定性三段走,每段记录空袋率与封口不良数。若问题出在打码区,同步复核 TTO 参数与膜面张力。
如何预防复发:把卷膜写进验收清单
- 每批卷膜留样,标注结构、热封层、开口方式、卷径。
- 换批先跑 30 袋确认开口成功率与封口外观,再上量产。
- 把温度、压力、速度按卷膜批次存成配方,换产由 1 人完成,调整时间从十几分钟起。
- 记录空袋率与打码不良数,异常时先查卷膜批次再查机器。
卷膜选型误区大多能靠一次规范试袋暴露出来。需要按您的袋型和物料做适配验证?ContattaciRichiedi consigli sulla scelta del modello e un programma di prova dei sacchetti.