


袋詰め機の選定にあたっては、まず以下の5点を決定する必要があります:袋の形状とフィルム構造、ロットごとのサイクルタイム、印字機能の統合の有無、生産切り替えを担当する部署、検収時の測定方法。これら5項目のうちどれか1つでも決定されていないと、仕様書が生産ラインと合致しなくなります。本記事の表に従って項目ごとにチェックを入れ、その後、試運転に進んでください。
バッグ型と膜構造:まずはこれを確定してから、他のことを検討する
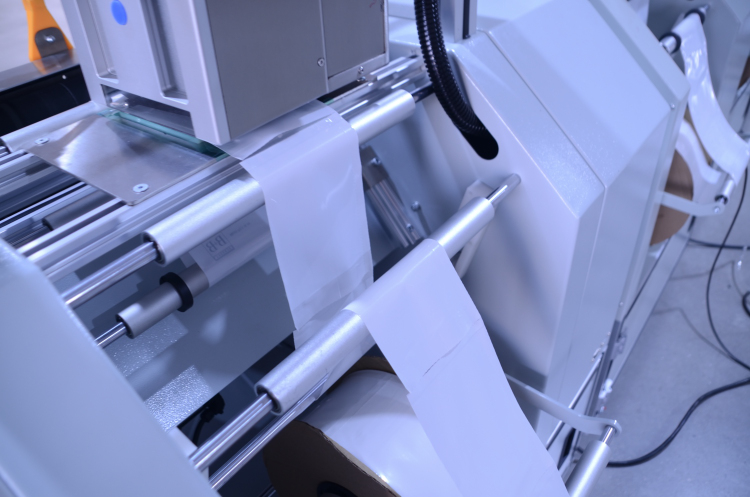
袋詰め機が安定して袋を取り出せるかどうかは、あらかじめ切り込みが入った袋の口部の形状とフィルムの構造によって決まり、機械の公称速度には依存しません。材料リストをサイズ、重量、形状の3つのカテゴリーに分類し、各カテゴリーに1つの袋規格を対応させます。複合フィルムやアルミ蒸着フィルムなどの構造については、同一の機械上でシールパラメータを検証する必要があり、サーボシールでは引き裂いて分離できることが求められる。
実施手順:代表的な3種類の材料をそれぞれ50袋ずつ取り出し、袋の幅、長さ、開口位置を記録する。サプライヤーに対応するフィルムロールを使用して試運転を行わせ、袋の取り出しが1回で完了するかどうかを確認する。判定基準:連続100袋の間に機械を停止して介入する必要が生じた回数は、通常、一桁以内に抑えるべきである。これを超える場合は、まず袋の形状やフィルムの構造を変更し、機械の調整を先に行わないこと。これは、AutoBag袋詰め機の機種選定において、最も見落とされがちなステップである。
ビート数はバッチ単位で計算され、ピーク値に基づいて計算されることはありません。
小ロット・フレキシブル生産ラインの真のコストは、ピーク時の速度ではなく、切り替え工程にある。1日の受注をロットに分割して検討する:1ロットの数量が多く、仕様の切り替えが少ない場合は、連続稼働のタクトタイムに注目すべきである。1ロットが数百個で、1日に5回以上仕様の切り替えがある場合は、切り替え時間とレシピ管理を優先して検討すべきである。
| 意思決定項目 | 判断基準 | アクションの検証 | よくある誤判断 |
|---|---|---|---|
| バッグ型と膜構造 | 袋の取り出しは一度で完了し、空の袋は取り出すことができます | 3種類の材料について、それぞれ50袋ずつ試験を行う | 袋の幅だけを見て、フィルムの構造を確認しない |
| ビートとバッチ | 注文ごとの数量と1日あたりの生産回転回数に基づいて計算する | 30分間連続走行時の停止回数を記録する | ピーク速度を用いて生産能力を見積もる |
| キャプチャ機能の統合 | タグの内容は即座に変更可能です | 現場で3組のラベル内容を修正する | まず機械を購入し、その後、マーキング装置を装備する |
| 生産切り替えの配合 | 1人で完了でき、調整時間は10数分程度から | 袋の規格を変更し、時間を計測する | メーカーのエンジニアが操作を行う |
| 検収基準 | 空袋率、封口強度、コード内容の可読性 | サンプリング表に従って項目ごとに記録する | 電源が入るかどうかだけを確認する |
速度に関する数値はあくまで参考値であり、サプライヤーには「切り替え時間+安定稼働のタクトタイム」の2項目を提示してもらう必要があり、単なる最高速度だけでは不十分です。袋の規格に基づいて互換性を確認する必要があり、以下を参照してください。プレカット連袋包装機適用される袋の形状に関する説明。
コード印字機能の統合か、それとも後付けか
ラベルの内容が頻繁に変更される生産ラインでは、TTOによるオンデマンド印刷により、プリプリントラベルの在庫が不要となり、ラベルの無駄をゼロにします。別々に調達する場合、袋詰めと印字の2つの制御システム、2回の位置合わせ、2社のサプライヤーが必要となります。一方、一体化ソリューションでは、袋詰め、シール、印字を1台の装置で完了させるため、中間工程を削減できます。確認事項:印刷制御システムが袋詰めシステムと同一のものか、ラベルテンプレートをレシピに保存できるか。現場で3組のラベル内容を変更し、所要時間を計測することが有効な検証となります。関連機種については以下をご覧ください。熱転写式マーキング機分類。
生産切り替えは誰が担当するのか、試運転の検収はどのように行うのか
パラメータ化されたレシピ管理の価値は、生産切り替えの際に顕著に表れます。サプライヤーに対し、1人で生産切り替え(袋の長さ、シール温度、印字内容の調整)を完了させるデモンストレーションを求め、その全工程の所要時間を計測しました。ほとんどの機種では、調整時間は10数分からかかり、具体的な所要時間は袋の規格の違いやフィルムロールの交換の有無によって異なります。判断基準:生産切り替えの過程で機械部品の取り外しや取り付けが不要であり、パラメータの設定がレシピ画面上で完了すること。生産切り替えのたびにメーカーのエンジニアを呼ぶ必要がある場合、この点は見積段階において長期的なコストとして換算されるべきである。
試運転は3つのステップで行います。自社製の材料とフィルムロールを使用して30分間稼働させ、停止回数とその原因を記録します。袋の規格を1回変更して時間を計測し、1人で操作可能であることを確認します。シール強度と印字の可読性を抜き取り検査し、サンプル数は通常、ロットごとに5~10袋とします。検収表には、空袋率、シール破断特性、ラベル記載内容の正確率を記録項目として記載し、双方が署名する。テーブル上での材料供給が可能で、設置面積が小さい機種は、スペースが限られた作業場に適している。試運転時には、材料供給の高さと操作スペースも併せて確認する。
見積りの基準と一般的な追加項目
見積書には、本体、印字モジュール、レシピソフトウェア、設置・試運転、予備部品、消耗品の6項目を明記する必要があります。一般的な追加項目には、非標準の袋型金型、追加のレシピライセンス、出張試運転回数、リボンおよびフィルムの最低注文数量などが含まれます。これらを契約書の付属書類に記載することで、機械全体の単価を比較するよりも、総コストをより正確に把握することができます。AutoBag袋詰め機の選定における最後のステップは、口頭での約束にとどまらず、検収基準を契約書に明記することです。袋の形状や材料に応じた適合性検証が必要であり、以下の手順を踏むことができます。お問い合わせ製品選定のアドバイスやサンプル袋の提案を入手する。