


フィルムロールの選定におけるよくある誤解が招く最も一般的な結果は、機械が先に故障することではなく、セット後に空袋率の上昇、フィルムのずれ、シール不良といった問題の発生です。調達担当者は、ロールフィルムを標準部品と見なしがちで、価格や総厚さだけを比較しがちです。実際には、袋の形状、開口方式、ヒートシール層、ロール径などを項目ごとに確認する必要があります。以下では、現象から対処法までの順序に沿って解説し、ロールフィルム選定における各誤りを、実行可能な検証手順と対応付けます。
不具合の調査:袋が空になっている、ズレている、密封が不十分な場合は、まずフィルムロールを確認する
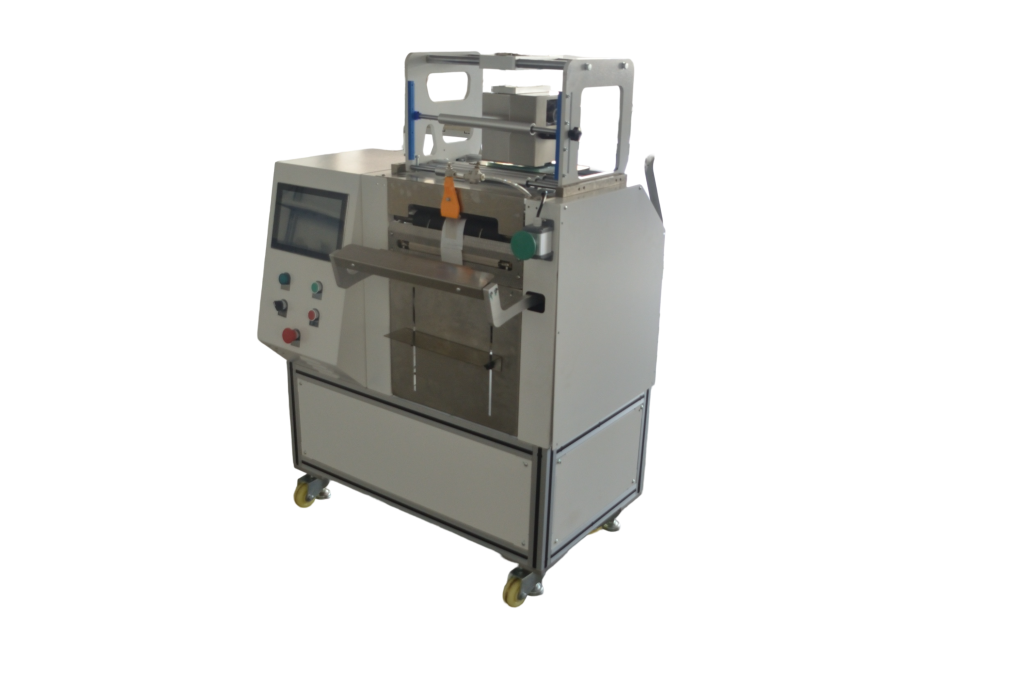
プレカットロール式袋詰め機におけるフィルムロールへの要件は、主に以下の3点に集約されます。袋口が確実に開くか、フィルム表面の摩擦が安定しているか、ヒートシール層が適合しているか、です。JYZN-350GDK プレカット連続ロール袋充填機を例にとると、卓上式で設置面積が小さく、フィルムロールを装着した後、まず20~30袋を試験運転して開口成功率を確認し、その後100袋を連続運転して偏りやシール状態を確認します。
| 現象 | 考えられる原因 | 判断方法 |
|---|---|---|
| 袋を取り出す際に袋の口がくっついてしまい、空袋の割合が高い | 開口部の深さが不十分、または開口部の膜層が再付着している | 機械を停止して10袋を取り出し、手作業で広げて、1回の展開成功率を記録する。予想を下回る場合は、ロールを取り替えて再測定する。 |
| フィルムの走行ずれ、袋の位置が不安定 | 巻径のばらつき、フィルム表面の摩擦係数の変動 | 定規を用いてロールの端面の振れを測定し、通常は数ミリメートル以内に抑える。同一ロットのフィルムをロールごとに交換し、偏向の方向を比較する。 |
| シールが不完全、引き裂き時の分離が不均一 | ヒートシール層の構造が、現在の温度および圧力と一致していない | 速度と圧力を一定に保ち、温度を5℃刻みで変化させながら段階的なシール試験を行い、剥離および引張破断の挙動を確認する。 |
| マーキング位置のずれ | フィルム表面の張力の変動、または巻取りフィルムの厚さの公差が大きい | TTO印字の前後でそれぞれ5袋ずつ取り出し、印字領域から袋の端までの距離を測定し、その偏差が工程要件を超えているかどうかを確認する |
誤解その1:総厚さだけでフィルムを選ぶ一方で、ヒートシール層を考慮しない
総厚さは同じでも、複合構造が異なると、シール性能に大きな差が生じます。複合フィルムやアルミ蒸着フィルムの熱シール層は、シール開始温度や圧力に対する反応が異なるため、総厚さだけで発注すると、実際に機械にセットしてからシールが不十分であることに気づくことがよくあります。これは、ロールフィルムの選定における誤解の中でも最も見落としやすい点であり、図面からは全く判断できません。
代替策としては、サプライヤーに構造説明書を求め、少なくともヒートシール層の材質と厚さの割合を確認した上で、現行機種を用いて温度勾配による試封を行うことです。JYZN-350GDK のようなサーボ式シール機の場合、シールパラメータはレシピとして保存可能です。試作時には温度、圧力、時間を各1セットずつ記録し、量産時にはそれを直接呼び出します。検証基準:50袋連続でシール外観が均一であり、引き裂いた際の分離位置が安定していること。
誤解その2:開口部の予定位置を汎用的な属性と見なし、開口部の形状や深さを確認しない
「予備開口」とは、製袋工程において袋の口部分をあらかじめ切り離し、袋の取り出しと開封を一度に行うことを指します。サプライヤーによって開口の深さや開口位置が統一されていないため、袋詰め機の吸盤とノズルの連携に影響が出る可能性があります。
購入の際は、片面開口か両面開口か、開口深度の範囲、開口部に再接着防止処理が施されているかどうかを確認してください。JYZN-P350S または JYZN-P350 を使用して試験を行う際は、まず 30 袋を処理して開封成功率を統計し、その後 100 袋を処理して、開封できない袋が特定のロールフィルムの一部に集中して発生していないかを確認してください。集中して発生している場合は、ロールフィルムのロット間の一貫性に問題があり、機械のパラメータの問題ではないことを示しています。
誤解その3:ロール径と芯を無視し、フィルムの幅だけを見る
ロールの直径にばらつきがあると、フィルム経路の張力に変動が生じ、これによって走行ずれや印字位置のずれが発生することが多い。テーブル式給紙の機種は、ロールの直径や芯の内径の影響をより受けやすく、ロールが大きすぎると安定して設置できず、小さすぎると頻繁にロール交換が必要になる。
実施すべきチェック項目:巻取り端面の振れを測定し、巻芯の内径と機械の巻き出し軸とのクリアランスを測定し、巻き取りの張力が均一であることを確認する。ロール交換後は、まず5~10袋を空運転してフィルム経路が中央に位置しているかを確認し、その後、正式なサイクルに入ります。ロール径の範囲は、機械の取扱説明書に基づいて確認し、経験や目測に頼らないでください。
誤解その4:試作袋の代わりに価格を基準とし、実機での検証を省略する
ロールフィルムの単価は安いものの、機械へのセット時の空袋率が高いため、総合コストはかえって上昇してしまう。空袋は手作業でやり直す必要があり、熱転写式マーキング機印字用のリボンも同様に無駄になっている。
その代わりに、試作を調達プロセスの一環として位置づける方法があります。対象となる材料、袋の形状、タクトタイムを用いて100~200袋を生産し、空袋率、走行ずれの回数、封口不良の数を記録します。試作の結果を踏まえて、生産ロットについて再協議を行います。あらかじめ切り込みが入ったロールフィルムの仕様については、以下を参照してください。プレカット連袋包装機適用される袋のタイプを確認し、適合しないフィルムを持って繰り返し機械の調整を行うことを避ける。
処理と再測定:変数は一度に1つだけ変更する
点検の際は、フィルムを交換しながら機械のパラメータを調整しないこと。まず機械の設定を固定し、フィルムのみを交換して比較を行う。フィルムの問題を特定してから、温度、圧力、速度を調整する。再測定は、「30袋で初期判定」、「100袋で確認」、「300袋連続で安定性を確認」という3段階で行い、各段階で空袋率とシール不良数を記録してください。問題が印字エリアにある場合は、TTOパラメータとフィルム表面の張力を同時に再確認してください。
再発を防ぐには:フィルム巻き取りを検収リストに記載する
- 各ロットのロールフィルムについては、構造、ヒートシール層、開封方法、ロール径を明記した上で、サンプルを保管する。
- まず30袋を試験生産し、開封成功率と封口の外観を確認してから、量産に移行する。
- 温度、圧力、速度をフィルムロールのロットごとにレシピとして保存しておけば、生産切り替えは1人で完了でき、調整時間は十数分からとなります。
- 空袋率と印字不良件数を記録し、異常が発生した場合は、まずフィルムロールのロットを確認し、その後機械を確認する。
フィルム選定における誤りは、多くの場合、一度の標準的な試作袋のテストで明らかになります。お客様の袋の形状や充填物に合わせた適合性検証が必要ですか?お問い合わせ製品選定のアドバイスやサンプル袋の提案を入手する。