


Die häufigste Folge von Fehlern bei der Auswahl der Folienrollen ist nicht, dass die Maschine vorzeitig ausfällt, sondern dass nach der Inbetriebnahme die Rate der leeren Beutel steigt, die Folie schief läuft und die Versiegelung nicht fest ist. Einkäufer neigen dazu, Folienrollen als Standardartikel zu betrachten und vergleichen lediglich den Preis und die Gesamtdicke. Tatsächlich müssen jedoch die Beuteltypen, Öffnungsarten, Heißsiegelschichten und Rollendurchmesser einzeln überprüft werden. Im Folgenden werden die Probleme nach ihrer Reihenfolge von Auftreten bis zur Behebung aufgeführt, wobei jeder Fehler bei der Auswahl der Folienrolle einer umsetzbaren Überprüfungsmaßnahme zugeordnet wird.
Fehlerbehebung: Leere Beutel, Schieflauf, unzuverlässiger Verschluss – zunächst die Folienrolle überprüfen
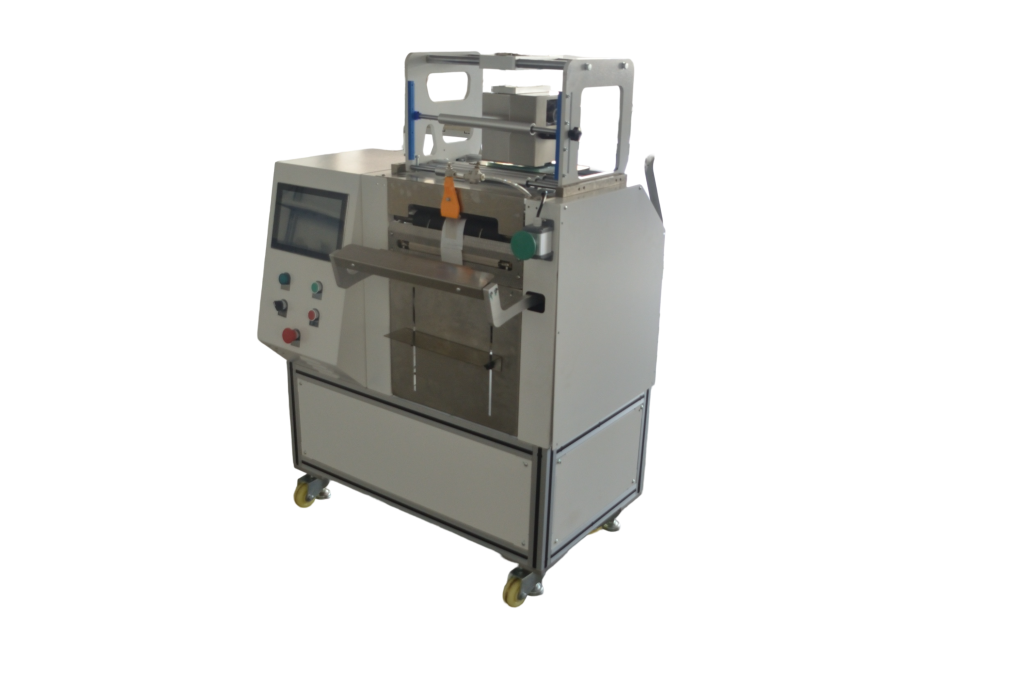
Die Anforderungen an die Folienrolle bei einer Abfüllmaschine für vorperforierte Beutel auf Rollen konzentrieren sich auf drei Punkte: ob die Beutelöffnung tatsächlich offen ist, ob die Reibung an der Folienoberfläche gleichmäßig ist und ob die Heißsiegelschicht geeignet ist. Am Beispiel des Modells JYZN-350GDK für vorperforierte Beutel auf Rollen: Die Maschine wird auf dem Tisch beschickt und benötigt wenig Platz. Nach dem Einlegen der Folienrolle werden zunächst 20–30 Beutel produziert, um die Erfolgsquote beim Öffnen zu überprüfen, anschließend werden 100 Beutel in Folge produziert, um die Laufgenauigkeit und die Versiegelung zu kontrollieren.
| Phänomen | Mögliche Ursachen | Beurteilungsmethode |
|---|---|---|
| Beim Entnehmen der Beutel kleben die Öffnungen zusammen, was zu einer hohen Quote an leeren Beuteln führt | Die Tiefe der vorgefertigten Öffnung ist unzureichend oder die Folie klebt an der Öffnung wieder fest | Bei Produktionsunterbrechung 10 Beutel entnehmen und manuell aufreißen; die Erfolgsquote beim Aufreißen protokollieren; liegt diese unter den Erwartungen, die Rolle austauschen und den Test wiederholen |
| Folie läuft schief, Beutelposition ist instabil | Uneinheitliche Rollendurchmesser, Schwankungen des Reibungskoeffizienten der Folienoberfläche | Die Rundlaufabweichung der Rollenendfläche wird mit einem Lineal gemessen und in der Regel auf wenige Millimeter begrenzt; Vergleich der Abweichungsrichtung bei Rollenwechsel innerhalb derselben Foliencharge |
| Unvollständige Versiegelung, ungleichmäßige Trennung beim Abreißen | Die Struktur der Heißsiegelbeschichtung stimmt nicht mit der aktuellen Temperatur und dem aktuellen Druck überein | Bei konstanter Geschwindigkeit und konstantem Druck werden Testversiegelungen mit Temperaturgradienten in 5-°C-Schritten durchgeführt, um das Ablöse- und Bruchverhalten zu untersuchen. |
| Verschiebung der Markierungsposition | Schwankungen der Oberflächenspannung der Folie oder große Toleranzen bei der Dicke der aufgerollten Folie | Man nimmt jeweils 5 Beutel vor und nach dem TTO-Druck, misst den Abstand vom Druckbereich zum Beutelrand und prüft, ob die Abweichung die Prozessanforderungen überschreitet. |
Irrtum Nr. 1: Die Folienrolle wird ausschließlich anhand der Gesamtdicke ausgewählt, ohne die Heißsiegelschicht zu berücksichtigen
Bei gleicher Gesamtdicke, aber unterschiedlicher Verbundstruktur können die Siegeleigenschaften stark variieren. Die Heißsiegelschicht von Verbundfolien und alubeschichteten Folien reagiert unterschiedlich auf Siegeltemperatur und Druck. Wenn man die Folie anhand der Gesamtdicke auswählt, stellt man oft erst nach dem Einlegen in die Maschine fest, dass die Versiegelung nicht fest genug ist. Dies ist einer der verstecktesten Fehler bei der Auswahl von Rollenfolien, der auf den Zeichnungen überhaupt nicht erkennbar ist.
Alternativ kann man vom Lieferanten eine Konstruktionsbeschreibung anfordern, um zumindest die Materialzusammensetzung und den Anteil der Heißsiegelschicht zu bestätigen, und anschließend mit dem aktuellen Modell einen Testversiegelungsvorgang mit Temperaturgradienten durchführen. Bei Servo-Versiegelungsmaschinen wie dem Modell JYZN-350GDK können die Versiegelungsparameter entsprechend der Rezeptur gespeichert werden. Bei den Testversiegelungen werden jeweils Temperatur, Druck und Zeit pro Versiegelungsgruppe notiert, um diese Werte bei der Serienproduktion direkt abzurufen. Prüfkriterium: 50 aufeinanderfolgende Beutel weisen ein einheitliches Versiegelungsbild auf, und die Reißstelle ist stabil.
Irrtum Nr. 2: Die vorgefertigten Aussparungen als universelle Eigenschaft betrachten, ohne die Art und Tiefe der Aussparungen zu überprüfen
Beim Voröffnen wird die Öffnung des Beutels bereits im Beutelherstellungsprozess vorab getrennt, sodass das Entnehmen und Öffnen des Beutels in einem Arbeitsgang erfolgt. Da die Öffnungstiefe und die Seite der Öffnung je nach Lieferant variieren, kann dies die Abstimmung zwischen den Saugnäpfen und den Blasdüsen der Befüllmaschine beeinträchtigen.
Prüfen Sie beim Einkauf, ob es sich um eine einseitige oder beidseitige Öffnung handelt, welchen Bereich die Öffnungstiefe abdeckt und ob die Öffnung gegen Wiederanhaftung behandelt wurde. Bei Testläufen mit den Modellen JYZN-P350S oder JYZN-P350 sollten zunächst 30 Beutel verarbeitet werden, um die Erfolgsquote beim Aufspannen zu ermitteln. Anschließend sollten weitere 100 Beutel verarbeitet werden, um festzustellen, ob die leeren Beutel konzentriert in einem bestimmten Abschnitt der Folienrolle auftreten. Ein konzentriertes Auftreten deutet auf ein Problem mit der Chargenkonsistenz der Folienrolle hin und nicht auf ein Problem mit den Maschinenparametern.
Irrtum Nr. 3: Die Rollenbahn und den Rollenkern außer Acht lassen und nur auf die Folienbreite achten
Uneinheitliche Rollenumfänge führen zu Schwankungen in der Bahnspannung, was häufig die Ursache für Bahnversatz und Abweichungen bei der Codierung ist. Modelle mit Tischbeschickung reagieren empfindlicher auf den Rollenumfang und den Innendurchmesser des Rollenkerns: Zu große Rollen liegen nicht stabil auf, zu kleine Rollen erfordern häufige Rollenwechsel.
Zu überprüfende Punkte: Messung der Rundlaufabweichung der Rollenendfläche, Messung des Innendurchmessers des Rollenkerns und des Passspiels zur Abwickelwelle der Maschine, Überprüfung der gleichmäßigen Spannung beim Aufwickeln. Nach dem Rollenwechsel zunächst 5–10 Beutel im Leerlauf laufen lassen, um zu prüfen, ob die Folienbahn zentriert ist, bevor der reguläre Takt aufgenommen wird. Den Rollen-Durchmesserbereich gemäß der Maschinenanleitung überprüfen; sich nicht auf Erfahrungswerte oder das Auge verlassen.
Irrtum Nr. 4: Den Preis anstelle einer Testverpackung heranziehen und die Überprüfung auf der Maschine überspringen
Die Stückkosten für Rollenfolie sind zwar niedrig, doch aufgrund der hohen Quote an leeren Beuteln in der Maschine steigen die Gesamtkosten im Gegenteil an. Leere Beutel müssen manuell nachbearbeitet werden,Thermotransfer-CodiergerätAuch die Farbbänder für die Codierung werden verschwendet.
Eine Alternative besteht darin, die Testproduktion als einen Schritt im Beschaffungsprozess zu betrachten: Dabei werden 100–200 Beutel mit dem Zielmaterial, dem Zielbeuteltyp und dem Zieltakt produziert, wobei die Leerbeutelquote, die Anzahl der Abweichungen und die Anzahl der fehlerhaften Verschlüsse erfasst werden. Nach bestandener Testproduktion wird die Produktionsmenge neu verhandelt. Die Spezifikationen der vorperforierten Folienrollen können abgeglichen werden.Verpackungsmaschine für vorperforierte Beutel auf RollenÜberprüfen Sie die Angaben zum geeigneten Beuteltyp, um zu vermeiden, dass die Maschine wiederholt auf eine nicht passende Folie umgestellt werden muss.
Bearbeitung und erneute Überprüfung: Ändern Sie jeweils nur eine Variable auf einmal.
Wechseln Sie bei der Fehlerbehebung nicht gleichzeitig die Folienrolle und passen Sie nicht die Maschinenparameter an. Legen Sie zunächst die Maschinenparameter fest und wechseln Sie nur die Folienrolle zum Vergleich; passen Sie erst dann Temperatur, Druck und Geschwindigkeit an, nachdem Sie ein Problem mit der Folienrolle bestätigt haben. Die erneute Prüfung erfolgt in drei Schritten: eine erste Beurteilung anhand von 30 Beuteln, eine Bestätigung anhand von 100 Beuteln und eine Überprüfung der Stabilität anhand von 300 aufeinanderfolgenden Beuteln. In jedem Schritt werden die Leerbeutelquote und die Anzahl der fehlerhaften Verschlüsse protokolliert. Liegt das Problem im Codierbereich, überprüfen Sie gleichzeitig die TTO-Parameter und die Folienspannung.
So beugen Sie einem Rückfall vor: Nehmen Sie die Folienrolle in die Abnahme-Checkliste auf
- Von jeder Rolle Folie ist ein Muster aufzubewahren, auf dem die Struktur, die Heißsiegelschicht, die Art der Öffnung und der Rollendurchmesser vermerkt sind.
- Zunächst werden 30 Beutel einer anderen Charge getestet, um die Erfolgsquote beim Öffnen und das Aussehen der Verschlüsse zu überprüfen, bevor die Serienproduktion aufgenommen wird.
- Temperatur, Druck und Geschwindigkeit werden je nach Foliencharge als Rezeptur gespeichert; der Produktionswechsel kann von einer Person durchgeführt werden, wobei die Einrichtungszeit bei etwa zehn Minuten beginnt.
- Erfassen Sie die Leersackquote und die Anzahl der fehlerhaften Codierungen. Bei Unregelmäßigkeiten überprüfen Sie zunächst die Folienrolle und anschließend die Maschine.
Die meisten Fehler bei der Auswahl der Folienrolle lassen sich durch einen einzigen normgerechten Testbeutel aufdecken. Benötigen Sie eine Anpassungsprüfung entsprechend Ihrem Beuteltyp und Ihrem Material?KontaktErhalten Sie Empfehlungen zur Produktauswahl und Vorschläge für Probesacklieferungen.