


Ob die Wartung der Folienrollen ordnungsgemäß durchgeführt wird, lässt sich anhand von zwei Kennzahlen beurteilen: der Anteil leerer Beutel nach einem Produktionswechsel und die Fehlerquote bei der Versiegelung. Vorperforierte Folienrollen verhalten sich je nach Struktur – wie beispielsweise bei Verbundfolien oder alubeschichteten Folien – unterschiedlich, weshalb sich auch die Schwerpunkte bei der Wartung der Folienrollen entsprechend ändern. Es wird empfohlen, Inspektionen in drei Zyklen durchzuführen – pro Schicht, pro Woche und pro Monat –, um Probleme bereits vor dem Produktionswechsel zu erkennen, anstatt erst nach einem Produktionsstillstand nachzufassen.
Anwendungsbereich für Kleinteile aus Metall: Die Spannung der Folie und die statische Aufladung stellen die Hauptprobleme dar
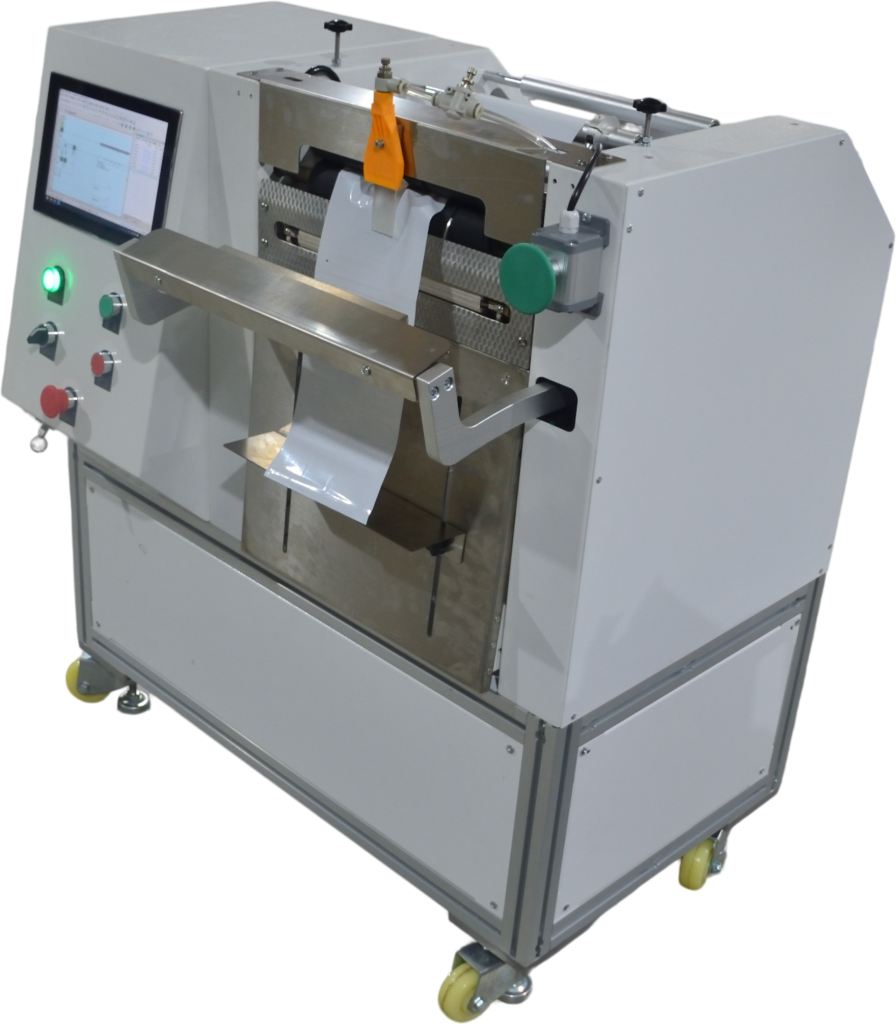
Bei Materialien wie Schrauben, Unterlegscheiben und O-Ringen, die ein geringes Einzelbeutelgewicht aufweisen und mit hoher Verpackungsgeschwindigkeit verarbeitet werden, sind das Herausfallen kleiner Metallteile und die elektrostatische Anhaftung an der Folienoberfläche häufige Störungen. Bei vorperforierten Folienrollen sind die Beutelöffnungen nach dem Abwickeln bereits getrennt; sobald die Folienspannung schwankt, verschiebt sich die Position der Beutelöffnung leicht, wodurch die Fehlerquote bei der Beutelentnahme steigt. Bei Verpackungsmaschinen für vorperforierte Beutel auf Rollen wie dem JYZN-P350 und dem JYZN-P350S ist die Parallelität zwischen Abwickelwelle und Führungsrolle ein entscheidender Prüfpunkt.
Vor jedem Schichtbeginn die Maschine manuell 2 bis 3 Umdrehungen drehen und prüfen, ob die Folienkante mit der Kante der Führungswalze ausgerichtet ist; die Abweichung sollte innerhalb von 1 bis 2 Millimetern liegen. Reinigen Sie die Abwickelrolle und die Antistatikbürste wöchentlich mit einem staubfreien Tuch. Laminatfolien neigen in Umgebungen mit einer Luftfeuchtigkeit unter 40% zur elektrostatischen Aufladung; es wird empfohlen, die Luftfeuchtigkeit in der Produktionshalle zwischen 45% und 60% zu halten. Überprüfen Sie monatlich, ob sich Metallspäne am Siegelmesserhalter angesammelt haben und dadurch die Siegelnaht unterbrochen wird. Bei Modellen mit servogesteuerter Siegel- und Trennvorrichtung sollten Sie gleichzeitig die Trennkante überprüfen.
Snacks und medizinische Verbrauchsmaterialien: Die Siegeltemperatur und der Voröffnungsbereich dürfen nicht verkleben
Bei Snacks kommt häufig alubeschichtete Folie zum Einsatz, während bei Verpackungen für Arzneimittel und medizinische Geräte höhere Anforderungen an die Sauberkeit der Beuteloberfläche gestellt werden. Eine gemeinsame Herausforderung bei beiden Anwendungsbereichen ist das Zusammenkleben des Voröffnungsbereichs unter der Wärmeeinwirkung beim Versiegeln, was die Erfolgsquote beim Öffnen der Beutel verringert. Bei integrierten Lösungen mit Thermotransferdruck erfolgt der Druck vor dem Versiegeln; daher sollte der Abstand zwischen dem TTO-Druckkopf und dem Versiegelungsmesser in die Inspektionsliste für die Wartung der Folienrolle aufgenommen werden.
Die Temperatur der Siegelklinge sollte wöchentlich mit Temperaturmesspapier oder einem Punktthermometer stichprobenartig gemessen werden; bei einer Abweichung von mehr als 5 Grad Celsius vom eingestellten Wert am Bedienfeld ist eine Kalibrierung erforderlich. Da aluminiumbeschichtete Folien eine schnelle Wärmeübertragung aufweisen, liegt die Siegeltemperatur in der Regel eine Stufe unter der von Verbundfolien; maßgeblich sind jedoch die Ergebnisse der Testbeutel. Monatlich sind 20 Beutel stichprobenartig zu prüfen. Dabei ist die Beutelöffnung mit dem Finger leicht auseinanderzuziehen; sie sollte sich in einem Zug öffnen lassen, ohne dass Fäden ziehen. Bei Produktionslinien für medizinische Produkte ist zudem die Spannung des TTO-Farbbands zu überprüfen. Falten im Farbband können zu fehlenden Druckzeilen führen. Die Farbbandspulen sind gemäß den Anleitungen zu JYZN-T107115 oder JYZN-T53115 in den angegebenen Intervallen auszutauschen.
Die Reinigungsschritte müssen in der richtigen Reihenfolge durchgeführt werden, um zu vermeiden, dass Fremdkörper in den Versiegelungsbereich gelangen: Zuerst die Maschine anhalten und verriegeln, dann den Abrollweg reinigen, anschließend den Versiegelungsmesserhalter reinigen und zuletzt die Führungsblöcke für die Vorperforation der Beutelöffnungen reinigen. Lassen Sie nach jeder Reinigung 3 bis 5 leere Beutel manuell durchlaufen, um sicherzustellen, dass die Folie reibungslos läuft und die Beutelöffnungen nicht schief sind, bevor Sie das Material zuführen.
Vergleich der Wartungsintervalle und Prüfpunkte für drei Szenarien
| Szene | Wichtige Komponenten | Regelmäßige Inspektion pro Schicht | Wöchentliche Inspektion | Monatliche Inspektion |
|---|---|---|---|---|
| Kleinteile aus Metall | Abwickelrolle, Führungsrolle, Antistatikbürste | Die Abweichung bei der Ausrichtung der Folienkanten darf 2 Millimeter nicht überschreiten | Reinigen Sie den Abwickelweg und überprüfen Sie die Bürsten | Entfernen von Spänen aus dem Halter des Verschlussmessers, Überprüfung der Messerschneide auf Brüche |
| Snacks | Halterung für das Verschlussmesser, Vorstanzbereich | Die Versiegelungsnaht ist durchgehend und weist keine Lücken auf | Prüfung der Siegeltemperatur mit Temperaturmessstreifen | Stichprobenprüfung der Versiegelung von 20 Beuteln |
| Medizinische Verbrauchsmaterialien | TTO-Druckkopf, Farbbandspule, Versiegelungsmesserhalterung | Der Ausdruck ist klar und es fehlen keine Zeilen | Prüfung der Farbbandspannung und auf Faltenbildung | Reinigung des Druckkopfes, Kalibrierung der Versiegelungstemperatur |
Die Werte und Häufigkeiten in der Tabelle dienen als allgemeine Richtwerte; die tatsächlichen Einstellungen werden je nach Membrankonstruktion und Werkstatumgebung feinabgestimmt. Informationen zu den Unterschieden bei der Vorbereitung von Verbundmembranen und aluminiumbeschichteten Membranen finden Sie unterEinseitig vorgeperforierte FolienrolleErläuterung der Struktur.
Allgemeiner Grundsatz: Der Arbeitsaufwand für die Wartung und Instandhaltung der Wickelfolie hängt von der Häufigkeit der Produktionsumstellungen ab.
Bei Produktionslinien mit kleinen Losgrößen und einer großen Produktvielfalt wird der Produktionswechsel von einer Person durchgeführt, wobei die Umrüstzeit bei etwa zehn Minuten beginnt. Je häufiger der Produktionswechsel erfolgt, desto häufiger müssen der Siegelmesserhalter und der Folienlaufweg gereinigt werden. Bei der Erstellung eines Wartungsplans für Folienrollen sollten zunächst drei Punkte überprüft werden: Ob die Vorperforation so ausgelegt ist, dass die Beutelöffnungen bereits im Beutelherstellungsprozess getrennt werden, um die Rate leerer Beutel zu senken; ob die parametrische Rezepturverwaltung es ermöglicht, Temperatur, Zugkraft und Beutellänge als Rezeptur zu speichern; und ob die Servo-Versiegelung ein stabiles Abreißen und Trennen gewährleistet. Diese drei Punkte bestimmen direkt den Arbeitsaufwand bei den täglichen Inspektionen.
Wartung und Instandhaltung können nicht losgelöst vom jeweiligen Modell betrachtet werden. Bei Modellen mit Tischbeschickung und geringem Platzbedarf, wie beispielsweise dem JYZN-220MY, ist der Inspektionszugang eng; daher wird empfohlen, Reinigungswerkzeuge und Inspektionscheckliste direkt neben dem Gerät aufzubewahren. Bei Modellen mit selbst entwickeltem Drucksteuerungssystem sollten die Sicherung und Wiederherstellung der Parameter in die monatlichen Wartungsmaßnahmen aufgenommen werden. Zur Überprüfung der spezifischen Schnittstellen und des Aufbaus des jeweiligen Modells können Sie folgende Informationen einsehen:JYZN-P350 Verpackungsmaschine für vorperforierte Beutel auf RollenProduktseite.
Hinweise zur Umsetzung und häufig gestellte Fragen
Die Lagerbedingungen der Folienrollen wirken sich direkt auf die Wartungsergebnisse aus. Es wird empfohlen, ungeöffnete Folienrollen flach zu lagern, um zu vermeiden, dass die Öffnung durch Druck wieder zusammenklebt. Die Umgebungstemperatur sollte zwischen 15 und 30 Grad Celsius liegen. Nach dem Öffnen sollten nicht vollständig verbrauchte Folienrollen erneut mit einer Feuchtigkeitsschutzfolie umwickelt werden; dies gilt insbesondere für aluminisierte Folien. Die Wartungsprotokolle sind in die Inspektionsliste einzutragen, wobei die Siegeltemperatur, die Spannungseinstellung und die Anzahl der fehlerhaften Beutel Punkt für Punkt festgehalten werden müssen, damit bei einem Produktionswechsel eine Vergleichsgrundlage vorliegt. Ob die Wartung der Folienrolle ordnungsgemäß durchgeführt wurde, lässt sich daran erkennen, ob das erste Stück nach dem Produktionswechsel auf Anhieb den Anforderungen entspricht und ob die Leerbeutelquote bei 50 aufeinanderfolgenden Beuteln stabil bleibt.
- Abweichung der Siegeltemperatur um mehr als 5 Grad Celsius: Vor der Produktion kalibrieren.
- Die Öffnung lässt sich nicht aufklappen: Überprüfen Sie die Wiederhaftung im Voröffnungsbereich und die Luftfeuchtigkeit in der Produktionshalle.
- Fehlende Zeilen beim Drucken: Überprüfen Sie die Spannung des TTO-Farbbands und die Sauberkeit des Druckkopfes.
- Folie läuft schief: Überprüfen Sie die Parallelität der Abwickelwelle und der Führungsrollen.
- Unterbrochene Versiegelungslinie: Reinigen Sie den Versiegelungsmesserhalter und überprüfen Sie die Temperatureinstellung.
Benötigen Sie eine Anpassungsprüfung für Ihren Beuteltyp und Ihr Material? Kontaktieren Sie uns, um Empfehlungen zur Auswahl und ein Angebot für Testbeutel zu erhalten.