


卷膜维护保养做得好不好,看两个数:换产后的空袋率与封口不良率。预开口连卷膜在复合膜、镀铝膜等结构上表现不同,卷膜维护保养的重点也随之变化。建议按每班、每周、每月三级周期执行点检,把问题卡在换产前,而不是等停线再查。
五金小件场景:走膜张力与静电是主要矛盾
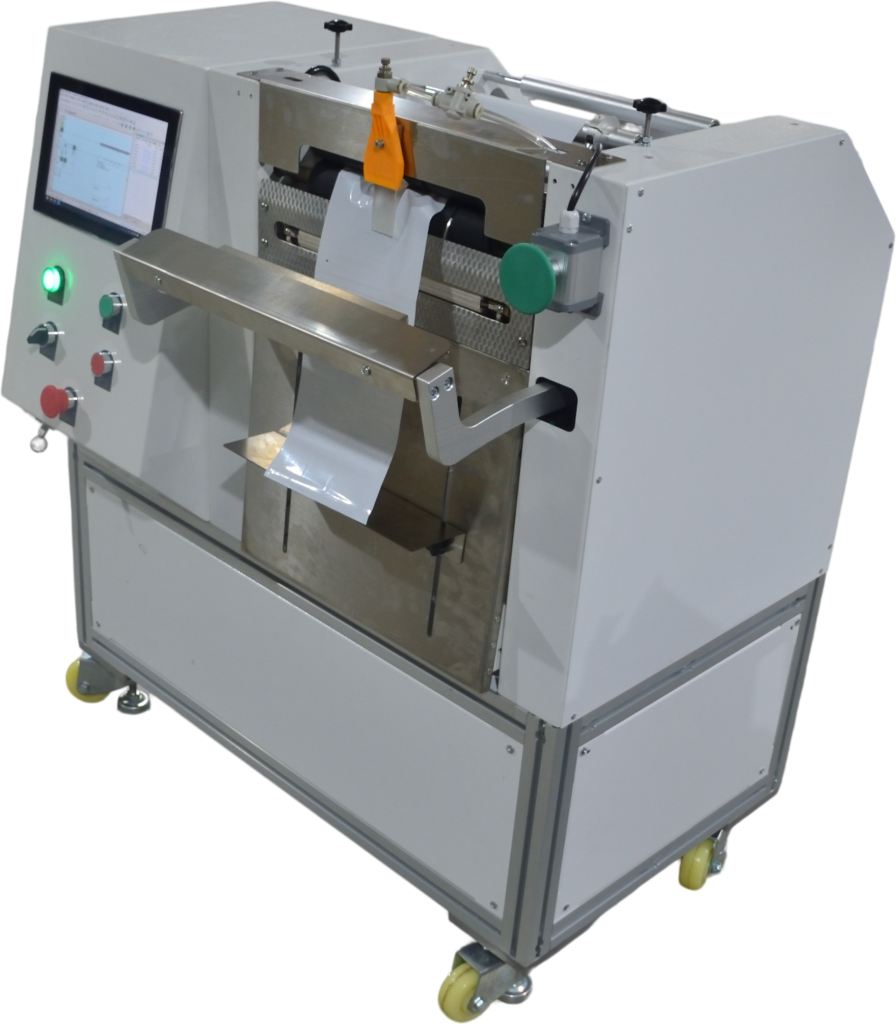
螺丝、垫片、O 型圈这类物料单袋重量轻、包装节拍快,五金小件掉料与膜面静电吸附是常见故障。预开口卷膜放卷后袋口已分开,走膜张力一旦波动,袋口位置就容易偏移,取袋失败率跟着上升。JYZN-P350 与 JYZN-P350S 这类预开口连卷袋包装机,放卷轴与导向辊的平行度是关键点检项。
每班开机前手动盘车 2 至 3 圈,看膜边是否与导向辊边缘对齐,偏差控制在 1 至 2 毫米以内。每周用无尘布清洁放卷轴与静电毛刷,复合膜在湿度低于 40% 的环境里容易起静电,建议车间湿度维持在 45% 至 60%。每月检查封口刀座是否因金属碎屑堆积导致封口线不连续,带伺服封口拉断分离的机型要同步检查拉断刀口。
休闲食品与医药耗材:封口温度与预开口区不能粘连
休闲食品多用镀铝膜,医药与医疗器械包装对袋面洁净度要求更高。这两类场景的共性难点是预开口区在封口热辐射下回粘,开袋成功率下降。带热转印打码的一体化方案在封口前完成打印,应把 TTO 打印头与封口刀座的距离一并纳入卷膜维护保养的点检范围。
每周用测温纸或点温计抽测封口刀面温度,与面板设定值偏差超过 5 摄氏度时要校准。镀铝膜导热快,封口温度一般比复合膜低一档,具体以试袋结果为准。每月抽查 20 袋,用手指轻拨袋口,应一次分开、无拉丝。医药类产线还要检查 TTO 色带张力,色带打皱会造成打印缺行,按 JYZN-T107115 或 JYZN-T53115 的说明书周期更换色带轴。
清洁动作要有顺序,避免把碎屑带进封口区:先停机上锁,再清放卷路径,然后清封口刀座,最后清袋口预开口导向块。每次清洁后手动走 3 至 5 袋空袋,确认走膜顺畅、袋口不歪再投料。
三类场景的保养周期与点检项对照
| シーン | 关键部件 | 每班点检 | 每周点检 | 每月点检 |
|---|---|---|---|---|
| 金物小物 | 放卷轴、导向辊、静电毛刷 | 膜边对齐偏差不超过 2 毫米 | 清洁放卷路径并检查毛刷 | 封口刀座碎屑清理、拉断刀口检查 |
| スナック菓子 | 封口刀座、预开口区 | 封口线连续、无虚封 | 测温纸抽测封口温度 | 抽查 20 袋袋口分离情况 |
| 医药耗材 | TTO 打印头、色带轴、封口刀座 | 打印内容清晰、无缺行 | 色带张力与打皱检查 | 打印头清洁、封口温度校准 |
表格里的数值与频次是通用起点,实际按膜结构与车间环境微调。复合膜、镀铝膜的准备差异,可参考片面プレカットロールフィルム的结构说明。
共性原则:卷膜维护保养的工作量和换产次数挂钩
小批量、多品种产线,换产由 1 人完成、调整时间从十几分钟起,换产越频繁,封口刀座与走膜路径的清洁频次就要越高。做卷膜维护保养方案时先确认三点:预开口设计是否在制袋环节预先分开袋口、降低空袋率;参数化配方管理能否把温度、张力、袋长存成配方;伺服封口能否稳定拉断分离。这三点直接决定日常点检的工作量。
维护保养不能脱离机型谈。桌面上料、占地小的机型如 JYZN-220MY,点检通道窄,建议把清洁工具与点检表放在设备旁。打印控制系统自研的机型,参数备份与恢复应纳入每月保养项。需要核对具体机型接口与结构,可查看JYZN-P350 预开口连卷袋包装机的产品页。
落地注意事项与常见问题
卷膜存放环境直接影响保养效果。未拆封卷膜建议平放,避免袋口受压回粘,环境温度控制在 15 至 30 摄氏度。拆封后未用完的卷膜应重新包覆防潮膜,镀铝膜结构尤其如此。保养记录要落到点检表上,逐条记录封口温度、张力设定和异常袋数,换产时才有对照依据。判断卷膜维护保养是否到位,看换产首件是否一次通过、连续 50 袋空袋率是否稳定。
- 封口温度偏差超过 5 摄氏度:先校准再生产。
- 袋口拨不开:检查预开口区回粘与车间湿度。
- 打印缺行:检查 TTO 色带张力与打印头清洁度。
- 膜边跑偏:检查放卷轴平行度与导向辊。
- 封口线断续:清封口刀座并复核温度设定。
需要按您的袋型和物料做适配验证?联系我们获取选型建议与试袋方案。