


L'efficacia della manutenzione dei rotoli di film si misura in base a due dati: il tasso di sacchetti vuoti dopo il cambio di produzione e il tasso di sigillature difettose. I rotoli di film pre-tagliati si comportano in modo diverso a seconda della struttura, come nel caso dei film compositi o dei film alluminati, e di conseguenza cambiano anche i punti chiave della manutenzione. Si consiglia di eseguire ispezioni a tre livelli di frequenza: per turno, settimanale e mensile, in modo da individuare eventuali problemi prima del cambio di produzione, anziché attendere l'arresto della linea per effettuare i controlli.
Contesto dei piccoli articoli di ferramenta: la tensione del film e l’elettricità statica rappresentano il principale problema
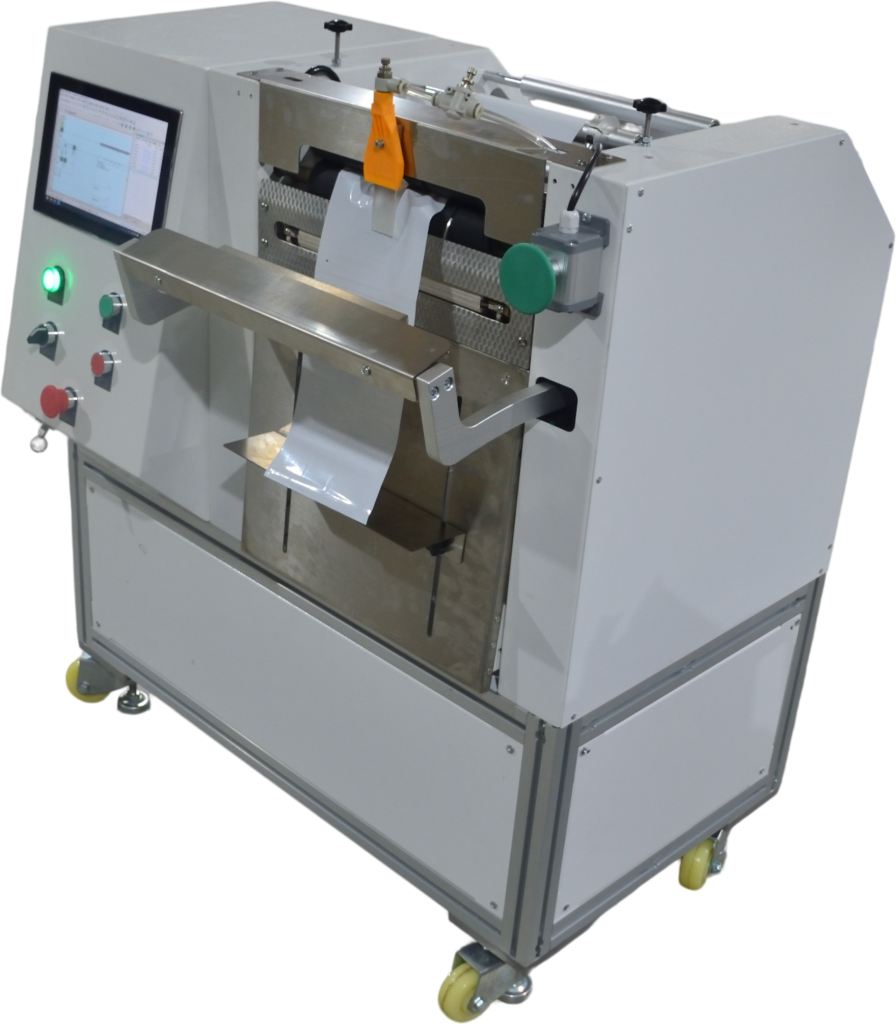
Viti, rondelle, O-ring e altri materiali simili, caratterizzati da sacchetti dal peso unitario ridotto e da cicli di confezionamento rapidi, presentano spesso problemi quali la caduta di piccoli componenti metallici e l’adesione elettrostatica alla superficie del film. Nei rotoli di film pre-tagliati, una volta srotolati, le aperture dei sacchetti sono già separate; se la tensione del film subisce fluttuazioni, la posizione delle aperture tende a spostarsi, con un conseguente aumento del tasso di errore nel prelievo dei sacchetti. Nelle confezionatrici per sacchetti in rotolo pre-aperti come i modelli JYZN-P350 e JYZN-P350S, il parallelismo tra il mandrino di svolgimento e i rulli di guida è un elemento chiave da controllare.
Prima dell'avvio di ogni turno, ruotare manualmente il rullo di 2-3 giri per verificare che il bordo del film sia allineato con il bordo del rullo di guida, mantenendo lo scostamento entro 1-2 millimetri. Pulire settimanalmente il mandrino di srotolamento e le spazzole antistatiche con un panno privo di pelucchi; il film composito tende ad accumulare elettricità statica in ambienti con umidità inferiore al 40%, pertanto si consiglia di mantenere l’umidità dell’officina tra il 45% e il 60%. Controllare mensilmente che l’accumulo di trucioli metallici sul supporto della lama di saldatura non causi discontinuità nella linea di saldatura; nei modelli dotati di sistema di taglio a servoazionamento, controllare contemporaneamente anche il tagliente.
Snack e prodotti farmaceutici monouso: la temperatura di sigillatura e la zona di pre-apertura non devono presentare aderenze
Gli snack utilizzano spesso pellicole alluminate, mentre gli imballaggi per prodotti farmaceutici e dispositivi medici richiedono un livello di pulizia della superficie del sacchetto ancora più elevato. La difficoltà comune a entrambe queste applicazioni è che l’area di pre-apertura si incolla a causa del calore irradiato durante la sigillatura, con conseguente riduzione della percentuale di successo nell’apertura del sacchetto. Le soluzioni integrate con codifica a trasferimento termico completano la stampa prima della sigillatura; pertanto, la distanza tra la testina di stampa TTO e il supporto della lama di sigillatura dovrebbe essere inclusa nell'ambito delle ispezioni di manutenzione del rotolo di pellicola.
Ogni settimana, misurare a campione la temperatura della lama di sigillatura utilizzando carta termometrica o un termometro a puntamento; effettuare la calibrazione quando lo scostamento rispetto al valore impostato sul pannello di controllo supera i 5 gradi Celsius. Poiché il film alluminato conduce rapidamente il calore, la temperatura di sigillatura è generalmente inferiore di un livello rispetto a quella del film composito; fare riferimento ai risultati delle prove sui sacchetti. Ogni mese, prelevare a campione 20 sacchetti e tirare delicatamente l’apertura con un dito: questa deve aprirsi in un solo movimento, senza formare filamenti. Nelle linee di produzione del settore farmaceutico è inoltre necessario controllare la tensione del nastro TTO; le pieghe nel nastro possono causare la mancanza di righe nella stampa. Sostituire periodicamente il rullo del nastro secondo le istruzioni riportate nei manuali JYZN-T107115 o JYZN-T53115.
Le operazioni di pulizia devono essere eseguite in ordine, per evitare di portare residui nella zona di saldatura: prima arrestare la macchina e bloccarla, poi pulire il percorso della bobina, quindi pulire il supporto della lama di saldatura e infine pulire i blocchi di guida della pre-apertura dell’estremità del sacchetto. Dopo ogni pulizia, far scorrere manualmente da 3 a 5 sacchetti vuoti per verificare che il film scorra senza intoppi e che l'apertura del sacchetto non sia storta, prima di ricaricare il materiale.
Confronto tra i cicli di manutenzione e le voci di ispezione per tre tipi di scenari
| Scena | Componenti chiave | Ispezione di ogni turno | Ispezione settimanale | Ispezioni mensili |
|---|---|---|---|---|
| Piccoli articoli di ferramenta | Svolgitore, rulli di guida, spazzole antistatiche | Lo scostamento nell'allineamento dei bordi della pellicola non deve superare i 2 millimetri | Pulire il percorso di svolgimento e controllare le spazzole | Pulizia dei residui dal supporto della lama di sigillatura, controllo della lama di taglio |
| Snack | Supporto per taglierina, zona di pre-taglio | Linea di sigillatura continua, senza sigillature mancanti | Misurazione della temperatura di sigillatura con strisce reattive | Controllo a campione di 20 sacchetti per verificare la presenza di strappi sull'apertura |
| Materiali di consumo per uso medico | Testina di stampa TTO, rullo del nastro, supporto della lama di taglio | Il contenuto stampato è nitido e non presenta righe mancanti | Controllo della tensione del nastro e della presenza di grinze | Pulizia della testina di stampa, calibrazione della temperatura di sigillatura |
I valori e le frequenze riportati nella tabella costituiscono un punto di partenza generale; nella pratica, occorre effettuare piccole regolazioni in base alla struttura della membrana e alle condizioni ambientali del capannone. Per quanto riguarda le differenze nella preparazione delle membrane composite e di quelle alluminate, si vedaPellicola in rotolo con preforature su un solo latoDescrizione della struttura.
Principio generale: il carico di lavoro relativo alla manutenzione dei rotoli di pellicola è correlato al numero di cambi di produzione
Nelle linee di produzione con piccoli lotti e ampia varietà di prodotti, il cambio di produzione viene effettuato da una sola persona e i tempi di regolazione partono da una decina di minuti; quanto più frequente è il cambio di produzione, tanto maggiore deve essere la frequenza di pulizia del supporto della lama di saldatura e del percorso del film. Quando si elabora un piano di manutenzione per le macchine per film in rotolo, occorre innanzitutto verificare tre aspetti: se il design con apertura predefinita separa in anticipo l’apertura del sacchetto durante la fase di produzione, riducendo così il tasso di sacchetti vuoti; se la gestione parametrizzata delle ricette consente di salvare temperatura, tensione e lunghezza del sacchetto come ricette; se la saldatura servoassistita garantisce una separazione stabile tramite strappo. Questi tre aspetti determinano direttamente il carico di lavoro delle ispezioni quotidiane.
La manutenzione non può essere considerata separatamente dal modello di macchina. Per i modelli con alimentazione dal piano di lavoro e ingombro ridotto, come il JYZN-220MY, il corridoio di ispezione è stretto; si consiglia quindi di tenere gli strumenti di pulizia e la scheda di ispezione accanto all’apparecchiatura. Per i modelli dotati di sistema di controllo della stampa sviluppato internamente, il backup e il ripristino dei parametri devono essere inclusi nelle operazioni di manutenzione mensili. È necessario verificare le interfacce e la struttura specifiche del modello; a tal fine, è possibile consultareConfezionatrice per sacchetti preforati in rotolo JYZN-P350La pagina del prodotto.
Precauzioni per l'installazione e domande frequenti
Le condizioni ambientali di stoccaggio dei rotoli di pellicola influiscono direttamente sull’efficacia della manutenzione. Si consiglia di conservare i rotoli non ancora aperti in posizione orizzontale, per evitare che l’apertura della confezione subisca pressioni che ne causino l’adesione, mantenendo la temperatura ambiente compresa tra 15 e 30 gradi Celsius. I rotoli aperti e non completamente utilizzati devono essere nuovamente avvolti in una pellicola antiumidità, in particolare nel caso delle pellicole con struttura alluminata. I dati relativi alla manutenzione devono essere riportati sulla scheda di ispezione, registrando punto per punto la temperatura di sigillatura, l’impostazione della tensione e il numero di sacchetti difettosi, in modo da disporre di un riferimento per il cambio di produzione. Per valutare se la manutenzione del rotolo di pellicola è stata eseguita correttamente, occorre verificare se il primo pezzo prodotto dopo il cambio di produzione supera il controllo al primo tentativo e se il tasso di sacchetti vuoti rimane stabile per 50 sacchetti consecutivi.
- Scostamento della temperatura di sigillatura superiore a 5 gradi Celsius: effettuare la calibrazione prima di riprendere la produzione.
- L'apertura del sacchetto non si stacca: controllare l'adesività della zona pre-aperta e l'umidità dell'ambiente di lavoro.
- Mancano delle righe nella stampa: controllare la tensione del nastro TTO e la pulizia della testina di stampa.
- Deviazione del bordo del film: controllare il parallelismo del mandrino di svolgimento e dei rulli di guida.
- Linea di sigillatura intermittente: pulire il supporto della lama di sigillatura e ricontrollare le impostazioni di temperatura.
Avete bisogno di una verifica di compatibilità in base al modello e al materiale dei vostri sacchetti? Contattateci per ricevere consigli sulla scelta del modello e un programma di test sui sacchetti.