


Kualitas pemeliharaan gulungan film dapat dinilai dari dua angka: tingkat kantong kosong setelah pergantian produksi dan tingkat segel yang tidak sempurna. Gulungan film dengan lubang awal menunjukkan kinerja yang berbeda-beda pada struktur seperti film komposit dan film berlapis aluminium, sehingga fokus pemeliharaan gulungan film pun ikut berubah. Disarankan untuk melakukan pemeriksaan rutin berdasarkan tiga siklus, yaitu per shift, per minggu, dan per bulan, guna mendeteksi masalah sebelum pergantian produksi, bukan menunggu hingga lini produksi dihentikan untuk melakukan pemeriksaan.
Aplikasi komponen logam kecil: Tegangan film dan muatan listrik statis merupakan masalah utama
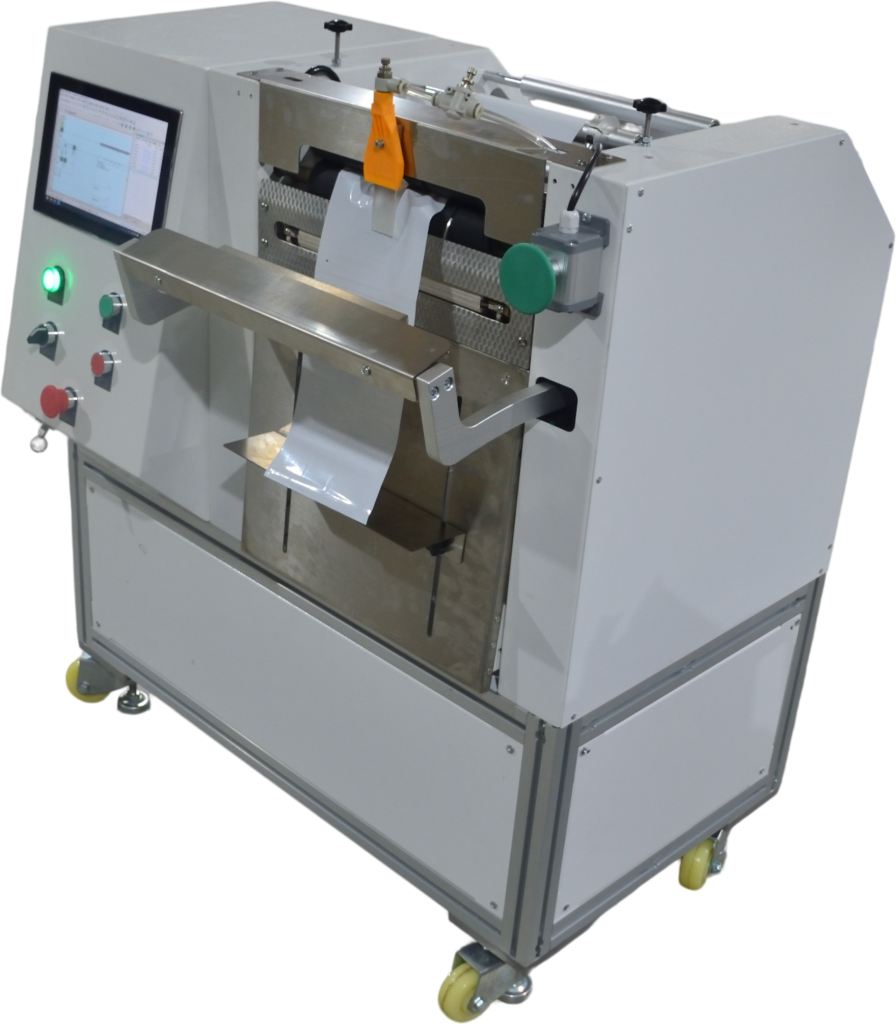
Bahan-bahan seperti sekrup, ring pengunci, dan cincin O memiliki berat per kantong yang ringan dan kecepatan pengemasan yang tinggi; masalah umum yang sering terjadi adalah terjatuhnya komponen logam kecil dan adhesi statis pada permukaan film. Pada film gulungan dengan lubang terbuka yang telah dibuka, setelah film digulung, ujung kantong sudah terpisah; jika tegangan film berfluktuasi, posisi ujung kantong mudah bergeser, sehingga tingkat kegagalan pengambilan kantong pun meningkat. Pada mesin pengemas kantong gulungan pra-terbuka seperti JYZN-P350 dan JYZN-P350S, keselarasan antara poros penggulung dan rol pemandu merupakan poin pemeriksaan yang sangat penting.
Sebelum mesin dinyalakan pada setiap shift, putar mesin secara manual sebanyak 2 hingga 3 putaran untuk memeriksa apakah tepi film sejajar dengan tepi rol pemandu; selisihnya harus dijaga agar tidak melebihi 1 hingga 2 milimeter. Setiap minggu, bersihkan poros penggulung dan sikat antistatis dengan kain bebas debu. Film komposit mudah menghasilkan muatan statis di lingkungan dengan kelembapan di bawah 40%; disarankan agar kelembapan di bengkel dijaga pada kisaran 45% hingga 60%. Setiap bulan, periksa apakah dudukan pisau penyegel mengalami garis penyegelan yang tidak kontinu akibat penumpukan serpihan logam; untuk model yang dilengkapi sistem pemisahan dengan pisau pemotong servo, periksa juga secara bersamaan kondisi mata pisau pemotong tersebut.
Makanan ringan dan bahan habis pakai farmasi: Suhu penyegelan dan area pra-bukaan tidak boleh saling menempel
Makanan ringan umumnya menggunakan film berlapis aluminium, sedangkan kemasan obat-obatan dan alat kesehatan memiliki persyaratan kebersihan permukaan kantong yang lebih tinggi. Tantangan umum pada kedua jenis aplikasi ini adalah area lubang pembuka menempel kembali akibat radiasi panas saat penyegelan, sehingga menurunkan tingkat keberhasilan pembukaan kantong. Solusi terintegrasi dengan pencetakan transfer panas (TTO) menyelesaikan proses pencetakan sebelum penyegelan; oleh karena itu, jarak antara kepala cetak TTO dan dudukan pisau penyegel harus dimasukkan ke dalam daftar pemeriksaan pemeliharaan gulungan film.
Setiap minggu, lakukan pengukuran acak terhadap suhu permukaan pisau penyegel menggunakan kertas pengukur suhu atau termometer titik; lakukan kalibrasi jika selisihnya dengan nilai yang ditetapkan pada panel melebihi 5 derajat Celcius. Film berlapis aluminium memiliki konduktivitas termal yang tinggi, sehingga suhu penyegelannya umumnya satu tingkat lebih rendah daripada film komposit; hasil uji kantong menjadi patokan utamanya. Setiap bulan, lakukan pemeriksaan acak terhadap 20 kantong; dengan jari, tarik perlahan bagian mulut kantong; kantong harus terpisah dalam satu tarikan dan tidak ada benang yang tersisa. Pada lini produksi produk farmasi, periksa juga tegangan pita TTO; pita yang kusut dapat menyebabkan baris cetakan terlewat. Gantilah gulungan pita secara berkala sesuai petunjuk pada manual JYZN-T107115 atau JYZN-T53115.
Proses pembersihan harus dilakukan secara berurutan untuk menghindari masuknya serpihan ke area penyegelan: pertama, hentikan mesin dan kunci, kemudian bersihkan jalur gulungan, lalu bersihkan dudukan pisau penyegel, dan terakhir bersihkan blok pemandu lubang awal pada ujung kantong. Setelah setiap pembersihan, jalankan 3 hingga 5 kantong kosong secara manual untuk memastikan film berjalan lancar dan mulut kantong tidak miring sebelum memasukkan bahan baku.
Perbandingan Siklus Perawatan dan Item Pemeriksaan pada Tiga Jenis Skenario
| Adegan | Komponen utama | Pemeriksaan rutin setiap shift | Pemeriksaan Mingguan | Pemeriksaan Bulanan |
|---|---|---|---|---|
| Perlengkapan logam kecil | Gulungan, rol pemandu, sikat antistatis | Penyimpangan penyelarasan tepi membran tidak boleh melebihi 2 milimeter | Bersihkan jalur penggulungan dan periksa sikat | Pembersihan serpihan pada dudukan pisau penyegel, pemeriksaan ujung pisau yang patah |
| Makanan ringan | Dudukan pisau pemotong, area pra-pembukaan | Garis penyegelan berkesinambungan, tanpa penyegelan yang tidak sempurna | Kertas pengukur suhu digunakan untuk mengukur suhu segel | Pemeriksaan acak terhadap 20 kantong untuk mengetahui kondisi bagian mulut kantong yang terlepas |
| Perlengkapan medis | Kepala cetak TTO, poros pita, dudukan pisau penyegel | Hasil cetakan jelas dan tidak ada baris yang terlewat | Pemeriksaan Ketegangan Pita dan Kerutan | Pembersihan kepala cetak, kalibrasi suhu penyegelan |
Nilai dan frekuensi dalam tabel ini merupakan titik awal umum; penyesuaian sebenarnya dilakukan sesuai dengan struktur membran dan lingkungan bengkel. Untuk perbedaan dalam persiapan membran komposit dan membran berlapis aluminium, silakan merujuk padaFilm gulungan dengan lubang terbuka di satu sisiPenjelasan mengenai strukturnya.
Prinsip umum: Beban kerja pemeliharaan dan perawatan film gulungan berkaitan dengan frekuensi pergantian produksi
Pada lini produksi dengan volume kecil dan variasi produk yang banyak, pergantian produksi dapat dilakukan oleh 1 orang dengan waktu penyesuaian mulai dari belasan menit; semakin sering pergantian produksi dilakukan, semakin sering pula pembersihan dudukan pisau penyegel dan jalur pergerakan film harus dilakukan. Saat menyusun rencana pemeliharaan film gulungan, pastikan terlebih dahulu tiga hal berikut: apakah desain lubang awal telah memisahkan mulut kantong terlebih dahulu pada tahap pembuatan kantong untuk mengurangi tingkat kantong kosong; apakah manajemen resep parametrik dapat menyimpan suhu, tegangan, dan panjang kantong sebagai resep; serta apakah penyegelan servo dapat memotong dan memisahkan kantong secara stabil. Ketiga hal ini secara langsung menentukan beban kerja pemeriksaan rutin.
Pemeliharaan dan perawatan tidak dapat dipisahkan dari tipe mesin. Untuk mesin dengan pengisian bahan di atas meja dan ukuran yang ringkas seperti JYZN-220MY, yang memiliki jalur inspeksi yang sempit, disarankan untuk meletakkan alat pembersih dan daftar periksa di samping peralatan. Untuk model yang menggunakan sistem kontrol cetak hasil pengembangan sendiri, pencadangan dan pemulihan parameter harus dimasukkan ke dalam daftar perawatan bulanan. Untuk memeriksa antarmuka dan struktur model tertentu, silakan lihatMesin Pengemas Kantong Gulungan dengan Lubang Terbuka JYZN-P350Halaman produk.
Hal-hal yang Perlu Diperhatikan Saat Kedatangan dan Pertanyaan Umum
Lingkungan penyimpanan gulungan film secara langsung memengaruhi hasil pemeliharaan. Gulungan film yang belum dibuka disarankan untuk diletakkan mendatar, agar mulut kantong tidak tertekan dan menempel kembali; suhu lingkungan harus dijaga antara 15 hingga 30 derajat Celcius. Gulungan film yang telah dibuka namun belum habis harus dibungkus kembali dengan lapisan pelindung kelembapan, terutama untuk film berlapis aluminium. Catatan pemeliharaan harus dicatat dalam daftar pemeriksaan, dengan mencatat secara rinci suhu penyegelan, pengaturan tegangan, dan jumlah kantong yang tidak normal, sehingga ada dasar perbandingan saat pergantian produksi. Untuk menilai apakah pemeliharaan gulungan film telah dilakukan dengan baik, perhatikan apakah produk pertama pada pergantian produksi lolos dalam sekali coba dan apakah tingkat kantong kosong tetap stabil selama 50 kantong berturut-turut.
- Penyimpangan suhu penyegelan melebihi 5 derajat Celcius: lakukan kalibrasi terlebih dahulu sebelum melanjutkan produksi.
- Bagian mulut kantong tidak bisa dibuka: Periksa apakah bagian yang sudah dipotong sebelumnya menempel kembali dan tingkat kelembapan di bengkel.
- Ada baris yang terlewat saat mencetak: Periksa ketegangan pita TTO dan kebersihan kepala cetak.
- Film menyimpang dari jalur: Periksa kesejajaran poros penggulung dan rol pemandu.
- Garis penyegelan terputus-putus: Bersihkan dudukan pisau penyegel dan periksa kembali pengaturan suhu.
Perlu melakukan verifikasi kesesuaian berdasarkan jenis kantong dan bahan Anda? Hubungi kami untuk mendapatkan saran pemilihan produk dan rencana uji coba kantong.