


Il fulcro della conformità agli standard relativi alle pellicole in rotolo non si esaurisce con l’ottenimento di un rapporto di collaudo da parte del fornitore, ma consiste nella riproducibilità di tre parametri sulla propria linea di produzione: deviazione dello spessore, percentuale di apertura effettiva delle fessure pre-tagliate e adesione della marcatura. La maggior parte dei fallimenti nelle procedure di collaudo deriva dal fatto che i parametri riportati sulla carta vengono considerati come conclusioni definitive relative alla linea di produzione. Di seguito vengono illustrati gli errori comuni, i principi di base, le tabelle di correzione e le liste di controllo per l’autoverifica.
Idea sbagliata n. 1: basta che il valore nominale dello spessore corrisponda, non occorre preoccuparsi delle tolleranze
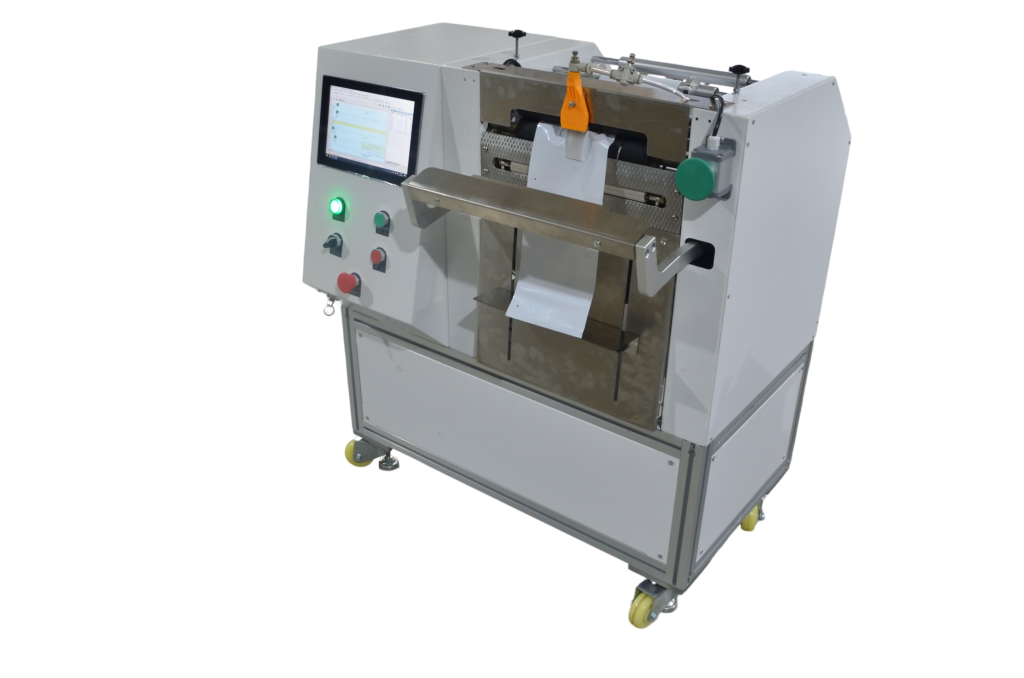
La tolleranza dello spessore del film in rotolo influisce direttamente sulla resistenza della saldatura e sulla stabilità dell'avanzamento del film. Lo spessore nominale tipico dei film compositi rientra nell'intervallo 0,05–0,12 mm, ma lo spessore effettivo del materiale in entrata presenta spesso fluttuazioni di circa ±8%. Quando lo spessore è troppo sottile, la quantità di materiale termofusibile nell’area di saldatura è insufficiente e la separazione mediante saldatura servoassistita rischia di risultare irregolare; se invece lo spessore è eccessivo, la corsa di azione della lama di taglio e delle ventose risulta insufficiente, con un conseguente aumento della percentuale di sacchetti vuoti.
Metodo di valutazione: non limitarsi a considerare il “valore medio” riportato dal fornitore, ma richiedere i dati relativi allo spessore delle tre sezioni (inizio, centro e fine) dello stesso rotolo di pellicola e verificare tali valori misurando con un micrometro tre punti (sinistra, centro e destra) lungo la larghezza della pellicola. Per la maggior parte dei modelli, si raccomanda di limitare la variazione di spessore all’interno dello stesso lotto entro ±51 TP3T prima di avviare la produzione. I dati relativi allo spessore devono essere associati al numero di lotto del rotolo di pellicola; in caso contrario, non sarà possibile tracciarli dopo il cambio di lotto.
Controllo delle correlazioni con i movimenti dell'apparecchiatura
- Misurare la lunghezza di separazione dell'apertura del sacchetto nella sezione pre-aperta e verificare se vi sia un margine sufficiente rispetto alla corsa della ventosa per l'apertura del sacchetto.
- Eseguire 50 cicli consecutivi con la stessa formulazione, registrando il numero di sacchetti vuoti e il numero di fallimenti nella chiusura.
- Quando la variazione di spessore supera un livello di specifica, richiamare nuovamente la formula parametrizzata ed eseguire un test sui sacchetti.
Errore n. 2: se si esegue la pre-apertura, ciò equivale a dire che l’apertura è conforme
Il design con apertura preliminare consiste nel separare in anticipo l’apertura del sacchetto durante la fase di produzione, consentendo di prelevare e aprire il sacchetto in un unico passaggio, con l’obiettivo di ridurre la percentuale di sacchetti vuoti. Tuttavia, “avere un’apertura” e “avere un’apertura efficace” sono due cose diverse. Se nel punto di apertura del materiale in entrata si verificano fenomeni di adesione dello strato di pellicola, una profondità di apertura insufficiente o uno spostamento della posizione, quando la ventosa della macchina insaccatrice afferra il sacchetto, può capitare che il materiale venga inserito prima che il sacchetto si sia aperto.
La procedura corretta consiste nel definire il tasso di apertura effettivo: prelevare in modo continuativo 100 sacchetti alla velocità della linea di produzione e calcolare la percentuale di sacchetti in cui, dopo l’azione della ventosa, l’apertura è completamente aperta e consente un’alimentazione regolare del materiale; si raccomanda che tale percentuale non sia inferiore a 98%. Se il valore è inferiore, verificare innanzitutto la profondità di apertura e la tensione di avvolgimento del rotolo di pellicola, quindi controllare la posizione delle ventose; non modificare prima i parametri dell’apparecchiatura. La conformità degli standard relativi ai rotoli di pellicola è l’aspetto più facilmente aggirabile dalle argomentazioni dei fornitori; il collaudo deve basarsi su un campionamento continuo.
| Identificazione degli errori | Dove sta l'errore? | Come procedere correttamente | Metodi di verifica |
|---|---|---|---|
| Il fornitore dice che basta che sia già preforato | Validità dell'apertura non definita | Tasso di apertura effettivo calcolato su 100 sacchetti consecutivi | Misurazione effettuata alla velocità della linea di produzione, con registrazione del numero di sacchetti non aperti |
| Più profonda è l'apertura, meglio è | Una profondità eccessiva provoca un assottigliamento della zona di saldatura | Profondità dell'apertura e margine sufficiente lungo la linea di sigillatura | Dopo la sigillatura, eseguire il test di separazione per strappo |
| Non è necessario ripetere il test quando si passa a un altro lotto | Tensione di avvolgimento e variazioni nella struttura dello strato di pellicola | Il primo rotolo di ogni lotto sottoposto a controllo a campione | Primo giro: 50 sacchi; registrazione della percentuale di sacchi vuoti |
Per quanto riguarda l'abbinamento tra la pellicola pre-fustellata e l'attrezzatura, è possibile fare un confronto conConfezionatrice per sacchetti pre-tagliati in rotolo continuoPer la struttura di stesura della pellicola, verificare la posizione dell'apertura del sacchetto e la corsa della ventosa. Qualsiasi variazione relativa alla profondità dell'apertura, alla larghezza della pellicola o alla lunghezza del sacchetto richiede una nuova elaborazione delle statistiche relative al tasso di apertura effettivo.
Errore n. 3: se la stampa non è ben fissata, il problema è sicuramente dovuto alla macchina TTO
L'adesione della marcatura a trasferimento termico (TTO) è determinata congiuntamente dal nastro, dalla temperatura, dalla pressione, dal tempo di permanenza e dalla superficie del film. Se il valore di corona della superficie del film è insufficiente o se sulla superficie sono presenti agenti di migrazione, la stessa marcatrice può garantire una marcatura resistente sul rotolo A, mentre sul rotolo B la marcatura si stacca semplicemente strofinando con la mano. Attribuire il problema di adesione direttamente a un guasto dell’apparecchiatura spesso comporta che il problema si ripresenti anche dopo la sostituzione della macchina.
Procedura di autoverifica: fissare innanzitutto i parametri di marcatura, quindi ripassare al rotolo di pellicola di cui è nota la conformità ed eseguire la stampa di 10 etichette; se l’adesione risulta normale, significa che il problema risiede nella superficie della pellicola e non nell’apparecchiatura. Eseguire quindi un test di distacco utilizzando nastro adesivo 3M: se i bordi dell’etichetta non si sollevano e la stampa non si stacca, il prodotto può essere considerato idoneo alla linea di produzione. Il valore di corona della superficie della pellicola è generalmente consigliato a 38 dyn/cm o superiore, ma fa fede la misurazione effettiva effettuata durante la marcatura.
La conformità agli standard relativi ai rotoli di pellicola nella fase di marcatura consiste nel registrare il lotto del rotolo di pellicola insieme alla formula di marcatura. È qui che si manifesta il valore della soluzione integrata: insaccamento, sigillatura e marcatura vengono eseguiti da un’unica macchina, riducendo le fasi intermedie e consentendo di bloccare il rotolo di pellicola e i parametri di marcatura nell’ambito della stessa formula. Per quanto riguarda l’unità di marcatura, si può fare riferimento aStampante a trasferimento termicoConfigurazione del nastro e della testina di stampa.
Lista di controllo per l'autoverifica dei rotoli di pellicola prima della messa in produzione
- Spessore: tre sezioni (inizio, centro e fine) e tre punti (sinistra, centro e destra); verificare che la deviazione rientri entro ±51 TP3T e registrare il numero di lotto.
- Tasso di apertura effettivo: velocità della linea di produzione di 100 sacchetti consecutivi; il risultato è considerato soddisfacente se il valore statistico è ≥98%.
- Rottura della saldatura: osservare 50 sacchetti consecutivi per verificare che la rottura della saldatura servoassistita avvenga in modo regolare e che non vi siano saldature difettose.
- Aderenza della stampa: quando si rimuove il nastro adesivo 3M, la scritta non si stacca; è necessario ripetere il test ogni volta che si sostituisce il rotolo di pellicola.
- Registrazione della ricetta: il cambio di produzione è stato effettuato da una sola persona; il tempo necessario per la regolazione è stato di una decina di minuti; la conferma dei parametri è stata archiviata.
- Compatibilità: quando si passa da una struttura all’altra (ad esempio, film composito, film alluminato), verificare che la finestra di temperatura di sigillatura non superi i limiti.
La scheda di autocontrollo deve essere associata al lotto del rotolo di pellicola e al numero di formula dell’attrezzatura; entrambi sono indispensabili ai fini della tracciabilità. Per i rotoli di pellicola che hanno superato i test sui sacchetti campione, nella fase di produzione in serie è comunque necessario sottoporre a un nuovo controllo a campione il primo rotolo di ogni lotto, concentrandosi in particolare sulla sezione della pre-apertura e sull’area di marcatura.
Domande frequenti
A quale valore deve essere mantenuta la tolleranza dello spessore del film arrotolato per essere considerata conforme?
Nella maggior parte dei casi di confezionamento flessibile, si raccomanda che la variazione di spessore all’interno di un lotto sia contenuta entro ±5%. Se si supera tale intervallo, ne risentiranno sia la resistenza della saldatura che la stabilità dell'apertura. Effettuare una nuova misurazione con un micrometro in tre punti (sinistra, centro e destra) lungo la larghezza del film e in tre sezioni (inizio, centro e fine) lungo la lunghezza del rotolo, confrontando i risultati con il rapporto del fornitore.
Come si misura con precisione il tasso di apertura effettivo di un rotolo di pellicola pre-tagliata?
Prelevare consecutivamente 100 sacchi alla velocità effettiva della linea di produzione e calcolare la percentuale di sacchi in cui, dopo l’azione delle ventose, l’apertura del sacco risulta completamente aperta e il riempimento avviene senza intoppi; si raccomanda che tale percentuale non sia inferiore a 98%. Durante la misurazione non ridurre la velocità, poiché i dati ottenuti a velocità ridotta non sono rappresentativi delle prestazioni in produzione. Se il valore è inferiore a quello indicato, verificare innanzitutto la profondità di apertura e la tensione di avvolgimento, quindi controllare la corsa delle ventose.
Il codice TTO si cancella con un semplice sfregamento della mano: la macchina è guasta?
Nella maggior parte dei casi il problema riguarda la superficie della pellicola, non un guasto dell’apparecchiatura. Fissare innanzitutto i parametri di stampa, sostituire il rotolo di pellicola con uno di comprovata idoneità ed eseguire la stampa di 10 etichette; se l’adesione risulta normale, il problema risiede nel valore di corona della superficie della pellicola o negli additivi di migrazione. Eseguire un test di pelatura utilizzando nastro adesivo 3M: se la scritta non si stacca, ciò può essere considerato un criterio di accettabilità per la linea di produzione; in genere si consiglia un valore di corona della superficie della pellicola superiore a 38 dyn/cm.
Per cambiare il rotolo di pellicola è necessario modificare nuovamente la formulazione?
Di norma, non è necessario per le stesse specifiche e lo stesso lotto. In caso di variazioni relative allo spessore, alla larghezza del film o alla lunghezza del sacchetto, oppure quando si passa a film con strutture diverse, come film compositi o film alluminati, è necessario richiamare nuovamente la formula parametrizzata ed eseguire un test di produzione. Il vantaggio della gestione delle formule parametrizzate è che il cambio di produzione può essere effettuato da una sola persona, con tempi di regolazione a partire da una decina di minuti, a condizione che la formula sia già stata associata alle specifiche del rotolo di film.
È necessario effettuare una verifica di compatibilità del film in rotolo in base al modello della vostra busta e al materiale utilizzato?ContattaciRichiedi consigli sulla scelta del modello e un programma di prova dei sacchetti.