


卷膜标准合规的核心,不是拿到一份供应商检测报告就结束,而是三项指标能在你的产线上复现:厚度偏差、预开口有效张开率、打码附着力。多数验收翻车,源于把纸面参数当成产线结论。以下按误区、原理、纠偏表格、自查清单展开。
误区一:厚度标称值对上就行,公差不用管
卷膜厚度公差直接影响封口强度与走膜稳定性。复合膜常见标称厚度在0.05–0.12 mm区间,来料实际往往存在±8%上下的波动。厚度偏薄时,封口区域热熔量不足,伺服封口拉断分离容易不齐;偏厚则开口刀与吸盘动作行程不够,空袋率上升。
判断方法:不要只看供应商报告的“平均值”,要求提供同一卷膜头、中、尾三段的厚度记录,并用千分尺在膜宽方向取左中右三点复核。多数机型建议把批次内厚度偏差收敛到±5%以内再上线。厚度数据必须绑定膜卷批次号,否则换批后无法追溯。
与设备动作的关联检查
- 量取预开口段袋口分离长度,对照吸盘开袋行程是否留有余量。
- 用同一配方连续跑50袋,记录空袋数与封口拉断失败次数。
- 厚度变化超过一个规格档位时,重新调用参数化配方并试袋。
误区二:预开口做了,就等于开口合格
预开口设计指制袋环节预先分开袋口,取袋、开袋一次到位,目的是降低空袋率。但“有开口”和“开口有效”是两件事。来料开口处若存在膜层粘连、开口深度不足或位置偏移,装袋机吸盘抓取时仍会出现未张开就送入物料的情况。
正确做法是定义有效张开率:在产线速度下连续取100袋,统计吸盘作用后袋口完全张开且能顺利入料的袋数占比,建议不低于98%。低于该值先查开口深度与膜卷收卷张力,再查吸盘位置,不要先改设备参数。卷膜标准合规在这一项上最容易被供应商话术绕过,验收必须落到连续取样。
| 误区判断 | 错在哪 | 正确做法 | 验证方式 |
|---|---|---|---|
| 供应商说预开口了就行 | 未定义张开有效性 | 按连续100袋统计有效张开率 | 产线速度下实测,记录未张开袋数 |
| 开口越深越好 | 过深导致封口区减薄 | 开口深度与封口线留足余量 | 封口后做拉断分离检查 |
| 换批次不用复测 | 收卷张力与膜层结构变化 | 每批次抽检首卷 | 首卷跑50袋记空袋率 |
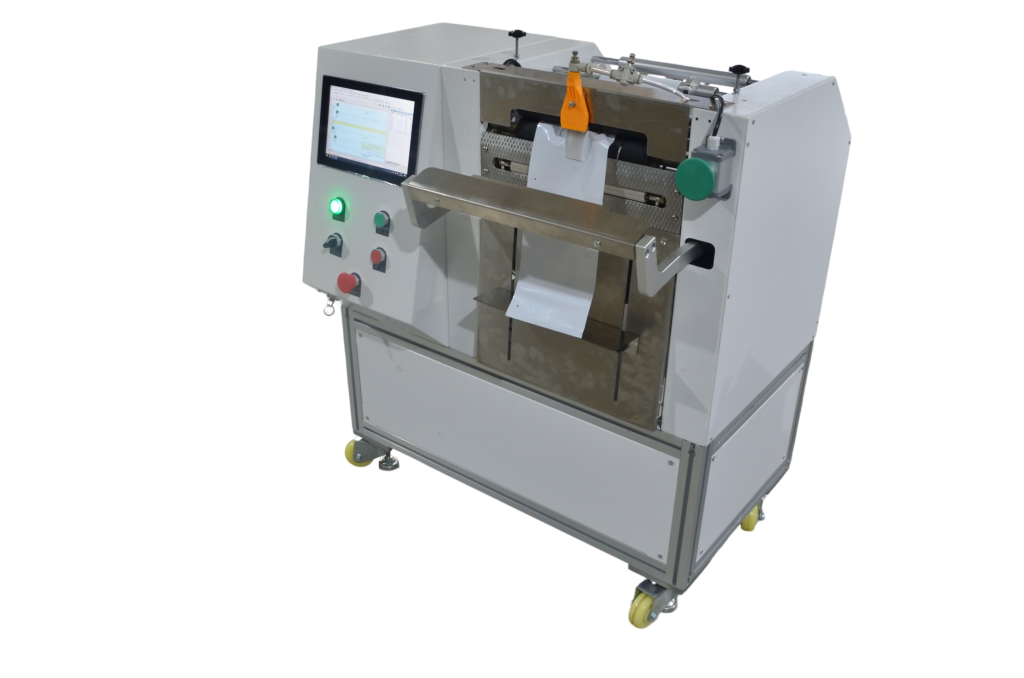
涉及预开口膜与设备的匹配,可对照Máquina de embalagem de sacos em rolo com abertura pré-formada的走膜结构,确认袋口位置与吸盘行程。开口深度、膜宽、袋长三项任一变化,都应重跑一次有效张开率统计。
误区三:打码不牢,一定是TTO机器的问题
TTO热转印打码的附着力由色带、温度、压力、停留时间与膜面共同决定。膜面电晕值不足或表面有迁移助剂时,同一台打码机在A卷膜上牢、在B卷膜上用手一擦就掉。把附着力问题直接归为设备故障,往往换完机器仍然复现。
自查顺序:先固定打码参数,换回已知合格的膜卷跑10枚标签;若附着正常,说明问题在膜面而非设备。再用3M胶带做剥离测试,标签边缘不翘、字迹不脱落可作为产线判据。膜面电晕值一般建议在38 dyn/cm以上,具体以打码实测为准。
卷膜标准合规在打码环节的落点,是把膜卷批次与打码配方一起记录。一体化方案的价值在这里体现:装袋、封口、打码一台设备完成,减少中间环节,膜卷与打码参数可在同一配方下锁定。相关打码单元可参考Impressora de codificação por transferência térmica的色带与打印头配置。
上线前的卷膜自查清单
- 厚度:头中尾三段、左中右三点,偏差是否在±5%以内,记录批次号。
- 有效张开率:产线速度连续100袋,统计≥98%为通过。
- 封口拉断:连续50袋观察伺服封口拉断分离是否整齐,有无虚封。
- 打码附着力:3M胶带剥离,字迹不脱落;换膜卷必须复测。
- 配方记录:换产由1人完成,调整时间从十几分钟起,确认参数已存档。
- 兼容性:复合膜、镀铝膜等结构切换时,确认封口温度窗口未超限。
自查表应绑定膜卷批次与设备配方号,二者缺一不可追溯。试袋通过的卷膜,量产阶段仍需每批次抽首卷复测,重点是预开口段与打码区域。
Perguntas frequentes
Qual é a tolerância de espessura da película em bobina considerada aceitável?
Na maioria dos cenários de ensacamento flexível, recomenda-se que o desvio de espessura dentro de um lote se situe dentro de ±5%. Se este intervalo for excedido, tanto a resistência da selagem como a estabilidade do movimento de abertura serão afetadas. Utilize um micrómetro para efetuar novas medições em três pontos (esquerda, centro e direita) na largura da película e em três segmentos (início, meio e fim) ao longo do comprimento do rolo, comparando os resultados com o relatório do fornecedor.
Como se mede com precisão a taxa de abertura efetiva de uma bobina de película pré-perfurada?
Retire consecutivamente 100 sacos à velocidade real da linha de produção e calcule a percentagem de sacos cuja abertura fica totalmente aberta após a ação da ventosa e nos quais o enchimento ocorre sem problemas; recomenda-se que este valor não seja inferior a 98%. Durante a medição, não reduza a velocidade, pois os dados obtidos com velocidade reduzida não são representativos do desempenho na produção em série. Se o valor for inferior ao indicado, verifique primeiro a profundidade de abertura e a tensão de enrolamento e, em seguida, o curso da ventosa.
A marcação TTO sai com um simples esfregar da mão. Será que a máquina está avariada?
Na maioria dos casos, o problema reside na superfície da película e não numa avaria do equipamento. Primeiro, fixe os parâmetros de codificação, volte a utilizar um rolo de película cuja qualidade seja comprovada e imprima 10 etiquetas; se a aderência for normal, o problema reside no valor de corona da superfície da película ou nos aditivos de migração. Realize um teste de descolagem com fita adesiva 3M; se a impressão não se descolar, isso pode servir como critério para a linha de produção. Em geral, recomenda-se que o valor de corona da superfície da película seja superior a 38 dyn/cm.
换一卷膜需要重新调配方吗?
同规格同批次通常不需要。厚度档位、膜宽、袋长任一变化,或换用复合膜、镀铝膜等不同结构时,应重新调用参数化配方并试袋。参数化配方管理的意义就是换产由1人完成,调整时间从十几分钟起,前提是配方与膜卷规格已绑定记录。
需要按您的袋型和物料做卷膜适配验证?Contacte-nosObter recomendações sobre a escolha do modelo e propostas de sacos de teste.