


卷膜标准合规的核心,不是拿到一份供应商检测报告就结束,而是三项指标能在你的产线上复现:厚度偏差、预开口有效张开率、打码附着力。多数验收翻车,源于把纸面参数当成产线结论。以下按误区、原理、纠偏表格、自查清单展开。
误区一:厚度标称值对上就行,公差不用管
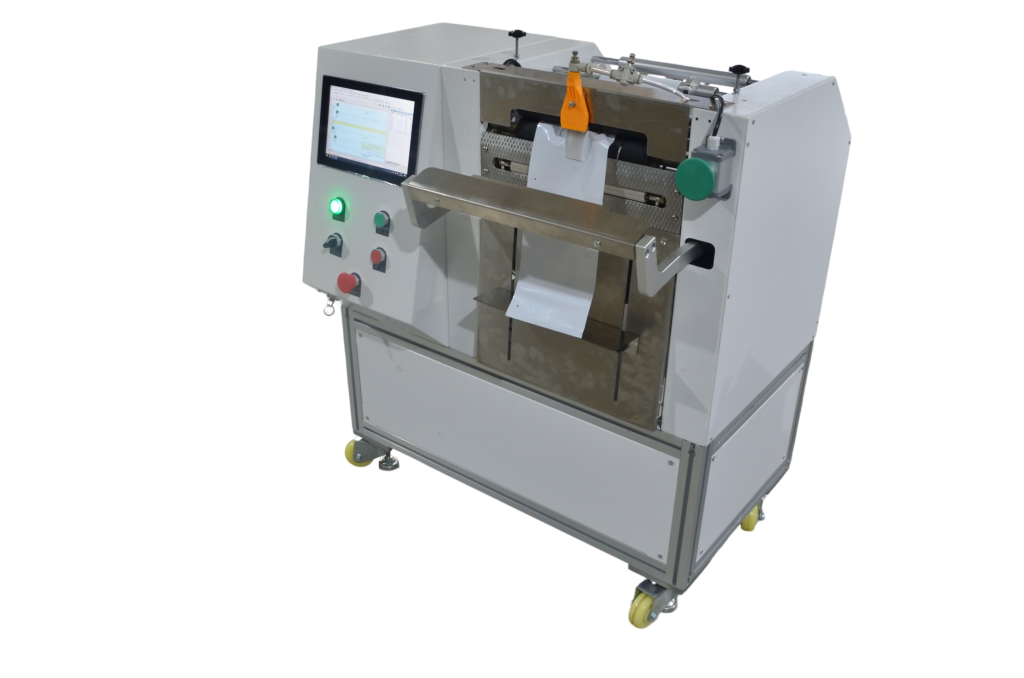
卷膜厚度公差直接影响封口强度与走膜稳定性。复合膜常见标称厚度在0.05–0.12 mm区间,来料实际往往存在±8%上下的波动。厚度偏薄时,封口区域热熔量不足,伺服封口拉断分离容易不齐;偏厚则开口刀与吸盘动作行程不够,空袋率上升。
判断方法:不要只看供应商报告的“平均值”,要求提供同一卷膜头、中、尾三段的厚度记录,并用千分尺在膜宽方向取左中右三点复核。多数机型建议把批次内厚度偏差收敛到±5%以内再上线。厚度数据必须绑定膜卷批次号,否则换批后无法追溯。
与设备动作的关联检查
- 量取预开口段袋口分离长度,对照吸盘开袋行程是否留有余量。
- 用同一配方连续跑50袋,记录空袋数与封口拉断失败次数。
- 厚度变化超过一个规格档位时,重新调用参数化配方并试袋。
误区二:预开口做了,就等于开口合格
预开口设计指制袋环节预先分开袋口,取袋、开袋一次到位,目的是降低空袋率。但“有开口”和“开口有效”是两件事。来料开口处若存在膜层粘连、开口深度不足或位置偏移,装袋机吸盘抓取时仍会出现未张开就送入物料的情况。
正确做法是定义有效张开率:在产线速度下连续取100袋,统计吸盘作用后袋口完全张开且能顺利入料的袋数占比,建议不低于98%。低于该值先查开口深度与膜卷收卷张力,再查吸盘位置,不要先改设备参数。卷膜标准合规在这一项上最容易被供应商话术绕过,验收必须落到连续取样。
| 误区判断 | 错在哪 | 正确做法 | 验证方式 |
|---|---|---|---|
| 供应商说预开口了就行 | 未定义张开有效性 | 按连续100袋统计有效张开率 | 产线速度下实测,记录未张开袋数 |
| 开口越深越好 | 过深导致封口区减薄 | 开口深度与封口线留足余量 | 封口后做拉断分离检查 |
| 换批次不用复测 | 收卷张力与膜层结构变化 | 每批次抽检首卷 | 首卷跑50袋记空袋率 |
涉及预开口膜与设备的匹配,可对照Máy đóng gói túi cuộn có lỗ mở sẵn的走膜结构,确认袋口位置与吸盘行程。开口深度、膜宽、袋长三项任一变化,都应重跑一次有效张开率统计。
误区三:打码不牢,一定是TTO机器的问题
TTO热转印打码的附着力由色带、温度、压力、停留时间与膜面共同决定。膜面电晕值不足或表面有迁移助剂时,同一台打码机在A卷膜上牢、在B卷膜上用手一擦就掉。把附着力问题直接归为设备故障,往往换完机器仍然复现。
自查顺序:先固定打码参数,换回已知合格的膜卷跑10枚标签;若附着正常,说明问题在膜面而非设备。再用3M胶带做剥离测试,标签边缘不翘、字迹不脱落可作为产线判据。膜面电晕值一般建议在38 dyn/cm以上,具体以打码实测为准。
卷膜标准合规在打码环节的落点,是把膜卷批次与打码配方一起记录。一体化方案的价值在这里体现:装袋、封口、打码一台设备完成,减少中间环节,膜卷与打码参数可在同一配方下锁定。相关打码单元可参考Máy in mã bằng công nghệ chuyển nhiệt的色带与打印头配置。
上线前的卷膜自查清单
- 厚度:头中尾三段、左中右三点,偏差是否在±5%以内,记录批次号。
- 有效张开率:产线速度连续100袋,统计≥98%为通过。
- 封口拉断:连续50袋观察伺服封口拉断分离是否整齐,有无虚封。
- 打码附着力:3M胶带剥离,字迹不脱落;换膜卷必须复测。
- 配方记录:换产由1人完成,调整时间从十几分钟起,确认参数已存档。
- 兼容性:复合膜、镀铝膜等结构切换时,确认封口温度窗口未超限。
自查表应绑定膜卷批次与设备配方号,二者缺一不可追溯。试袋通过的卷膜,量产阶段仍需每批次抽首卷复测,重点是预开口段与打码区域。
Câu hỏi thường gặp
Dung sai độ dày của màng cuộn phải được kiểm soát ở mức nào thì được coi là đạt tiêu chuẩn?
Trong hầu hết các trường hợp đóng gói bằng màng mềm, nên đảm bảo độ lệch độ dày trong cùng một lô được kiểm soát trong phạm vi ±5%. Khi vượt quá phạm vi này, cả độ bền mối hàn và độ ổn định của thao tác mở túi đều sẽ bị ảnh hưởng. Sử dụng thước đo micromet để lấy ba điểm ở bên trái, giữa và bên phải theo chiều rộng màng, đồng thời đo lại ba đoạn đầu, giữa và cuối theo chiều dài cuộn, sau đó đối chiếu với báo cáo của nhà cung cấp.
Làm thế nào để đo tỷ lệ mở hiệu quả của cuộn màng đã được cắt sẵn một cách chính xác?
Lấy ngẫu nhiên 100 túi ở tốc độ thực tế của dây chuyền sản xuất, thống kê tỷ lệ phần trăm số túi mà miệng túi mở hoàn toàn và có thể nạp nguyên liệu trơn tru sau khi tác động của mút hút; tỷ lệ này được khuyến nghị không thấp hơn 98%. Khi đo, không được giảm tốc độ, vì dữ liệu thu được khi giảm tốc độ không phản ánh được hiệu suất trong sản xuất hàng loạt. Nếu tỷ lệ này thấp hơn giá trị quy định, trước tiên hãy kiểm tra độ sâu mở miệng túi và lực căng cuộn, sau đó kiểm tra hành trình của đầu hút.
Mã vạch TTO bị trôi ngay khi chà nhẹ bằng tay, liệu máy có bị hỏng không?
Trong hầu hết các trường hợp, vấn đề nằm ở bề mặt màng, chứ không phải do sự cố thiết bị. Trước tiên, hãy cố định các thông số in mã, sau đó chuyển sang cuộn màng đã biết là đạt tiêu chuẩn và chạy thử 10 nhãn. Nếu nhãn bám dính bình thường thì vấn đề nằm ở giá trị điện hóa bề mặt màng hoặc chất trợ di chuyển. Sử dụng băng dính 3M để thực hiện thử nghiệm bóc tách; nếu chữ in không bị bong tróc thì có thể coi đó là tiêu chí đánh giá cho dây chuyền sản xuất. Giá trị điện hóa bề mặt màng thường được khuyến nghị ở mức 38 dyn/cm trở lên.
Khi thay cuộn màng mới, có cần điều chỉnh lại công thức không?
Thông thường, đối với cùng một thông số kỹ thuật và cùng một lô sản phẩm thì không cần thiết. Khi có bất kỳ thay đổi nào về mức độ dày, chiều rộng màng hoặc chiều dài túi, hoặc khi chuyển sang sử dụng các loại màng có cấu trúc khác như màng composite, màng tráng nhôm, v.v., cần phải gọi lại công thức tham số hóa và tiến hành thử nghiệm túi. Ý nghĩa của việc quản lý công thức tham số hóa là việc chuyển đổi sản phẩm có thể được thực hiện bởi một người, thời gian điều chỉnh chỉ mất từ hơn mười phút trở lên, với điều kiện là công thức đã được liên kết và ghi lại với thông số kỹ thuật của cuộn màng.
需要按您的袋型和物料做卷膜适配验证?Liên hệ với chúng tôiNhận tư vấn lựa chọn sản phẩm và phương án thử túi.