


Il controllo della stampa TTO si concentra esclusivamente sulla nitidezza dei caratteri, il che può comportare facilmente la necessità di rilavorazioni nella fase di produzione in serie. Un corretto controllo della stampa TTO deve verificare l’insieme di tre elementi: il materiale del sacchetto, la stampa e la sigillatura. Il presente articolo suddivide il processo, dalla produzione di sacchetti di prova alla produzione in serie, in tre fasi, fornendo le azioni da intraprendere e i criteri di valutazione.
Errore n. 1: si provano solo i nastri di colore e non il materiale dei sacchetti; il campione di collaudo e la pellicola di produzione in serie non provengono dallo stesso rotolo
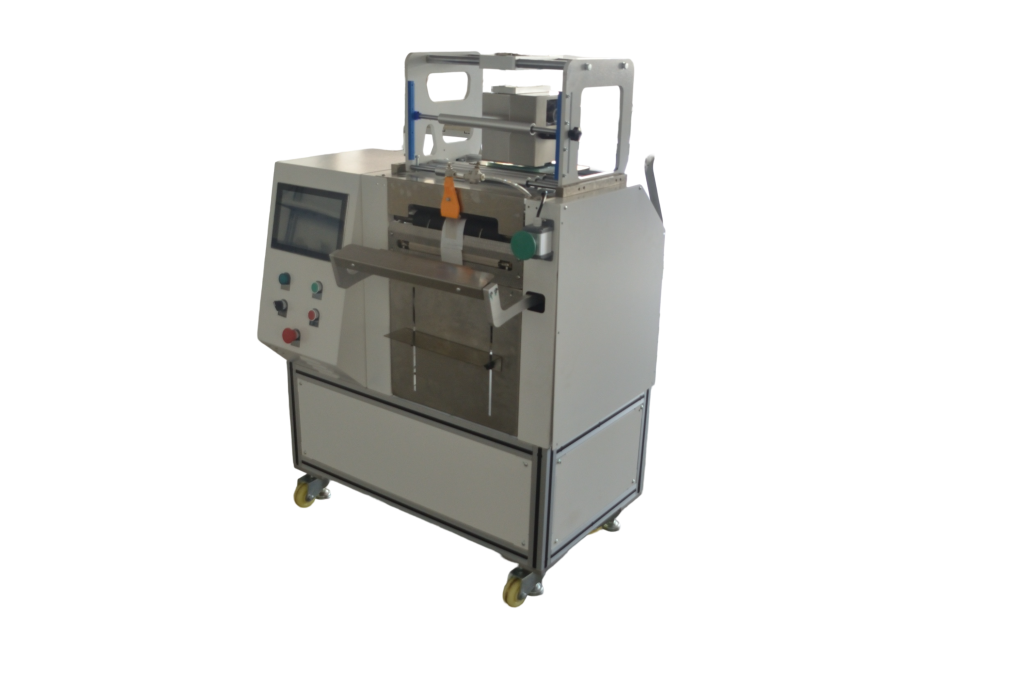
Illuminare la maschera o il foglio con un nastro già pronto; se i caratteri risultano nitidi, firmare. Il problema sta nella sostituzione della pellicola. Le pellicole composite e quelle alluminate presentano energie superficiali diverse; con le stesse impostazioni di temperatura e pressione, il trasferimento sulla pellicola alluminata potrebbe non essere completo, con i bordi che risultano sfocati o la comparsa di punti bianchi.
La procedura corretta prevede l’utilizzo di sacchetti provenienti dal lotto di produzione in serie come materiale di riferimento per il collaudo. Prelevare una sezione dall’inizio, una dalla parte centrale e una dalla fine di ogni rotolo di pellicola da mettere in linea; stampare la stessa etichetta sulla stampante elettrica a trasferimento termico JYZN-T107115 e confrontare i bordi dei caratteri, la tenuta dell’adesione e il distacco del nastro. La tenuta dell’adesivo va valutata mediante il metodo dello strappo con nastro adesivo: i caratteri non devono staccarsi in blocchi. Si consiglia di ripetere questa fase dopo aver fissato i tre parametri di marcatura (temperatura, pressione e velocità), per verificare la corrispondenza tra i parametri e il lotto del rotolo di pellicola.
Il cambio di lotto di pellicola rientra tra le modifiche soggette a collaudo della marcatura TTO. Qualora il fornitore modifichi la struttura o il trattamento superficiale, i risultati del lotto precedente non vengono automaticamente riportati ed è necessario ripetere la prova di stampa. L’unico criterio è il seguente: i caratteri stampati sulla pellicola destinata alla produzione in serie devono rimanere integri e leggibili anche dopo che il nastro è stato strappato.
Errore n. 2: si stampano solo campioni statici senza eseguire la stampa in sequenza, con conseguente mancata corrispondenza tra il ciclo di insaccamento e la finestra di stampa
La stampa TTO sulle macchine confezionatrici per sacchetti in rotolo con apertura pre-tagliata avviene in una stazione in linea. La stampa statica risulta nitida, ma una volta avviata la produzione, è possibile che si verifichino spostamenti di posizione o mancate stampe a causa dell'asincronia tra l'avanzamento del film del sacchetto e l'attivazione della stampa. Per valutare la situazione, è necessario far passare in produzione almeno 50 sacchetti, registrando il numero di sacchetti con spostamenti e di quelli con mancate stampe, nonché verificando se la direzione dello spostamento è costante.
Il collaudo integrato misura tre parametri: il ciclo per singolo sacchetto, il ritardo di attivazione della stampa e la posizione relativa tra la sigillatura e la codifica. Prendendo come esempio la macchina confezionatrice per sacchetti in rotolo pre-aperti JYZN-350GDK, la variazione della lunghezza del sacchetto comporta lo spostamento della finestra di stampa; dopo il cambio di tipo di sacchetto è necessario ripetere l’allineamento. Si consiglia di inserire la posizione di stampa e la lunghezza del sacchetto in una ricetta parametrizzata; in caso di cambio di produzione, una sola persona dovrà richiamare la ricetta e verificare il primo pezzo. Il tempo necessario per la regolazione va stimato a partire da una decina di minuti e non va conteggiato nel tempo di fermo macchina per singolo sacchetto.
Per i sacchetti con chiusura a servo e linea di strappo, è necessario verificare separatamente l’area di stampa sulla parte terminale del sacchetto. Se la linea di strappo si sovrappone all’area di stampa, l’integrità dell’etichetta non è conforme. È necessario misurare la distanza tra l’area di stampa e la linea di strappo su un campione di sacchetto, lasciando un margine sufficiente per garantire la leggibilità.
Errore n. 3: considerare solo il primo articolo senza tenere conto del lotto, limitando la valutazione al primo controllo effettuato sui primi 10 sacchi
Il fatto che il primo pezzo sia conforme non garantisce la stabilità del lotto. Le fluttuazioni nella stampa TTO derivano principalmente dalla tensione del nastro e dalla variazione della temperatura della testina di stampa; dopo 30 minuti di funzionamento continuo, l’intensità dei caratteri potrebbe variare. Durante il collaudo è necessario prevedere punti di campionamento per ogni lotto: prelevare 3 sacchetti ciascuno dal primo, dal cinquantesimo e dal duecentesimo sacchetto dopo l’avvio della macchina, per verificare l’integrità dei caratteri e la coerenza della loro posizione.
Se il controllo a campione non supera l'ispezione, verificare innanzitutto la tensione del nastro e la pressione della testina di stampa, senza modificare direttamente la temperatura. Aumentare la temperatura accelera il consumo del nastro e potrebbe danneggiare lo strato superficiale della pellicola composita. La procedura da seguire è la seguente: pulire la testina di stampa, verificare le specifiche del nastro, ricontrollare i parametri di stampa e, solo alla fine, regolare leggermente la temperatura.
Tabella di controllo per l'accettazione della marcatura TTO, dalla fase di prova dei sacchetti alla produzione in serie
| Fase | Oggetti da ispezionare | Azioni eseguibili | In base al calibro |
|---|---|---|---|
| Sacco di prova | Campioni di materiali per sacchetti prodotti in serie | Assegnare la stessa etichetta a 1 paragrafo all’inizio, 1 al centro e 1 alla fine di ogni volume | I bordi dei caratteri sono integri e il nastro adesivo non si stacca a pezzi quando viene strappato |
| Sacco di prova | Combinazione di nastri e materiali per sacchetti | Realizzazione di prove di stampa separate per la pellicola composita e quella alluminata | Entrambe le strutture si trasferiscono correttamente, senza punti bianchi |
| Interconnessione | Ciclo di insaccamento e codifica | Funzionamento continuo per oltre 50 sacchi | Gli scostamenti e il numero di sacchi non riempiti sono stati registrati; gli scostamenti possono essere riprodotti e localizzati |
| Interconnessione | Relazione tra il punto di rottura del filo e l'area di marcatura | Determinazione della distanza tra i sacchetti campione | Non comprimere l'area dei caratteri |
| Interconnessione | Allineamento per cambio sacchetto | Dopo aver richiamato la ricetta, realizzare il primo pezzo | La posizione del primo pezzo corrisponde a quella del campione standard |
| Produzione in serie | Controlli a campione per lotto | Prendere 3 sacchetti ciascuno dal 1°, dal 50° e dal 200° sacchetto | Sia l'integrità dei caratteri che la coerenza delle posizioni risultano conformi |
Lista di controllo pre-produzione in serie
- Il numero di lotto del materiale per sacchetti corrisponde a quello del campione di prova? In caso di cambio di lotto, è necessario ripetere la prova di tenuta?
- I parametri di stampa vengono inseriti nella ricetta? Il cambio di produzione viene gestito da una sola persona, che verifica anche il primo pezzo?
- Le specifiche del nastro sono compatibili con la larghezza della testina di stampa? Il nastro è sufficiente per un turno di lavoro?
- È necessario ripetere la misurazione della concentrazione dei caratteri dopo 30 minuti di funzionamento continuo?
- Verificare se sono stati conservati campioni dei sacchetti sottoposti a controllo a campione e registrare la temperatura, la pressione, la velocità e il numero di lotto del nastro di stampa
- Per il modello con sacchetto a strappo, è stata misurata la distanza tra l'area di marcatura e la linea di strappo?
- Il primo pezzo prodotto dopo lo spegnimento e il riavvio della macchina deve essere incluso nel controllo a campione?
Le operazioni sopra descritte possono essere eseguite in JYZN-T107115 Marcatrice elettrica a trasferimento termico L'operazione viene eseguita in combinazione con la macchina per l'insaccamento con pre-apertura; per quanto riguarda le differenze nella struttura dei sacchi, si veda Pellicola in rotolo con preforature su un solo lato Per ulteriori informazioni, consultare la guida alla scelta del nastro Nastri per termotrasferimento。
Domande frequenti
无