


TTOの印字検査では文字の鮮明さのみが重視されがちですが、量産段階では手戻りが生じやすくなります。適切なTTO印字検査を行うには、袋材、印字、封口という3つの要素を連動させて検証する必要があります。本記事では、試作段階から量産段階までを3つの段階に分け、実行すべき措置と判定基準を示します。
誤解その1:色見本のみを試して、袋の素材は試さない。検収用サンプルと量産用フィルムが同じロールではない
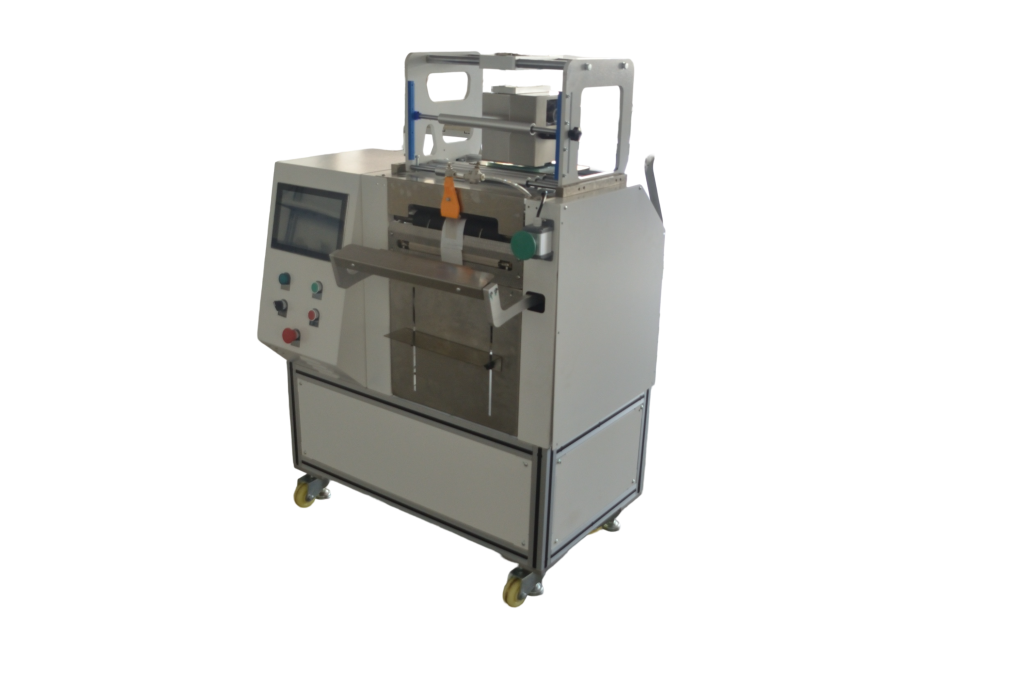
市販のリボンを使ってマスクや用紙に印字し、文字が鮮明であれば署名する。問題はフィルムの交換にある。複合フィルムとアルミ蒸着フィルムの表面エネルギーは異なり、同じ温度・圧力の設定でも、アルミ蒸着フィルムでは転写が不完全になり、端がぼやけたり白い斑点が現れたりすることがある。
正しい方法は、量産ロットの袋材を受入検査の基準とすることです。生産ラインに投入予定のフィルムロールから、巻頭、巻中、巻末をそれぞれ1区間ずつ採取し、JYZN-T107115電動熱転写印字機で同一のラベルを印字した後、文字のエッジ、付着強度、およびリボン剥離状態を比較検討します。付着強度はテープ引き剥がし法で判定し、文字が一枚ずつ剥がれてはならない。この手順は、印字温度、圧力、速度の3つのパラメータを固定した後、再度実施し、パラメータとフィルムロールのロットとの対応関係を確認することを推奨する。
フィルムのロット変更は、TTO印字検査における変更項目に該当します。サプライヤーが構造や表面処理を変更した場合、前回の検査結果は自動的に引き継がれないため、再度試作を行う必要があります。判定基準は1つだけです。量産用フィルムに印字された文字が、テープを剥がした後も完全な状態で読み取れること。
誤解その2:静的サンプルのみ印刷し、連動印刷を行わないため、袋詰めサイクルと印刷ウィンドウが合致しない
TTO印字は、プレカットロール式袋詰め機においてインライン工程として行われます。静止状態での試写は鮮明ですが、連動運転時には袋フィルムの送り速度と印刷トリガーの同期が取れず、位置ずれや印刷漏れが発生する可能性があります。判定方法としては、50袋以上を連続して加工し、位置ずれが発生した袋数と印刷漏れが発生した袋数を記録するとともに、位置ずれの方向が安定しているかどうかも記録します。
連動検査では、3つの項目(1袋あたりのサイクル時間、印刷トリガーの遅延、シール位置と印字位置の相対位置)を測定します。JYZN-350GDK プレカット連袋充填機を例にとると、袋の長さが変化すると印刷ウィンドウが移動するため、袋の種類を変更した後は再位置合わせが必要となります。印刷位置と袋長をパラメータ化されたレシピに設定することを推奨します。製品切り替えの際は、1名がレシピを呼び出して最初の製品を確認すればよく、調整時間は10数分以上と見積もられ、1袋ごとの停止時間として計算されることはありません。
サーボ式シール・引き切り分離式の袋については、袋の底部の印字領域を別途確認する必要があります。引き切り位置が印字領域に重なると、ラベルの完全性が基準を満たさなくなります。具体的な手順としては、サンプル袋上で印字領域と引き切り線の距離を測定し、文字が判読できるだけの余裕を確保します。
誤解その3:最初の1点だけを見てロット全体を確認せず、検収の結論を起動時の最初の10袋だけで決めてしまう
最初の1個が合格したからといって、ロット全体の安定性が保証されるわけではありません。TTO印字のばらつきは、主にリボン張力やプリントヘッドの温度変動に起因しており、30分間連続運転すると文字の濃度が変化する可能性があります。検収の際には、ロットごとの抜き取り検査ポイントを設ける必要があります。起動後の第1袋、第50袋、第200袋からそれぞれ3袋ずつを抽出し、文字の完全性と位置の一致性を確認してください。
抜き取り検査で不合格となった場合は、まずリボン張力とプリントヘッドの圧力を確認し、すぐに温度を変更しないでください。温度を上げるとリボンの消耗が早まるほか、ラミネートフィルムの表面を焦がしてしまう恐れもあります。対処手順は、プリントヘッドの清掃、リボンの仕様の確認、印刷パラメータの再確認の順で行い、最後に温度を微調整してください。
試作から量産までのTTO印字検査チェックリスト
| 段階 | 検査対象 | 実行可能なアクション | 口径による |
|---|---|---|---|
| 試用袋 | 量産用袋材のサンプル | 巻頭、巻中、巻末の各1段落に同じラベルを付ける | 文字の縁が完全で、テープを引っ張っても一枚ずつ剥がれることはない |
| 試用袋 | リボンと袋材の組み合わせ | 複合フィルムとアルミ蒸着フィルムを分けて試作を行う | どちらの構造も正常に移転でき、白点は見られない |
| 連動 | 袋詰めおよび印字のサイクル時間 | 50袋以上連続運転 | ずれや未充填袋の数は記録されており、ずれは再現可能な位置特定が可能である |
| 連動 | 切断線とマーキング領域の関係 | サンプル袋の配置間隔 | 「引き裂く」は文字領域を圧縮しない |
| 連動 | バッグ交換時の位置合わせ | レシピを呼び出した後、最初の1個を製造する | 最初の部品の位置は標準サンプルと一致している |
| 量産 | ロットごとの抜き取り検査 | 第1、50、200袋からそれぞれ3袋ずつ取り出す | 文字の整合性と位置の一致性はいずれも合格 |
量産前の自己点検リスト
- 袋材のロット番号は試験用サンプルと一致しているか。ロットを変更した場合、付着強度の試験をやり直す必要があるか。
- 印刷パラメータをレシピに書き込むか、製品切り替えの際、1人が呼び出しを行い、最初の1個を確認するか
- リボンの規格はプリントヘッドの幅と一致しているか、また、1シフト分の余裕はあるか
- 30分間の連続運転後、文字濃度を再測定するかどうか
- サンプル袋の留保の有無を確認し、温度、圧力、速度、およびリボンロット番号を記録・印刷する
- 引き裂き式分離袋タイプにおいて、印字エリアと引き裂きラインの間隔を測定しましたか
- 一度電源を切ってから再起動した後の最初の製品は、抜き取り検査の対象となるか
上記の操作は、 JYZN-T107115 電動熱転写式マーキング機 プレカット式袋詰め機との連動条件下で実行されます。袋材の構造の違いについては、以下を参照してください。 片面プレカットロールフィルム の説明、リボンの選定については 熱転写リボン。
よくある質問
无