


TTO 打码验收只盯字符清晰度,量产阶段容易返工。正确的 TTO 打码验收要把袋材、打印、封口三者绑定验证。本文从试袋到量产拆成三个阶段,给出可执行动作与判断口径。
误区一:只试色带不试袋材,验收样本与量产膜不是同一卷
用现成色带打光面膜或纸张,字符清楚就签字。问题在换膜。复合膜、镀铝膜的表面能不同,同一组温度与压力在镀铝膜上可能转移不全,边角发虚或出现白点。
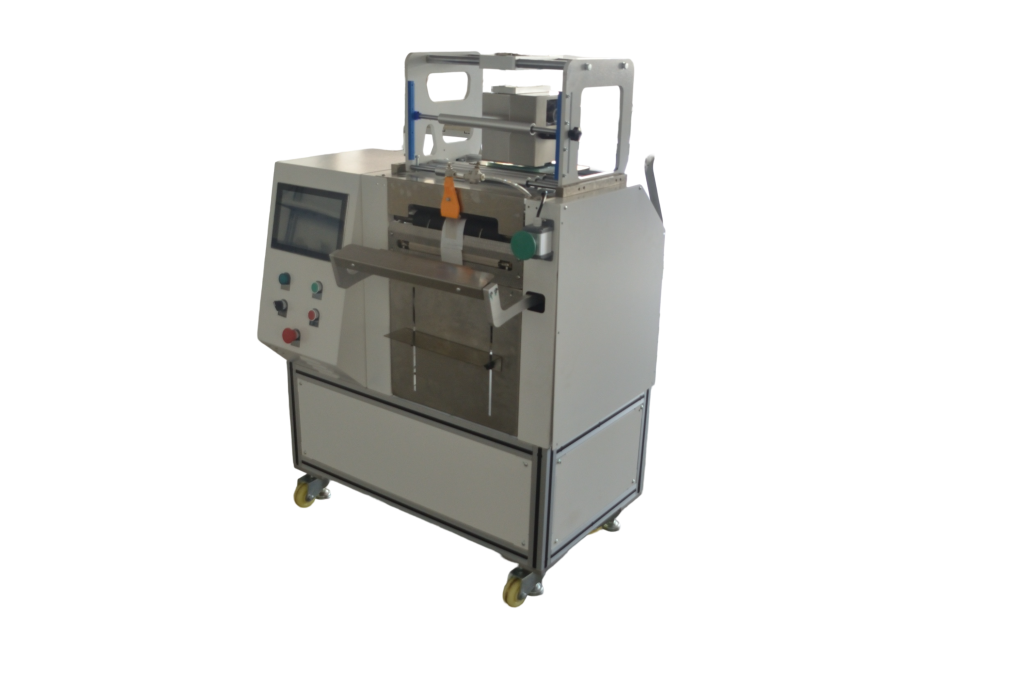
正确做法是以量产批次袋材作为验收基材。从待上线卷膜取卷头、卷中、卷尾各 1 段,在 JYZN-T107115 电动热转印打码机上打同一标签,比对字符边缘、附着牢度与色带剥离。附着牢度用胶带拉撕法判断,字符不应成片脱落。这一步建议在打码温度、压力、速度三个参数锁定后重复一次,确认参数与膜卷批次对应关系。
换膜批次属于 TTO 打码验收的变更项。供应商换结构或换表面处理,前一批结论不自动继承,需重做打样。判据只有一条:量产膜上打出的字符,胶带拉撕后仍完整可读。
误区二:只打静态样不跑联动,装袋节拍与打印窗口对不上
TTO 打码在预开口连卷袋装袋机上是在线工位。静态打样清晰,联动后可能因袋膜步进与打印触发不同步,出现位置偏移或漏打。判断方法是连续跑 50 袋以上,记录偏移袋数与漏打袋数,并记录偏移方向是否稳定。
联动验收测三个量:单袋周期、打印触发延迟、封口与打码的相对位置。以 JYZN-350GDK 预开口连卷袋装袋机为例,袋长变化会移动打印窗口,换袋型后需重新对位。建议把打印位置与袋长写入参数化配方,换产由 1 人调用配方并核对首件,调整时间按十几分钟起估算,不按单袋停机时间计。
伺服封口拉断分离的袋型要额外确认袋尾打码区。拉断位置若压到字符区,标签完整性不合格。动作是把打码区与拉断线在样袋上量出间距,留出可辨识余量。
误区三:只看首件不看批次,验收结论停留在开机那 10 袋
首件合格不等于批次稳定。TTO 打码的波动多来自色带张力与打印头温度漂移,连续运行 30 分钟后字符浓度可能变化。验收应设批次抽检点:开机第 1 袋、第 50 袋、第 200 袋各取 3 袋,比对字符完整性与位置一致性。
抽检不合格先查色带张力与打印头压力,不要直接改温度。温度调高会加快色带消耗,也可能烫伤复合膜表层。处理次序为清洁打印头、核对色带规格、复核打印参数,最后才微调温度。
试袋到量产的 TTO 打码验收对照表
| 阶段 | 检查对象 | 可执行动作 | 通过口径 |
|---|---|---|---|
| 试袋 | 量产袋材样本 | 卷头、卷中、卷尾各 1 段打同一标签 | 字符边缘完整,胶带拉撕不成片脱落 |
| 试袋 | 色带与袋材组合 | 复合膜与镀铝膜分开打样 | 两种结构均能正常转移,无白点 |
| 联动 | 装袋与打码节拍 | 连续运行 50 袋以上 | 偏移与漏打袋数记录在案,偏移可复现定位 |
| 联动 | 拉断线与打码区关系 | 样袋量出间距 | 拉断不压字符区 |
| 联动 | 换袋型对位 | 调用配方后打首件 | 首件位置与标准样一致 |
| 量产 | 批次抽检 | 第 1、50、200 袋各取 3 袋 | 字符完整性与位置一致性均合格 |
量产前自查清单
- 袋材批次号与试袋样本是否一致,换批次是否重做附着牢度测试
- 打印参数是否写入配方,换产是否由 1 人调用并核对首件
- 色带规格与打印头宽度是否匹配,余量是否够一个班次
- 连续运行 30 分钟后是否复测字符浓度
- 抽检袋是否留样,记录打印温度、压力、速度与色带批号
- 拉断分离袋型是否量过打码区与拉断线间距
- 停机再开机后的首件是否纳入抽检
上述动作可在 JYZN-T107115 电动热转印打码机 与预开口装袋机联动条件下执行,袋材结构差异可参考 单面预开口连卷膜 的说明,色带选型见 热转印色带。
常见问题
无