


A configuração da impressão TTO varia consoante o setor; deve-se considerar, em primeiro lugar, o material da superfície do saco e a posição de impressão e, em seguida, a frequência de mudança de produção e o comprimento do conteúdo. No caso dos artigos de ferragens, a impressão é frequentemente realizada em áreas planas da embalagem e requer fitas de impressão resistentes ao desgaste; no setor alimentar, é necessário controlar a distância entre a área de impressão e a linha de selagem; já no setor farmacêutico, a prioridade é a substituição imediata do conteúdo. As diferenças de configuração entre estes três tipos de materiais numa única máquina de ensacamento têm um impacto maior na taxa de conformidade do produto final do que a escolha do modelo da máquina. Quando for necessário realizar testes de adaptação de acordo com o material, pode-se recorrer a um esquema de ensaios com embalagens para confirmação.
Por que é que uma única configuração de codificação TTO não pode ser utilizada para os três tipos de materiais?
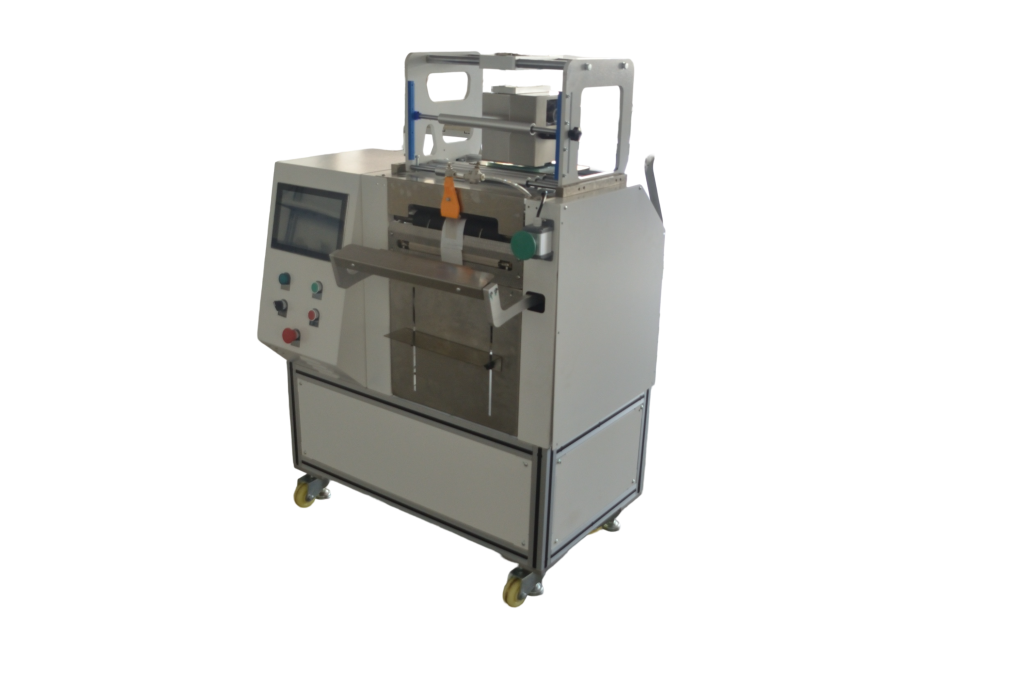
Na unidade de codificação TTO de uma máquina de ensacamento em rolo com aberturas pré-formadas, a qualidade da impressão é determinada por três variáveis: a energia superficial do filme do saco, o grau de aderência entre a cabeça de impressão e a superfície do saco e a compatibilidade entre a fita de impressão e o material do filme. As diferenças na superfície dos filmes compostos e dos filmes aluminizados alteram diretamente o efeito de transferência da camada de tinta. Durante a separação por selagem e corte servo-controlada, se a zona de impressão estiver demasiado próxima da linha de selagem, o calor e a pressão podem causar o esmagamento dos caracteres.
Os pequenos artigos de ferragens embalados em sacos apresentam frequentemente uma ligeira poeira; caso haja partículas entre a cabeça de impressão e a superfície do saco, poderão ocorrer falhas na impressão. Os sacos de snacks apresentam, na sua maioria, um selo central ou um selo em três lados, devendo a área de impressão evitar a zona da abertura pré-preparada na boca do saco. Nas embalagens de produtos farmacêuticos e dispositivos médicos, a frequência de alteração do conteúdo é elevada, pelo que o valor da gestão parametrizada das fórmulas é superior à própria velocidade de impressão.
Método de avaliação: Utilize a película do saco real e a fita de impressão para realizar três séries de impressões na mesma máquina de ensacamento em rolo com abertura pré-definida JYZN-350GDK, alterando, respetivamente, a temperatura, a velocidade e a posição de impressão, e registe a taxa de falhas e a aderência. Não utilize papel em branco em vez da película do saco para a inspeção de aceitação.
Comparação dos procedimentos para os três tipos de material: tipo de saco, fita de cor e local de impressão
A tabela comparativa que se segue foi organizada de acordo com os materiais mais comuns em cada setor; os parâmetros correspondem aos intervalos aplicáveis à maioria dos modelos, devendo os resultados dos testes com sacos servir de referência.
| Categoria de material | Materiais típicos | Tipo de saco e material da película | Escolha da fita de impressão | Posição de impressão | Ação de verificação |
|---|---|---|---|---|---|
| Ferragens e parafusos | Parafusos e porcas, anilhas, juntas tóricas, molas | Sacos em rolo com abertura pré-formada, película composta ou película aluminizada | Fita de impressão resistente ao desgaste, com densidade de impressão ligeiramente superior | Zona plana no meio do saco, a 8–15 mm da linha de selagem | Teste de remoção da fita adesiva, para verificar se existem riscos ou perda de tinta |
| Snacks e guloseimas para animais de estimação | Guloseimas para animais de estimação, pacotes de sementes, desidratantes | Sacos com selagem central ou selagem em três lados, película composta | Fita de impressão universal, impressão a baixa temperatura | Evitar a zona de pré-abertura, mantendo uma distância superior a 10 mm da linha de selagem | Encher 30 sacos seguidos e verificar se a escrita ficou marcada |
| Medicamentos e dispositivos médicos | Cartuchos filtrantes, conectores, fusíveis | Sacos em bobina com abertura pré-formada, com elevados requisitos de limpeza | Fitas de cor de qualidade médica compatíveis com os materiais de membrana | Área fixa, para facilitar a verificação | Primeira revisão após a alteração do conteúdo; registar os parâmetros e a fórmula |
O ponto em comum entre estes três tipos de materiais é que a qualidade de impressão não depende do próprio cabeçote de impressão, mas sim da combinação entre a película, a fita de tinta, a temperatura, a velocidade e a posição. Ao definir essa combinação numa fórmula, basta ajustar a fórmula em vez de ajustar a máquina sempre que se muda de produção, o que permite que o tempo de mudança de produção comece a partir de cerca de dez minutos.
Ações de verificação e aceitação: o que deve ser medido na fase de testes com sacos
Durante a fase de testes dos sacos, recomenda-se verificar cada um dos seguintes pontos, um a um, para evitar ter de refazer o trabalho após o início da produção em série.
- Medir a distância entre a área de impressão e a linha de selagem: medir 10 sacos com um paquímetro, registar o valor mínimo e verificar se este não é inferior a 8 mm.
- Medir a aderência da tinta: colar fita adesiva da 3M na área de impressão, pressionar bem e retirar rapidamente, observando a proporção de tinta que fica na superfície.
- Verificação de faltas de marcações: encher 50 sacos consecutivamente, inspecionar visualmente cada saco, registar o número de sacos com faltas de marcações e calcular a taxa de faltas de marcações.
- Tempo de troca de filme: Registe com um cronómetro o tempo decorrido desde a troca do filme do saco até à produção da primeira peça em conformidade, para verificar se se situa no intervalo a partir de cerca de dez minutos.
- Sincronização de velocidade: alinhar o ritmo da máquina de ensacamento com a velocidade de impressão, para garantir que a unidade de impressão não se torne um gargalo.
Os critérios de aceitação devem ser incluídos no contrato de aquisição: taxa de falhas, métodos de avaliação da aderência e processo de verificação da primeira peça. Podem ser utilizadosImpressora de codificação por transferência térmicaNa página do produto, verifique o modelo e a largura de impressão e, em seguida, defina a configuração com base nos resultados dos testes com os sacos.
Impactos nos custos e na mudança de produção: como calcular o inventário de fitas e etiquetas
A impressão TTO (impressão sob demanda) permite a substituição imediata do conteúdo das etiquetas, sem necessidade de stock de etiquetas pré-impressas e com desperdício zero de etiquetas. Esta é a principal diferença de custo em relação às soluções de etiquetas pré-impressas. A fita de impressão é um consumível contínuo, cujo custo está relacionado com a área de impressão e a densidade da impressão. Quanto maior for a área de impressão e maior for a densidade, mais rapidamente se esgota a fita de impressão.
Medidas para controlar os custos: reduzir a densidade de impressão, desde que se mantenha a aderência; reduzir a extensão do conteúdo a imprimir ao mínimo necessário; substituir o conteúdo em lotes, para reduzir as impressões em branco. O departamento de compras pode solicitar aos fornecedores que apresentem um método de estimativa do consumo de fitas de tinta, em vez de um valor fixo.
O impacto da mudança de produção reflete-se no pessoal. A gestão parametrizada das fórmulas permite que a mudança de produção seja realizada por uma única pessoa. Nas linhas de produção com grande variedade de produtos e pequenos lotes, onde as mudanças de produção são frequentes, o valor da gestão das fórmulas torna-se ainda mais evidente. Para a correspondência entre as fitas de cor e os materiais de película, pode consultar-seFita de transferência térmicaPágina.
Perguntas frequentes
O ensacamento de peças de ferragens gera poeira; o que fazer se a marcação TTO apresentar sempre falhas?
Verifique primeiro se existem partículas entre a cabeça de impressão e a superfície do saco e, em seguida, se a fita de impressão é compatível com o material do filme. Pode-se incluir uma etapa de remoção de poeira antes do enchimento dos sacos e ajustar a posição de impressão para uma zona lisa da superfície do saco. Se as falhas de impressão persistirem, reduzir a velocidade de impressão é mais eficaz do que aumentar a temperatura.
A área de impressão do saco de alimentos está demasiado próxima da linha de selagem, pelo que as letras ficaram marcadas
Desloque a posição de impressão para o centro da superfície do saco, garantindo que fique a pelo menos 10 mm da linha de selagem. No caso da separação por corte da selagem servo-controlada, a área afetada pelo calor está relacionada com a pressão de selagem; reproduza esta condição durante os testes com os sacos, utilizando os parâmetros reais de selagem.
O sistema de marcação TTO pode ser instalado diretamente na máquina de ensacamento existente?
Depende de o sistema de controlo da máquina de ensacamento ser aberto ou não. O sistema de controlo de impressão do nosso grupo foi desenvolvido internamente e está integrado de forma unificada nas máquinas de embalagem com película pré-fabricada da série AUTOMATIC. Para a adaptação de equipamento já existente, é necessário verificar as interfaces e o espaço de instalação; recomenda-se realizar primeiro um teste de impressão numa única máquina.
Como escolher uma fita de impressão? Será que quanto mais cara, melhor?
Escolha com base no material da película e no conteúdo a imprimir, e não com base no preço. As películas compostas e as películas aluminizadas apresentam requisitos diferentes no que diz respeito às características de transferência da fita de tinta. O método de verificação consiste em realizar um teste de remoção com fita adesiva utilizando o material da película real e comparar os resíduos da camada de tinta deixados pelas diferentes fitas de tinta.
Precisa de realizar uma verificação de compatibilidade da marcação TTO de acordo com o tipo de embalagem e o material?Contacte-nosObter recomendações sobre a escolha do modelo e propostas de sacos de teste.