


Việc kiểm tra chất lượng in mã TTO hiện nay chỉ tập trung vào độ rõ nét của ký tự, dẫn đến nguy cơ phải làm lại sản phẩm trong giai đoạn sản xuất hàng loạt. Để kiểm tra chất lượng in mã TTO một cách chính xác, cần phải kiểm tra đồng bộ ba yếu tố: vật liệu túi, chất lượng in và chất lượng niêm phong. Bài viết này chia quá trình từ giai đoạn thử nghiệm túi đến sản xuất hàng loạt thành ba giai đoạn, đồng thời đưa ra các biện pháp thực hiện cụ thể và tiêu chí đánh giá.
Nhầm lẫn thứ nhất: Chỉ thử màu trên băng thử mà không thử trên vật liệu túi; mẫu kiểm tra và màng sản xuất hàng loạt không thuộc cùng một cuộn
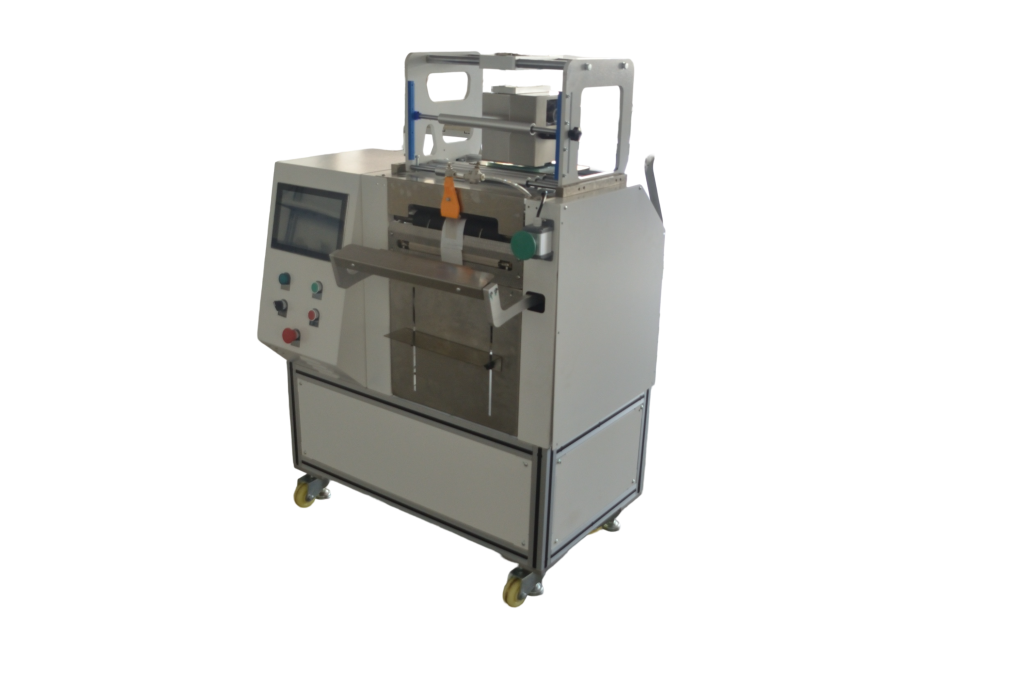
Dùng băng mực sẵn có để in thử lên mặt nạ hoặc giấy; nếu chữ hiện rõ thì ký tên. Vấn đề nằm ở việc thay màng. Bề mặt của màng composite và màng tráng nhôm có tính chất khác nhau; với cùng một thông số nhiệt độ và áp suất, mực có thể không chuyển hoàn toàn lên màng tráng nhôm, dẫn đến các góc cạnh bị mờ hoặc xuất hiện các đốm trắng.
Cách làm đúng là lấy vật liệu túi thuộc lô sản xuất hàng loạt làm vật liệu cơ sở để nghiệm thu. Lấy lần lượt 1 đoạn ở đầu cuộn, giữa cuộn và cuối cuộn từ cuộn màng sắp đưa vào dây chuyền, in cùng một nhãn trên máy in chuyển nhiệt điện JYZN-T107115, sau đó so sánh độ sắc nét của viền ký tự, độ bám dính và khả năng bóc tách băng mực. Độ bám dính được đánh giá bằng phương pháp kéo và xé bằng băng dính; các ký tự không được bong tróc thành mảng. Bước này nên được lặp lại một lần sau khi đã cố định ba thông số: nhiệt độ, áp suất và tốc độ in, nhằm xác nhận mối tương quan giữa các thông số này với lô cuộn màng.
Các lô màng mới thuộc danh mục các thay đổi trong quy trình nghiệm thu in mã TTO. Khi nhà cung cấp thay đổi cấu trúc hoặc phương pháp xử lý bề mặt, kết quả của lô trước sẽ không được tự động áp dụng cho lô mới mà phải thực hiện lại mẫu thử. Tiêu chí duy nhất là: các ký tự được in trên màng sản xuất hàng loạt phải vẫn nguyên vẹn và có thể đọc được sau khi bóc băng dính.
Nhầm lẫn thứ hai: Chỉ in mẫu tĩnh mà không chạy chế độ liên động, khiến nhịp độ đóng gói không khớp với cửa sổ in
Việc in mã TTO trên máy đóng gói túi cuộn có lỗ mở sẵn là một công đoạn trực tuyến. Mẫu in tĩnh rõ nét, nhưng sau khi kết nối với dây chuyền, do sự không đồng bộ giữa bước di chuyển của màng túi và tín hiệu kích hoạt in, có thể xảy ra hiện tượng lệch vị trí hoặc bỏ sót in. Cách xác định là chạy liên tục hơn 50 túi, ghi lại số túi bị lệch và số túi bị bỏ sót, đồng thời ghi nhận xem hướng lệch có ổn định hay không.
Quá trình kiểm tra đồng bộ đo lường ba thông số: chu kỳ mỗi túi, độ trễ kích hoạt in, và vị trí tương đối giữa quá trình hàn miệng túi và in mã. Lấy máy đóng gói túi cuộn có miệng mở sẵn JYZN-350GDK làm ví dụ, sự thay đổi chiều dài túi sẽ làm dịch chuyển cửa sổ in; do đó, sau khi chuyển sang loại túi mới, cần phải căn chỉnh lại vị trí. Đề nghị ghi vị trí in và chiều dài túi vào công thức tham số hóa; khi chuyển đổi sản phẩm, chỉ cần 1 người gọi công thức và kiểm tra sản phẩm đầu tiên; thời gian điều chỉnh ước tính từ hơn chục phút trở lên, không tính theo thời gian dừng máy cho từng túi.
Đối với các loại túi có cơ chế niêm phong bằng động cơ servo và tách rời bằng đường xé, cần kiểm tra thêm khu vực in mã ở đáy túi. Nếu vị trí đường xé đè lên khu vực in mã, túi sẽ không đạt tiêu chuẩn về tính toàn vẹn của nhãn. Cần đo khoảng cách giữa khu vực in mã và đường xé trên mẫu túi, đồng thời đảm bảo chừa lại khoảng trống đủ để nhận diện.
Nhầm lẫn thứ ba: Chỉ kiểm tra sản phẩm đầu tiên mà không xem xét toàn bộ lô hàng, kết luận nghiệm thu chỉ dựa trên 10 bao được mở ra khi khởi động máy
Việc sản phẩm đầu tiên đạt tiêu chuẩn không đồng nghĩa với sự ổn định của toàn lô hàng. Sự dao động trong quá trình in mã TTO chủ yếu xuất phát từ độ căng của băng mực và sự thay đổi nhiệt độ của đầu in; sau khi vận hành liên tục 30 phút, độ đậm nhạt của ký tự có thể thay đổi. Trong quá trình nghiệm thu, cần thiết lập các điểm kiểm tra ngẫu nhiên theo lô: lấy 3 túi từ túi thứ 1, túi thứ 50 và túi thứ 200 kể từ khi khởi động máy, để so sánh tính đầy đủ của ký tự và sự nhất quán về vị trí.
Nếu kết quả kiểm tra ngẫu nhiên không đạt yêu cầu, trước tiên hãy kiểm tra độ căng của băng mực và áp lực đầu in, đừng điều chỉnh nhiệt độ ngay lập tức. Việc tăng nhiệt độ sẽ làm tăng tốc độ hao mòn băng mực và có thể gây bỏng bề mặt màng composite. Thứ tự xử lý là: làm sạch đầu in, kiểm tra thông số kỹ thuật của băng mực, rà soát lại các thông số in, và cuối cùng mới tiến hành điều chỉnh nhiệt độ một cách tinh tế.
Bảng đối chiếu kiểm tra in mã TTO từ giai đoạn thử nghiệm bao bì đến sản xuất hàng loạt
| Giai đoạn | Đối tượng kiểm tra | Các hành động có thể thực hiện | Theo đường kính |
|---|---|---|---|
| Kiểm tra túi | Mẫu vật liệu túi sản xuất hàng loạt | Mỗi đoạn ở đầu, giữa và cuối tập đều được gắn cùng một thẻ | Các cạnh của ký tự còn nguyên vẹn, băng dính không bị bong tróc thành mảng khi kéo ra |
| Kiểm tra túi | Sự kết hợp giữa băng mực và vật liệu làm túi | In mẫu riêng biệt cho màng composite và màng tráng nhôm | Cả hai cấu trúc đều chuyển màu bình thường, không có đốm trắng |
| Liên kết | Tần suất đóng gói và in mã vạch | Hoạt động liên tục với hơn 50 bao | Sự chênh lệch và số túi bị bỏ sót đã được ghi nhận; vị trí của sự chênh lệch có thể xác định lại được |
| Liên kết | Mối quan hệ giữa đường đứt và vùng in mã | Xác định khoảng cách giữa các túi mẫu | Khu vực ký tự không bị nén khi bị đứt |
| Liên kết | Định vị theo kiểu thay túi | Sau khi gọi công thức, tiến hành sản xuất sản phẩm đầu tiên | Vị trí của chi tiết đầu tiên trùng khớp với mẫu chuẩn |
| Sản xuất hàng loạt | Kiểm tra ngẫu nhiên theo lô | Lấy ra 3 túi từ các túi thứ 1, 50 và 200 | Tính toàn vẹn ký tự và tính nhất quán về vị trí đều đạt yêu cầu |
Danh sách kiểm tra nội bộ trước khi sản xuất hàng loạt
- Số lô của vật liệu túi có khớp với mẫu túi thử nghiệm hay không; khi chuyển sang lô khác, có cần thực hiện lại thử nghiệm độ bám dính hay không?
- Các thông số in có được ghi vào công thức hay không; việc chuyển đổi sản phẩm có do 1 người thực hiện và kiểm tra sản phẩm đầu tiên hay không
- Kích thước băng mực có phù hợp với chiều rộng đầu in không, và lượng dự trữ có đủ cho một ca làm việc không?
- Sau khi vận hành liên tục trong 30 phút, có cần kiểm tra lại nồng độ ký tự hay không?
- Kiểm tra ngẫu nhiên xem có giữ lại mẫu túi hay không, ghi lại và in ra các thông số về nhiệt độ, áp suất, tốc độ và số lô của băng mực
- Đối với loại túi tách bằng cách xé, đã đo khoảng cách giữa khu vực in mã và đường xé chưa?
- Sản phẩm đầu tiên sau khi tắt máy rồi khởi động lại có được đưa vào kiểm tra ngẫu nhiên hay không?
Các thao tác nêu trên có thể được thực hiện tại JYZN-T107115 Máy in chuyển nhiệt chạy bằng điện Thực hiện trong điều kiện liên động với máy đóng gói túi có lỗ mở sẵn; có thể tham khảo sự khác biệt về cấu trúc vật liệu túi Màng cuộn có lỗ mở sẵn một mặt Hướng dẫn, xem phần lựa chọn băng mực tại Băng mực in nhiệt。
Câu hỏi thường gặp
无