


卷膜标准合规的核心,不是拿到一份供应商检测报告就结束,而是三项指标能在你的产线上复现:厚度偏差、预开口有效张开率、打码附着力。多数验收翻车,源于把纸面参数当成产线结论。以下按误区、原理、纠偏表格、自查清单展开。
误区一:厚度标称值对上就行,公差不用管
卷膜厚度公差直接影响封口强度与走膜稳定性。复合膜常见标称厚度在0.05–0.12 mm区间,来料实际往往存在±8%上下的波动。厚度偏薄时,封口区域热熔量不足,伺服封口拉断分离容易不齐;偏厚则开口刀与吸盘动作行程不够,空袋率上升。
判断方法:不要只看供应商报告的“平均值”,要求提供同一卷膜头、中、尾三段的厚度记录,并用千分尺在膜宽方向取左中右三点复核。多数机型建议把批次内厚度偏差收敛到±5%以内再上线。厚度数据必须绑定膜卷批次号,否则换批后无法追溯。
与设备动作的关联检查
- 量取预开口段袋口分离长度,对照吸盘开袋行程是否留有余量。
- 用同一配方连续跑50袋,记录空袋数与封口拉断失败次数。
- 厚度变化超过一个规格档位时,重新调用参数化配方并试袋。
误区二:预开口做了,就等于开口合格
预开口设计指制袋环节预先分开袋口,取袋、开袋一次到位,目的是降低空袋率。但“有开口”和“开口有效”是两件事。来料开口处若存在膜层粘连、开口深度不足或位置偏移,装袋机吸盘抓取时仍会出现未张开就送入物料的情况。
正确做法是定义有效张开率:在产线速度下连续取100袋,统计吸盘作用后袋口完全张开且能顺利入料的袋数占比,建议不低于98%。低于该值先查开口深度与膜卷收卷张力,再查吸盘位置,不要先改设备参数。卷膜标准合规在这一项上最容易被供应商话术绕过,验收必须落到连续取样。
| 误区判断 | 错在哪 | 正确做法 | 验证方式 |
|---|---|---|---|
| 供应商说预开口了就行 | 未定义张开有效性 | 按连续100袋统计有效张开率 | 产线速度下实测,记录未张开袋数 |
| 开口越深越好 | 过深导致封口区减薄 | 开口深度与封口线留足余量 | 封口后做拉断分离检查 |
| 换批次不用复测 | 收卷张力与膜层结构变化 | 每批次抽检首卷 | 首卷跑50袋记空袋率 |
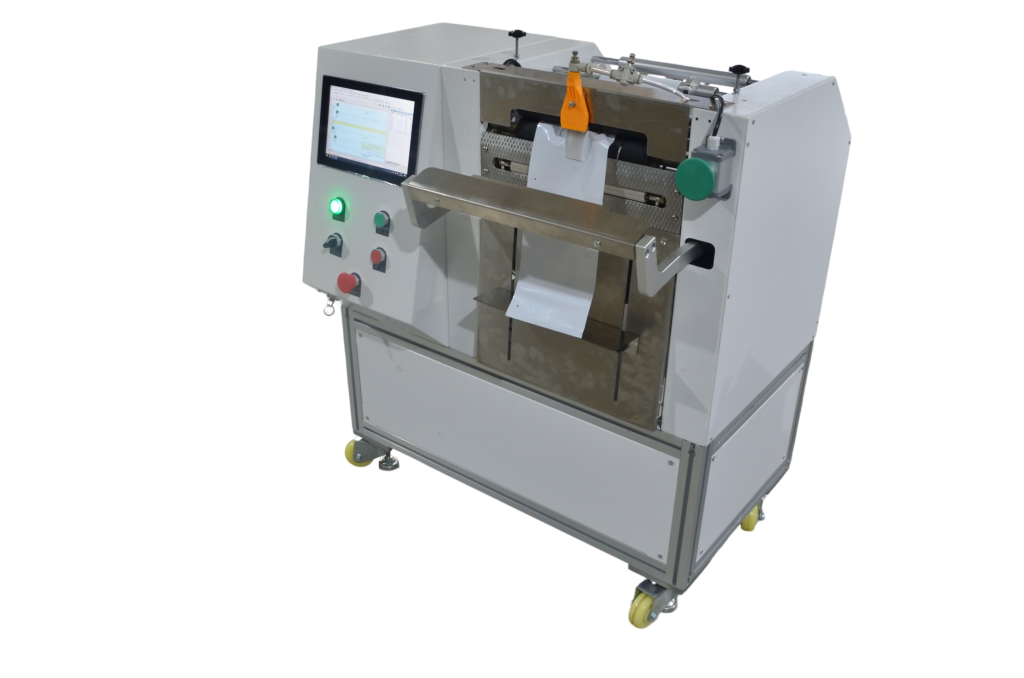
涉及预开口膜与设备的匹配,可对照プレカット連袋包装機的走膜结构,确认袋口位置与吸盘行程。开口深度、膜宽、袋长三项任一变化,都应重跑一次有效张开率统计。
误区三:打码不牢,一定是TTO机器的问题
TTO热转印打码的附着力由色带、温度、压力、停留时间与膜面共同决定。膜面电晕值不足或表面有迁移助剂时,同一台打码机在A卷膜上牢、在B卷膜上用手一擦就掉。把附着力问题直接归为设备故障,往往换完机器仍然复现。
自查顺序:先固定打码参数,换回已知合格的膜卷跑10枚标签;若附着正常,说明问题在膜面而非设备。再用3M胶带做剥离测试,标签边缘不翘、字迹不脱落可作为产线判据。膜面电晕值一般建议在38 dyn/cm以上,具体以打码实测为准。
卷膜标准合规在打码环节的落点,是把膜卷批次与打码配方一起记录。一体化方案的价值在这里体现:装袋、封口、打码一台设备完成,减少中间环节,膜卷与打码参数可在同一配方下锁定。相关打码单元可参考熱転写式マーキング機的色带与打印头配置。
上线前的卷膜自查清单
- 厚度:头中尾三段、左中右三点,偏差是否在±5%以内,记录批次号。
- 有效张开率:产线速度连续100袋,统计≥98%为通过。
- 封口拉断:连续50袋观察伺服封口拉断分离是否整齐,有无虚封。
- 打码附着力:3M胶带剥离,字迹不脱落;换膜卷必须复测。
- 配方记录:换产由1人完成,调整时间从十几分钟起,确认参数已存档。
- 兼容性:复合膜、镀铝膜等结构切换时,确认封口温度窗口未超限。
自查表应绑定膜卷批次与设备配方号,二者缺一不可追溯。试袋通过的卷膜,量产阶段仍需每批次抽首卷复测,重点是预开口段与打码区域。
よくある質問
フィルム厚さの公差は、どの程度に抑えれば合格となるのでしょうか?
ほとんどのフレキシブル包装シーンでは、同一ロット内の厚さ偏差を±5%以内に収めることが推奨されます。この範囲を超えると、シール強度と開封動作の安定性の両方に影響が出ます。マイクロメーターを用いて、フィルム幅方向の左・中央・右の3点、およびロール長方向の先頭・中央・末尾の3区間で再測定を行い、サプライヤーの報告書と照合してください。
プレカットフィルム巻きの有効展開率は、どのように測定すれば正確か?
生産ラインの実際の速度で100袋を連続して採取し、吸盤の作用後に袋口が完全に開き、スムーズに材料が投入された袋数の割合を算出します。この割合は98%以上であることが推奨されます。測定時は速度を下げないでください。速度を下げた状態でのデータは量産時の性能を反映しません。この値を下回る場合は、まず開口深度と巻き取り張力を確認し、次に吸盤のストロークを確認してください。
TTOの印字が手でこするだけで剥がれてしまうのですが、機械が故障しているのでしょうか?
多くの場合、問題はフィルム表面にあり、装置の故障ではありません。まず印字パラメータを固定し、合格が確認済みのフィルムロールに戻してラベルを10枚印刷します。正常に付着する場合は、問題の原因はフィルム表面のコロナ処理値または移行助剤にあります。3Mテープを用いて剥離試験を行い、文字が剥がれなければ生産ラインの判定基準とすることができます。フィルム表面のコロナ処理値は、一般的に38 dyn/cm以上を推奨します。
换一卷膜需要重新调配方吗?
同规格同批次通常不需要。厚度档位、膜宽、袋长任一变化,或换用复合膜、镀铝膜等不同结构时,应重新调用参数化配方并试袋。参数化配方管理的意义就是换产由1人完成,调整时间从十几分钟起,前提是配方与膜卷规格已绑定记录。
需要按您的袋型和物料做卷膜适配验证?お問い合わせ製品選定のアドバイスやサンプル袋の提案を入手する。