


A qualidade da manutenção das bobinas de película é avaliada com base em dois indicadores: a taxa de sacos vazios após a mudança de produção e a taxa de selagem defeituosa. As bobinas de película com abertura pré-definida apresentam comportamentos diferentes em estruturas como a película composta e a película aluminizada, pelo que os pontos-chave da manutenção das bobinas de película também variam em conformidade. Recomenda-se a realização de inspeções de manutenção em três ciclos: por turno, semanalmente e mensalmente, de modo a detetar os problemas antes da mudança de produção, em vez de esperar pela paragem da linha para os verificar.
Cenário das peças pequenas de ferragens: a tensão da banda e a eletricidade estática constituem o principal conflito
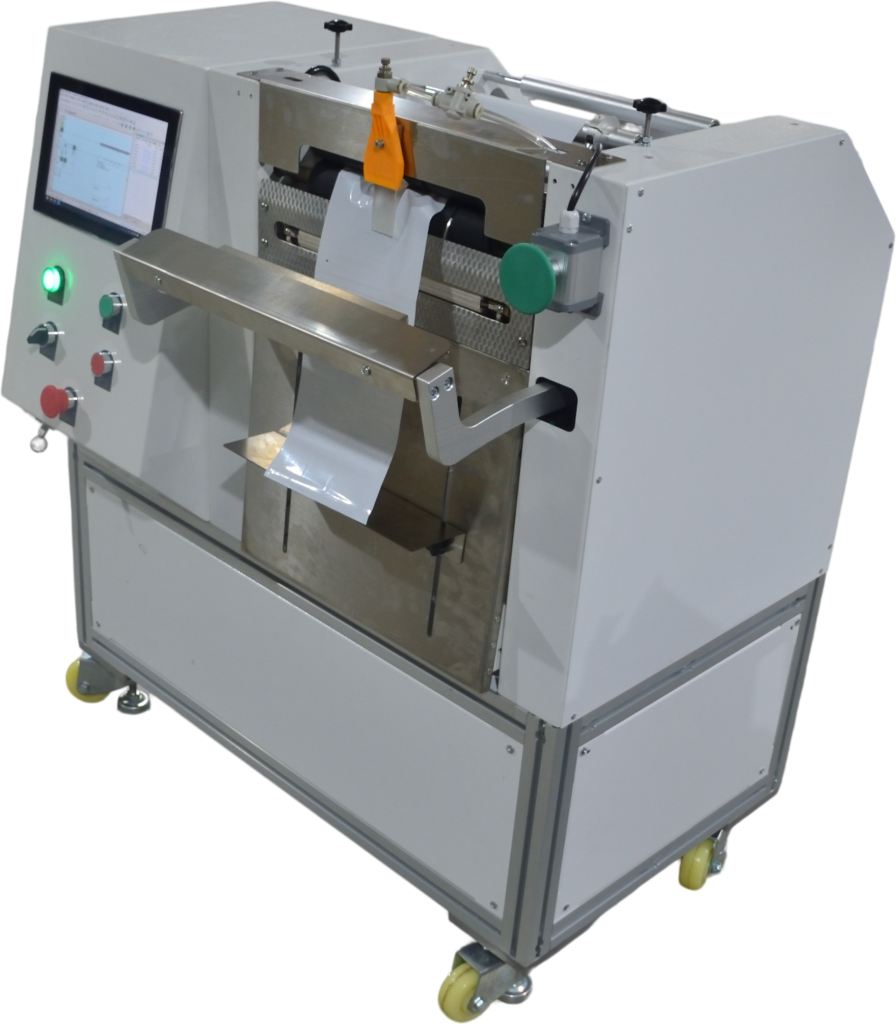
Materiais como parafusos, anilhas e juntas tóricas têm um peso unitário reduzido por saco e um ritmo de embalagem elevado; a queda de pequenas peças metálicas e a adesão eletrostática à superfície da película são avarias comuns. Nas películas em rolo pré-abertas, a abertura do saco já se encontra separada após o desenrolamento; assim que a tensão da película sofre uma flutuação, a posição da abertura do saco tende a deslocar-se, o que faz com que a taxa de falhas na recolha dos sacos aumente. Nas máquinas de embalagem de sacos em rolo pré-abertos, como a JYZN-P350 e a JYZN-P350S, o paralelismo entre o eixo de desenrolamento e os rolos-guia é um ponto-chave a verificar.
Antes do arranque de cada turno, rodar manualmente o eixo 2 a 3 voltas para verificar se a borda da película está alinhada com a borda do rolo-guia, mantendo o desvio dentro de 1 a 2 milímetros. Semanas, limpe o eixo de desenrolamento e a escova antiestática com um pano sem poeira. A película composta tem tendência a acumular eletricidade estática em ambientes com humidade inferior a 40%; recomenda-se que a humidade da oficina seja mantida entre 45% e 60%. Verifique mensalmente se o suporte da lâmina de selagem apresenta descontinuidades na linha de selagem devido à acumulação de resíduos metálicos; nos modelos com selagem servo-controlada e corte por separação, verifique simultaneamente o fio da lâmina de corte.
Snacks e consumíveis médicos: a temperatura de selagem e a zona de pré-abertura não devem aderir entre si
Os alimentos de consumo casual utilizam frequentemente película aluminizada, enquanto as embalagens de produtos farmacêuticos e dispositivos médicos exigem um nível de limpeza da superfície da embalagem ainda mais elevado. A dificuldade comum a estas duas situações é a aderência da zona de pré-abertura sob a radiação térmica da selagem, o que reduz a taxa de sucesso na abertura das embalagens. Numa solução integrada com codificação por transferência térmica, a impressão é concluída antes da selagem, pelo que a distância entre a cabeça de impressão TTO e o suporte da lâmina de selagem deve ser incluída na lista de verificação de manutenção do rolo de película.
Verifique semanalmente a temperatura da lâmina de selagem através de papel termossensível ou de um termómetro de ponta; se o desvio em relação ao valor definido no painel for superior a 5 graus Celsius, é necessário proceder à calibração. A película aluminizada conduz o calor rapidamente, pelo que a temperatura de selagem é geralmente um nível inferior à da película composta; no entanto, os resultados dos ensaios com sacos devem ser considerados como referência. Mensalmente, inspecione aleatoriamente 20 sacos; ao puxar suavemente a abertura do saco com o dedo, esta deve abrir de uma só vez, sem formar fios. Nas linhas de produção do setor farmacêutico, deve-se também verificar a tensão da fita de impressão TTO; o enrugamento da fita pode causar falhas na impressão. Substitua o rolo da fita periodicamente, de acordo com as instruções dos manuais JYZN-T107115 ou JYZN-T53115.
A limpeza deve ser realizada por ordem, evitando que entrem resíduos na zona de selagem: primeiro, desligue a máquina e bloqueie-a; em seguida, limpe o percurso do rolo de bobina; depois, limpe o suporte da lâmina de selagem; e, por fim, limpe os blocos-guia da pré-abertura da boca do saco. Após cada limpeza, faça passar manualmente 3 a 5 sacos vazios para verificar se o avanço da película é suave e se a abertura dos sacos não está torta antes de iniciar a alimentação de material.
Comparação dos ciclos de manutenção e dos itens de inspeção para três tipos de cenários
| Cenário | Componentes essenciais | Inspeção em cada turno | Inspeção semanal | Inspeção mensal |
|---|---|---|---|---|
| Pequenas peças de ferragens | Bobineira, rolos-guia, escova antiestática | O desvio no alinhamento das bordas da película não deve exceder 2 milímetros | Limpar o percurso de desenrolamento e verificar as escovas | Limpeza de resíduos do suporte da lâmina de selagem e inspeção da lâmina de corte |
| Snacks | Suporte para a faca de selagem, zona de pré-abertura | Linha de selagem contínua, sem selagens falhadas | Papel de medição de temperatura para verificar a temperatura de selagem | Verificação aleatória da separação das abas de 20 sacos |
| Consumíveis médicos | Cabeça de impressão TTO, eixo da fita e suporte da lâmina de corte | O conteúdo impresso é nítido e não apresenta linhas em falta | Verificação da tensão da fita e da presença de rugas | Limpeza da cabeça de impressão, calibração da temperatura de selagem |
Os valores e as frequências indicados na tabela constituem um ponto de partida geral, devendo ser ajustados de acordo com a estrutura da membrana e as condições ambientais da oficina. Para saber as diferenças na preparação de membranas compostas e membranas aluminizadas, consulteFilme em rolo com abertura pré-fabricada num dos ladosDescrição da estrutura.
Princípio geral: o volume de trabalho de manutenção das películas enroladas está relacionado com o número de mudanças de produção
Em linhas de produção de pequenos lotes e grande variedade de produtos, a mudança de produção é realizada por uma única pessoa e o tempo de ajuste começa a partir de cerca de dez minutos; quanto mais frequente for a mudança de produção, maior deverá ser a frequência de limpeza do suporte da lâmina de selagem e do percurso da película. Ao elaborar um plano de manutenção para a película em bobina, deve-se primeiro confirmar três pontos: se o design de pré-abertura separa antecipadamente a abertura dos sacos na fase de fabrico, reduzindo assim a taxa de sacos vazios; se a gestão parametrizada de fórmulas permite guardar a temperatura, a tensão e o comprimento dos sacos como fórmulas; e se a selagem servo-assistida consegue separar os sacos de forma estável. Estes três pontos determinam diretamente o volume de trabalho das inspeções diárias.
A manutenção não pode ser abordada sem ter em conta o modelo da máquina. Nos modelos com alimentação pela mesa e de dimensões reduzidas, como o JYZN-220MY, o espaço para inspeção é estreito, pelo que se recomenda colocar os utensílios de limpeza e a ficha de inspeção junto ao equipamento. Nos modelos com sistema de controlo de impressão desenvolvido internamente, o backup e a recuperação dos parâmetros devem ser incluídos nas tarefas de manutenção mensais. É necessário verificar as interfaces e a estrutura específicas de cada modelo; para tal, consulteMáquina de embalagem de sacos em rolo com abertura pré-formada JYZN-P350Página do produto.
Precauções e perguntas frequentes sobre a implementação
O ambiente de armazenamento dos rolos de película influencia diretamente a eficácia da manutenção. Recomenda-se que os rolos de película ainda fechados sejam mantidos na horizontal, para evitar que a abertura da embalagem seja pressionada e volte a colar-se; a temperatura ambiente deve ser mantida entre 15 e 30 graus Celsius. Os rolos de película abertos e não totalmente utilizados devem ser novamente envoltos em película anti-humidade, o que se aplica especialmente às películas com revestimento de alumínio. Os registos de manutenção devem ser consignados na ficha de inspeção, registando ponto por ponto a temperatura de selagem, a configuração da tensão e o número de sacos com anomalias, para que haja uma base de comparação aquando da mudança de produção. Para avaliar se a manutenção da película em rolo foi adequada, verifique se a primeira peça da mudança de produção é aprovada à primeira tentativa e se a taxa de sacos vazios se mantém estável durante 50 sacos consecutivos.
- Desvio da temperatura de selagem superior a 5 graus Celsius: calibrar antes de retomar a produção.
- Não é possível abrir a boca do saco: verifique se a zona pré-aberta está a colar-se e a humidade da oficina.
- Faltam linhas na impressão: verifique a tensão da fita do TTO e o estado de limpeza da cabeça de impressão.
- Desvio da borda da película: verifique o paralelismo do eixo de desenrolamento e dos rolos-guia.
- Linha de selagem intermitente: limpar o suporte da lâmina de selagem e verificar novamente a configuração da temperatura.
Precisa de realizar testes de adaptação de acordo com o tipo de saco e o material? Contacte-nos para obter recomendações sobre a escolha do modelo e propostas para a produção de sacos de teste.